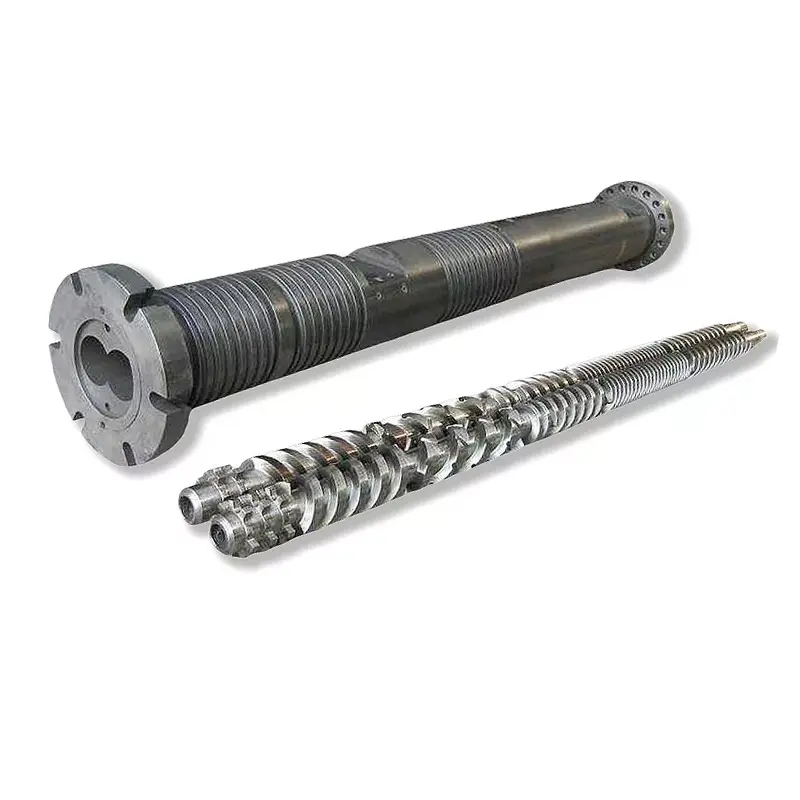
Kónické a paralelní dvoušnekové extrudéry: co porovnáváme?
Co je to kónický dvoušnekový extrudér?
Kónický dvoušnekový extrudér má šneky, jejichž vnější průměr se mění podél délky zpracování. U zde diskutovaného konvenčního uspořádání z PVC je přívodní konec větší a výstupní konec menší. Popis jako "kónický šnekový extrudér" stále ponechává na potvrzení směr otáčení, uspořádání záběru a použití.
Co je paralelní dvoušnekový extrudér?
Paralelní dvoušnekový extrudér má paralelní osy šneku a konstantní jmenovitý vnější průměr podél zpracovatelské sekce. Geometrie kanálu se stále může změnit. Slovo „paralelní“ neříká, zda se šrouby otáčejí společně nebo v opačných směrech, nebo zda je stroj určen pro kompaundaci nebo přímé vytlačování produktu.
Nastaj a Wilczyński rozlišují souběžně se otáčející a protiběžné dvoušnekové vytlačování ve svých2024 výzkum zaměřený na zvětšení měřítka protiběžného vytlačování. Jejich diskuse identifikuje zpracování PVC prášku jako důležité protiběžné použití. Toto rozlišení procesu je výchozím bodem pro smysluplné srovnání.
Udržujte nákupní úkol konzistentní
Pro vytlačování PVC za sucha porovnejte příslušné kónické a paralelní konfigurace za stejných požadavků na produkt. Nepřenášejte požadavek vysokorychlostního souběžného otáčení na stroj s protiběžným otáčením trubek jednoduše proto, že oba mají paralelní šrouby. Pokud je vaším úkolem výroba směsí, využijte naši širší nabídkuprůvodce výběrem materiálu a vytlačovacího systémunejprve ustanovit proces.
U nové linky musí dodavatel stroje definovat celou provozní konfiguraci. U náhradních součástí začínáme nainstalovaným strojem a jeho výkresy. Cenová nabídka šroubu a hlavně nemůže sama o sobě určit, zda je vhodná jiná architektura stroje.
Jak se liší geometrie, středová vzdálenost a velikosti modelu
Užitečné geometrické rozlišení je, kde má materiál prostor a kam se musí vejít sestava. U konvenčního kuželového uspořádání se průměr a vzdálenost os šneku mění podél délky zpracování. V paralelním uspořádání zůstávají osy rovnoběžné. Žádný popis nespecifikuje hloubku kanálu, místní stlačení, pracovní vůli nebo celkovou tlakovou zátěž.
Pár průměrů není hodnocením kapacity
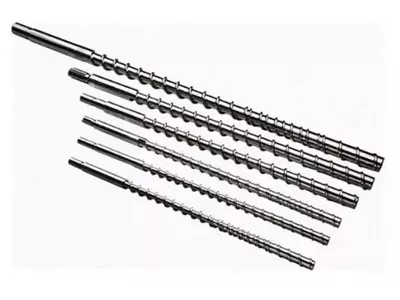
Nášřada kónických dvojitých šroubůuvádí páry včetně Φ65/Φ132 a Φ80/Φ156. Před objednáním potvrďte, které konce výkres identifikuje a související délku zpracování. Nečtěte druhé číslo jako průměr trubky nebo poměr délky k průměru. L/D je bezrozměrné; průměr nese jednotku délky.
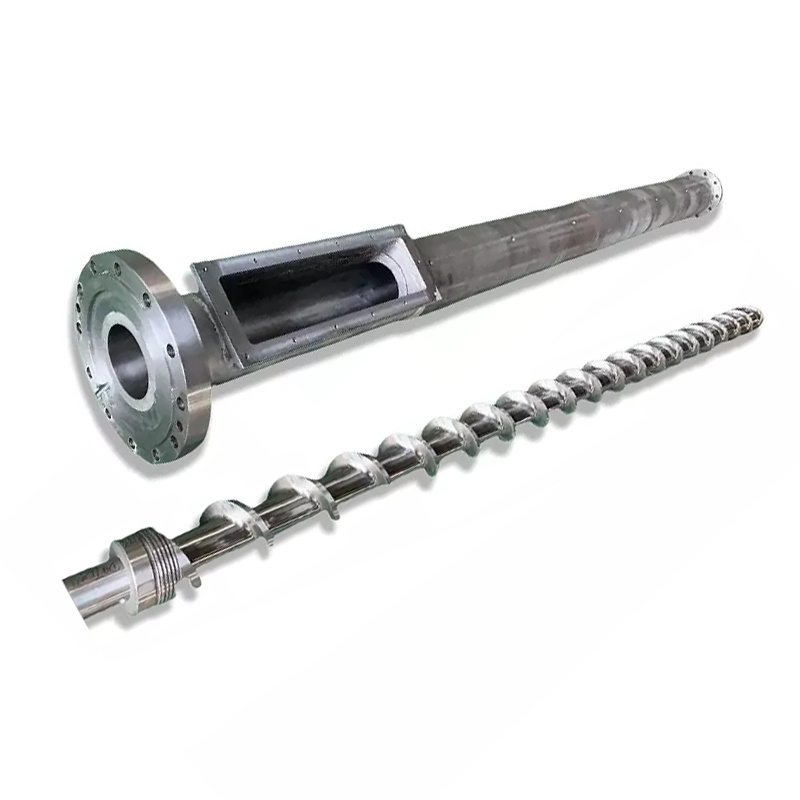
ThePVC trubka paralelní šroubový válecstrana uvádí Φ45 až Φ150 mm a L/D 32 až 38, s přizpůsobením. Toto jsou publikované možnosti produktu. Nestanoví ekvivalentní kuželovou velikost ani univerzální výstupní rozsah.
Včetně uspořádání pohonu a podpory
Spolu s výkresem procesní jednotky bychom požadovali rozložení výkonu převodovky, detaily připojení a přípustnou provozní obálku. Ložiskový prostor nebo větší průměr přívodu nenahrazuje ověřenou specifikaci krouticího momentu, otáček a tahu. Porovnejte kompletní návrhy spíše než odvozování mechanické kapacity z fotografie.


Kónický vs paralelní dvoušnekový extrudér: srovnání podobné
Obě konfigurace si zaslouží hodnocení, když jsou navrženy pro stejnou úlohu PVC. Jejich potenciální výhody se stanou užitečnými až poté, co dodavatel identifikuje skutečný profil šneku, uspořádání posuvu, pohon a provozní podmínky. Následující tabulku bychom použili spíše k porovnání návrhů, než abychom udělili univerzálního vítěze pro každý řádek.
| Rozhodnutí | Kónická konfigurace | Paralelní konfigurace | Důkaz k vyžádání |
|---|---|---|---|
| Příjem materiálu | Zkontrolujte geometrii nátokového konce a využitelný přívod se zamýšlenou práškovou směsí. | Zkontrolujte otvor pro podávání, profil kanálu a systém podávání pro stejnou směs. | Forma krmiva, objemová hmotnost a stabilní záznam rychlosti posuvu. |
| Historie fúze a termiky | Vyhodnoťte měnící se geometrii pomocí řízení rychlosti, plnění a teploty. | Vyhodnoťte vybranou délku zpracování a geometrii místního kanálu. | Definovaný materiál, procesní okno a výsledky hotového výrobku. |
| Větrání | Potvrďte polohu ventilace a tam potřebné procesní podmínky. | Potvrďte polohu odvzdušňovacího otvoru a za účelem vytvoření tlaku. | Zkušební pozorování a dohodnuté podmínky ventilačního systému. |
| Tlak a zatížení pohonu | Použijte skutečné limity pohonu a procesorové jednotky. | Použijte skutečné limity pohonu a procesorové jednotky. | Provozní obálka a zápustka schválená dodavatelem. |
| Výstupní rozsah | Potvrďte přijatý výstup v požadovaných velikostech produktu. | Potvrďte přijatý výstup se stejnými limity kvality. | Stabilní minimální a maximální výrobní body. |
| Energie | Změřte kandidátní provozní bod. | Změřte kandidátní provozní bod. | kWh na přijatý kg, s uvedenou hranicí a časovým obdobím. |
| Opotřebení a výměna | Zkontrolujte protilehlé díly a povolené podmínky seřízení. | Zkontrolujte oba šrouby a oba vývrty hlavně. | Umístěná mapa opotřebení a náhradní rozsah. |
| Investice | Zahrnujte instalaci, pomocné prostředky a požadovaný výrobní sortiment. | Zahrnout stejný rozsah projektu. | Položkové nabídky s ekvivalentními výjimkami a podmínkami přijetí. |
V abstraktu jehosrovnání paralelního a kuželového protlačování, S. Seifert posuzuje konfiguraci, dobu zdržení a smyk oproti koncovému použití PVC. To podporuje srovnání specifické pro proces; neposkytuje univerzální omezení velikosti potrubí ani procento úspory energie pro nový nákup.
Jak vaše složení PVC změní rozhodnutí
Začněte specifikaci tím, co vstupuje do stroje a co musí opustit matrici. "Tuhé PVC" je příliš široké pro srovnání dvou návrhů. Požadujeme druh pryskyřice, typ a náplň plniva, stabilizátor a mazací systém, recyklovaný obsah, formu nástřiku a způsob přípravy. Zaznamenejte revizi receptury tak, aby pokus a nabídka popisovaly stejný materiál.
Udržujte jednotky kompozice explicitní
Plnění v phr znamená díly na sto dílů pryskyřice, nikoli hmotnostní procento celé směsi. Jako jednoduchý příklad složení, 100 hmotnostních dílů pryskyřice plus 50 dílů plniva, bez dalších přísad, obsahuje 50 ÷ 150 = 33,3 % plniva z celkové hmotnosti. Přidáním dalších přísad se toto procento změní. Tato aritmetika nestanoví bezpečné zatížení pro žádný stroj.
Zeptejte se, jak bude posuzována konzistence krmiva. Změna sypné hmotnosti nebo přípravy krmiva by měla být spíše zaznamenána, než skryta za nezměněným názvem polymeru. Pokud dodavatel doporučí jinou geometrii, požadujte vysvětlení související se zjištěným stavem materiálu a výrobním úkolem.
Definujte užitečné svařovací a odvzdušňovací okno
Nastaj a Wilczyńskéhostudie protiběžného vytlačovánízachází s teplotou, vývojem tání a propustností jako se spojenými cíli škálování. Popisuje také únikové toky v propojených systémech. Proto bychom neodvozovali celý proces z objemu prázdného kanálu nebo neurčovali rychlost šneku bez uvážení vývoje materiálu podél jednotky.
Dohodněte se, které údaje o tlaku a teplotě materiálu se budou odečítat, kde se budou odečítat a jak budou vzorky produktů s těmito měřeními spojeny. Samotné nastavené hodnoty sudu tento záznam neposkytují. Užitečné provozní okno identifikuje podmínky, kudy prochází požadovaný produkt, nejen kde stroj stále běží.
Používejte testy produktů v rámci jejich skutečného rozsahu
ASTM D2152-23řeší přiměřenost tavení v trubkách z tuhého PVC a lisovaných tvarovkách ponořením do acetonu. Jeho publikovaná omezení říkají, že nedokáže rozlišit tepelnou degradaci od adekvátní fúze a nenahrazuje jiné fyzikální nebo chemické testy. Nejedná se o celkový certifikát kvality produktu. Jakékoli použitelné testování rozpouštědel patří kvalifikovanému personálu a požadovaným bezpečnostním kontrolám.
Pro příslušný projekt tlakové trubky z PVC-U s plnou stěnouISO 1452-2:2009specifikuje charakteristiky potrubí a související testovací parametry. Nevybírá geometrii šroubu. Než se rozhodnete, co tvoří přijatý výstup, dohodněte se na příslušné normě produktu, edici a požadavcích trhu.
Dimenzujte extrudér kolem prodejního výstupu
Výrobní cíl by měl vycházet z produktového plánu. Požádali bychom o požadovaný výkonový rozsah, nejen o největší trubku nebo nejvyšší katalogové číslo. Řada, která splňuje jeden vysoký výstupní bod, může stále vyžadovat samostatnou kontrolu pro menší produkty, pomalejší provoz nebo jiné složení.
Převeďte rychlost linky na hmotnostní tok
U kontinuálního produktu vynásobte skutečnou hmotnost na metr rychlostí linky a převeďte minuty na hodiny. Použijte uvedenou hmotnost produktu nebo ověřené měření. Při výpočtu skutečného požadavku na nákup nepředpokládejte obecnou hustotu nebo tloušťku stěny.
Požadovaný průtok produktu (kg/h) = hmotnost na metr (kg/m) × rychlost linky (m/min) × 60
Pro ilustrativní potrubí o hmotnosti 2,0 kg/m při 3,0 m/min je cílová rychlost 360 kg/h. Při rychlosti 4,0 m/min potřebuje stejný produkt 480 kg/h. Toto jsou předpokládané vstupy pro plánování, nikoli výsledky studie Nanhaiya. Ani jeden výpočet nám neříká, zda konkrétní kónický nebo paralelní stroj splní požadavek na kvalitu.
Zkontrolujte zbytek řádku
Zkontrolujte míchání a přípravu krmiva ve směru toku, poté kalibraci, chlazení, odvoz a řezání ve směru toku. Požádejte odpovědné dodavatele zařízení o potvrzení navrhovaných výrobních bodů. Pokud stávající chladicí sekce podporuje pouze aktuální rychlost produktu, schválení vyššího výkonu extrudéru neschválí vyšší rychlost linky.
Do srovnání patří i tlaková zátěž. Změna produktu nebo matrice může změnit úkol stroje, i když požadovaný kg/h zůstane stejný. Zaznamenejte umístění nástrojů a měření u každého výrobního bodu, aby byl požadavek na kapacitu stále interpretovatelný.
Porovnejte výrobní sortiment
Vybrali bychom konfiguraci, která může prokázat požadovaný rozsah s přijatelným produktem, a poté porovnali její náklady. Nepřidávejte libovolné procento bezpečnosti a zavolejte vybraný stroj. Jakákoli rezervní kapacita by měla odpovídat definovanému budoucímu produktu, clu nebo provozním požadavkům, které dodavatel přezkoumal.
Porovnejte energii, opotřebení a celkové provozní náklady
Jmenovitý výkon motoru je specifikací kapacity, nikoli naměřeným účtem za energii. Pro užitečné srovnání spotřeby energie dvoušnekového extrudéru definujte, co měřič zahrnuje: pohon a ohřívače, celý extrudér nebo celou linku. Ponechte tuto hranici nezměněnou a uveďte, zda je zahrnuta spouštěná a odmítnutá výroba.
Rozdělte energii přijatým produktem
Měrná energie (akceptovaná kWh/kg) = naměřená energie během intervalu ÷ přijatá hmotnost produktu během stejného intervalu
Následující hodinový příklad je hypotetický. Oba kandidáti používají stejná kritéria přijatelnosti produktu a hranici měřiče energie. Ukazuje, proč hrubá propustnost a akceptovaná výstupní efektivita mohou vést k různým závěrům.
| Příklad hodinového plánování | Kandidát A | Kandidát B |
|---|---|---|
| Energie v uvedeném rozmezí | 100 kWh | 120 kWh |
| Hmotnost hrubého produktu | 500 kg | 600 kg |
| Přijatá hmotnost produktu | 480 kg | 540 kg |
| Energie na brutto kg | 0,200 kWh/kg | 0,200 kWh/kg |
| Energie na přijatý kg | 0,208 kWh/kg | 0,222 kWh/kg |
B dodává více přijatého materiálu v intervalu; A spotřebuje méně energie na přijatý kilogram. To je nákupní kompromis, nikoli důkaz, že vyhraje jedna geometrie. Uveďte požadovanou rychlost výroby a opakujte srovnání v provozních bodech relevantních pro výrobní program.
Samostatně specifikujte ochranu proti opotřebení
NášKónická produktová stránka PVC deskyuvádí možnosti 38CrMoAlA a nitridace nebo bimetalické úpravy. Tyto volby nezakládají multiplikátor životnosti. Spíše bychom specifikovali pracovní povrchy, materiálový systém a požadavky na kontrolu podle skutečného složení a místa opotřebení, než abychom vybírali pouze podle označení slitiny.
Do srovnání nákladů zahrňte odmítnutý materiál, dobu výměny, plánovanou údržbu a rozsah výměny. Pro tyto vstupy použijte skutečné provozní záznamy nebo jasně identifikované odhady. Nižší pořizovací cena neřeší, zda navrhovaná sestava odpovídá výrobnímu sortimentu nebo pasuje na instalované zařízení.
Jak si vybrat dvoušnekový extrudér pro vaši aplikaci PVC
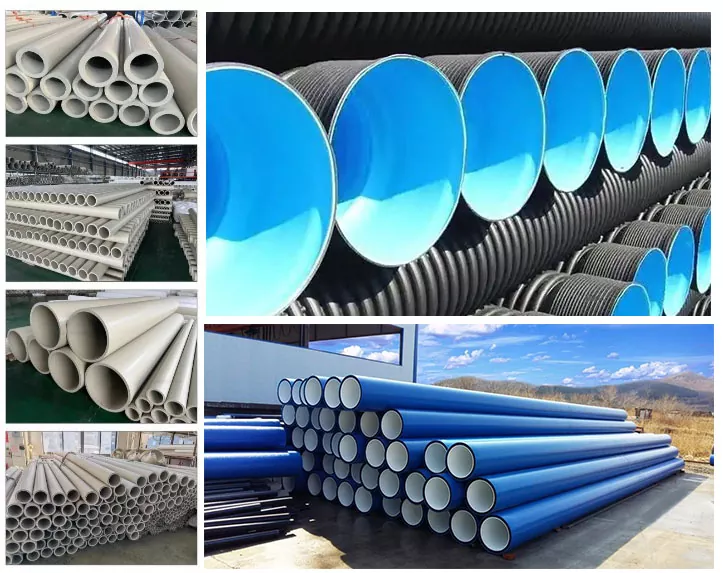
Naším doporučením je ponechat obě geometrie na užším výběru, pokud žádná z nich dosud nebyla vyloučena procesem nebo mechanickým důkazem. Poté odstraňte nevhodné konfigurace pomocí aktuální aplikace. "Trubka", "profil" a "deska" identifikují produktové řady, nikoli kompletní specifikace vytlačování.
Vytlačování trubek z PVC
Zveřejňujeme oba aKónický šroubovací válec z PVC trubkya aPVC trubka paralelní šroubový válec. To je důvod k porovnání konfigurací, nikoli příslib, že každá velikost vyhovuje každé trubce. Začněte s rozměry produktu, složením, tlakem a požadovanými stabilními výstupními body.
Kónická trubková strana obsahuje aplikační pásy 16 až 63 mm, 50 až 110 mm a 90 až 160 mm. Tato čísla popisují uvedené aplikace potrubí. Nejedná se o průměry šroubů a nestanovují univerzální maximální velikost potrubí pro kuželové stroje.
Profily a desky
U profilu zahrňte výkres řezu, hmotnost na metr, kalibrační uspořádání a požadavky na přijetí rozměrů. U desky určete, zda je plná nebo pěnová, a definujte přijatelnou tloušťku, hustotu, kde je to relevantní, požadavky na povrch a rozměry. Změna konstrukce produktu si zaslouží nové přezkoumání procesu.
NášPrůvodce specifikacemi šroubů PVC pěnové deskypodrobněji pokrývá stručný popis výměny. Tuto recenzi specifickou pro aplikaci bychom ponechali odděleně od obecného srovnání geometrie. Dřevěné kompozity na bázi PVC také potřebují svůj vlastní přezkum složení; nepřenášejte závěr z kompozitu na bázi PE nebo PP pouze proto, že oba produkty se nazývají WPC.
Kdy znovu otevřít volbu
Když se změní receptura, forma krmiva, cíl kvality nebo plán produktu, znovu se podívejte na specifikaci. U nezměněného stávajícího procesu by měla být před navržením konverze stroje vyhodnocena správně přizpůsobená náhrada. V případě rozšířeného výrobního úkolu požádejte dodavatele stroje, aby zkontroloval celou řadu, spíše než sliboval změnu pouze prostřednictvím geometrie šroubu.
Pokud stávající kónická linka již pokrývá požadovanou kvalitu a rozsah výkonu, nejprve bychom posoudili vhodnou kuželovou náhradu, neprodávali bychom paralelní konverzi jako automatický upgrade. Stejná úvaha platí pro uspokojivou rovnoběžku. Pro nový výrobní provoz vyberte konfiguraci s předvedenou aplikací; vyšší pořizovací cena nebo větší jmenovitý průměr není tou ukázkou.
Můžete vyměnit nebo přeměnit stávající šroub a hlaveň?
Kónický dvoušnekový válec a paralelní dvoušnekový válec nejsou zaměnitelné sestavy. Než začnete diskutovat o přestavbě, získejte kompletní recenzi stroje. Do tohoto přehledu patří výstupní uspořádání převodovky, hřídelové spoje, uložení hlavně a uspořádání procesní jednotky, spolu s rozhraními pro napájení, odvětrání, topení a chlazení.
Předtím doporučuji jinou geometrii šroubu
Když přezkoumám problém s vytlačováním PVC, moje první otázka zní, zda obnovujeme původní proces nebo požadujeme od stroje jinou práci. Výměna opotřebovaných součástí a zvýšení výrobní kapacity vyžadují různé důkazy. Přepínání mezi kónickými a paralelními šrouby bych nedoporučoval jednoduše proto, že se vedení stalo nestabilním.
Při kolísání výkonu začínám žádostí o revizi receptury, podmínek krmení, provozních záznamů a výsledků kontroly hotových výrobků. Chci, aby se za stejnou dobu zaznamenával tlak, teplota, rychlost šroubu a přijatý výstup. Porovnání včerejšího špičkového výkonu s dnešním průměrem mi málo řekne, zda se materiál nebo produkt změnil.
Dále zkontroluji mechanickou konfiguraci. Výkresový balíček by měl identifikovat směr otáčení, geometrii šroubu, středovou vzdálenost, připojení pohonu a rozhraní válce. Pro náhradní montáž také potřebuji měření vázaná na pojmenované pozice na obou šroubech a obou vývrtech hlavně. Číslo modelu je výchozí reference, nikoli povolení k výrobě.
Poté oddělím možné akce. Problém krmení vyžaduje vyšetření krmení. Podezřelé opotřebení vyžaduje odpovídající kontrolní zprávu. Změněná formulace vyžaduje kontrolu procesu. Pokud se cílový výkon zvýšil, musí do diskuse vstoupit chladicí, odtahovací a řezací zařízení, než doporučím větší zpracovatelskou jednotku.
Před zpracováním objednávky bych se dohodl na dvou akceptačních fázích: mechanická montáž a výrobní výkon. První zkontroluje, zda se sestava shoduje se strojem; druhý kontroluje, zda dohodnutý materiál produkuje přijatelný produkt za definovaných podmínek. Ponechání těchto rozhodnutí odděleně poskytuje kupujícímu jasnější cestu od původního problému k obhajitelné specifikaci výměny.
Nepovažujte seřízení za univerzální opravu opotřebení
Jakékoli axiální nastavení se musí řídit povoleným postupem a limity výrobce stroje. Nehýbejte s kónickou sadou, dokud se neobjeví, že se výstup obnoví. Pro kontrolu a demontáž šroubů použijte schválené postupy izolace, chlazení a zvedání zařízení s kvalifikovaným personálem. Nášparalelní dvoušroubová vůle a vedení opotřebenívysvětluje, jak uspořádat shodný záznam měření.
Co byste měli poslat na RFQ a zkušební verzi?
Proč bych neschválil náhradu pouze z katalogových čísel
Když porovnám publikované možnosti kuželového a paralelního šroubu Nanhaiya, nejprve oddělím formáty specifikací. Kónický rozsah zahrnuje páry průměrů jako Φ65/Φ132 a Φ80/Φ156. Tyto položky katalogu identifikují kandidátní konfigurace; nezakládají ekvivalentní výkon nebo zaměnitelnost s jinou sestavou.Nanhaiya kónické specifikace
Stránka PVC potrubí s paralelním šroubem a sudem publikuje rozsah průměrů Φ45 až Φ150 mm a poměr L/D 32 až 38, s možností přizpůsobení. Tyto údaje popisují nabídku tohoto produktu, ne každý paralelní dvoušnekový extrudér.Paralelní specifikace PVC potrubí Nanhaiya
Paralelní konfiguraci 65 mm proto nelze považovat za náhradu za kuželovou sestavu 65/132, protože oba popisy obsahují "65." Ani bych neinterpretoval druhý kónický průměr jako poměr L/D nebo průměr hotové trubky.
Můj závěr z této revize specifikace je, že katalog může pomoci vybrat produkty do užšího výběru, ale nemůže schválit konverzi. Před doporučením sestavy bych požadoval konfiguraci stroje, výkresy rozhraní, složení a cíl výroby. Poté bych oddělil rozměrovou kompatibilitu od výkonu procesu, který ještě potřebuje ověření.
To dává kupujícímu konkrétní výsledek z porovnání: definovanou kontrolu výkresu a zkušební rozsah, spíše než nepodložený slib, že změna geometrie šroubu zvýší výkon nebo sníží spotřebu energie.
Připravte a ověřte srovnatelnou specifikaci
-
Definujte produkt a složení
Identifikujte výkres produktu, revizi receptury, formu krmiva a příslušné požadavky na kvalitu. Zaznamenejte plnění plniva s jeho jednotkami a zahrňte zamýšlený sortiment.
-
Potvrďte omezení čar
Uveďte požadované akceptované výstupní body a identifikujte podmínky podávání, pohonu, nástrojů, chlazení, vytahování a řezání, které je musí podporovat.
-
Zkontrolujte stroj a výkresy
Dodejte identitu stroje, uspořádání rotace, výkresy šroubů a sudů, připojení pohonu, montážní rozhraní a měření opotřebení pro náhradní díly.
-
Definujte každou konfiguraci kandidáta
Požádejte dodavatele, aby identifikoval geometrii, materiály, pracovní plochy, příslušné pomocné prostředky a výjimky z nabídky. Oddělte rozsah komponent od veškerých změn na celém stroji.
-
Dohodněte se na zkušebních podmínkách a záznamech
Opravte materiál, produkt, periodu vzorkování a energetickou hranici. Zaznamenávejte rychlost, tlaky a teploty na uvedených místech, hrubý a přijatý výkon, zmetky, podmínky odvětrávání a výsledky testů produktu.
-
Přijměte mechanickou montáž a výrobu samostatně
Zkontrolujte dodanou sestavu podle schváleného výkresu a poté vyhodnoťte výrobu podle dohodnutých kritérií kvality a výstupu. Udržujte dva záznamy o přijetí spojené s testovanou konfigurací.
Pošlete Nanhaiyaovi zprávu o šroubu a hlavně z PVC
U kuželových nebo paralelních součástí zašlete informace o stroji, složení, výkres produktu a aktuální záznamy o výrobě. Uveďte, zda potřebujete obnovit stávající proces nebo posoudit změněnou povinnost, aby návrh součásti řešil správný úkol.
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
E-mail:info@nhyscrew.com
Umístění: Dinghai District, Zhoushan, Zhejiang, Čína.
Často kladené otázky
Otáčejí se paralelní dvoušnekové extrudéry vždy společně?
Ne. Paralelně popisuje geometrii osy šroubu, zatímco souběžné a protisměrné otáčení popisuje pohyb. Při porovnávání vybavení uveďte obě pole. Pro tento úkol výběru PVC musí být stanovena příslušná konfigurace a výkon přímého vytlačování před použitím kapacitních, míchacích nebo energetických nároků z jiného typu dvoušnekového stroje.
Je kónický dvoušnekový extrudér vždy lepší pro PVC?
Ne. Složení PVC a požadavky na produkt samy o sobě nevybírají geometrii. Porovnejte navržené kónické a paralelní konfigurace za dohodnutých podmínek podávání, kvality a výroby. V případě výměny omezují instalovaný stroj a schválená rozhraní výběr dříve, než srovnání procesů může schválit jinou architekturu.
Které provedení spotřebuje méně energie na kilogram?
Označení geometrie neurčuje odpověď. Změřte energii a přijatou hmotnost produktu ve stejném intervalu s použitím stanovené hranice zařízení. Porovnejte provozní body potřebné pro výrobní plán. Stroj může dodávat více akceptovaných kg/h, zatímco v tomto bodě spotřebuje více kWh na přijatý kilogram.
Může kuželový šroub a hlaveň nahradit paralelní sadu?
Nejsou to zaměnitelné sestavy. Přestavba vyžaduje přezkoumání architektury stroje, výstupů převodovky, hřídelových spojů, montáže a procesních rozhraní. Pro běžnou objednávku výměny určete odpovídající sestavu pro instalovaný stroj. Neschvalujte převod z katalogového čísla modelu nebo sdílené hodnoty průměru.
Co vám říká číslo modelu, jako je 65/132?
Nanhaiya uvádí Φ65/Φ132 jako kónický pár průměrů šroubu a hlavně. Potvrďte umístění kót a dokončete geometrii na výkresu. Samotné označení neurčuje délku zpracování, směr otáčení, výkon, velikost potrubí nebo zaměnitelnost. Druhý průměr není bezrozměrný poměr L/D.
Jaké informace jsou potřebné k porovnání obou konfigurací?
Poskytněte revizi receptury, formu krmiva, výkres produktu, požadavky na kvalitu a požadovaný rozsah akceptovaného výstupu. Zahrňte konfiguraci stroje a rozhraní pro výměnu. Požádejte každého dodavatele, aby uvedl rozsah navrhovaného zařízení a zkušební podmínky, poté porovnejte mechanickou montáž, přijetí produktu a provozní náklady jako samostatná rozhodnutí.