Zprávy

Novinky z oboru

Nylonový vstřikovací šroub se skleněnou náplní: specifikujte systém opotřebení, nikoli pouze průměr30 2026-09

Nylonový vstřikovací šroub se skleněnou náplní: specifikujte systém opotřebení, nikoli pouze průměr

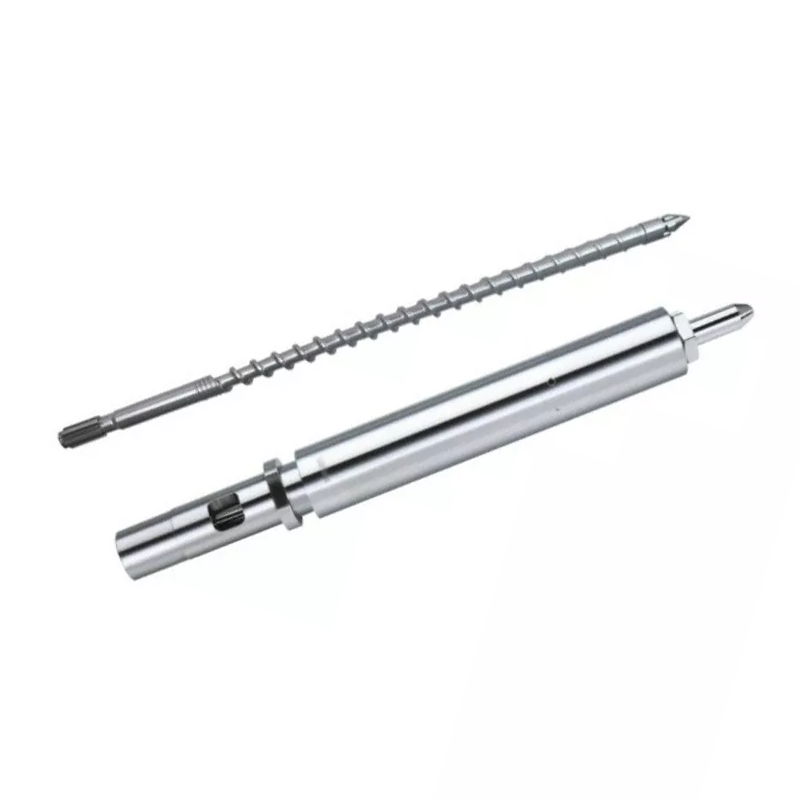
Pro vstřikování nylonu plněného sklem začněte s přesnou jakostí PA a obsahem skelných vláken. Nanhaiya uvádí kalené a temperované vstřikovací šrouby 38CrMoAlA pro vyztužené plasty obsahující až 30 % skleněných vláken, včetně PA-GF. Jeho produktové stránky také popisují nitridaci a vyztužení slitinou niklu a wolframu pro oblasti šroubů a hlavně náchylných k opotřebení. Vyberte geometrii a povrchový systém proti skutečnému použití, poté před přijetím výměny zkontrolujte vývrt hlavně a špičku šroubu nebo kontrolní kroužek. Moje pravidlo na straně továrny je jednoduché: hodnota tvrdosti nezachrání nesprávnou geometrii a nový šroub nezachrání netěsnící přední konec. Vložte všechna tři rozhraní na výkres a všechna tři chování do zkušebního plánu.
Mutant vs postupný vstřikovací šroub: jak vybrat kompresní profil30 2026-09

Mutant vs postupný vstřikovací šroub: jak vybrat kompresní profil

Zvolte mutantní nebo náhlý vstřikovací šnek jako výchozí bod pro krystalické nebo semikrystalické materiály, které těží z rychlého lisování a tavení. Nanhaiya uvádí PE, PP, PA, POM a PTFE. Jeho mutantní kompresní sekce zabírá asi 5 % až 15 % celkové délky šroubu. Zvolte postupný šroub jako výchozí bod pro amorfní materiály nebo materiály citlivé na teplo, které potřebují hladší přechod. Nanhaiya uvádí tuhé PVC, PS, PC, PSU a ABS. Jeho postupná kompresní část normálně zabírá 40 % až 60 % celkové délky, přičemž asi 50 % je popsáno jako typické. Potvrďte kteroukoli volbu skutečnou jakostí, plnivem, vlhkostí, použitím vstřiku, dobou zotavení, stavem taveniny a přijatelností lisovaného dílu.
Jak specifikovat vysokorychlostní jednoduchý šroub pro vytlačování PE a PP30 2026-09

Jak specifikovat vysokorychlostní jednoduchý šroub pro vytlačování PE a PP

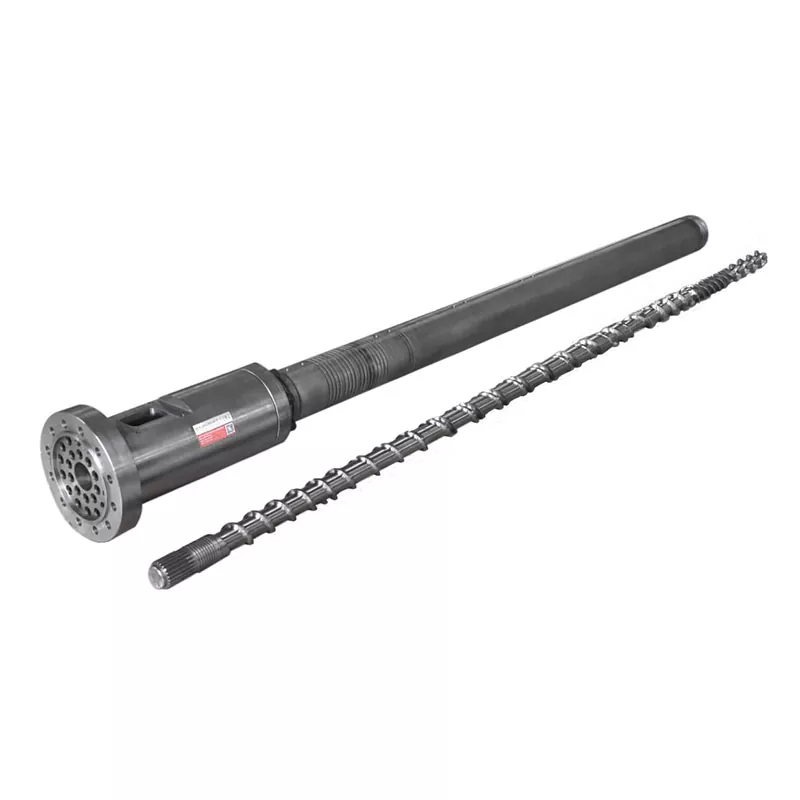
Specifikujte PE nebo PP vysokorychlostní jednoduchý šnek podle skutečného materiálu, prodejního výkonu, produktu a matrice, povrchové rychlosti šneku, okna teploty taveniny, tlaku, výkonu motoru a převodovky, chladicí kapacity, prostředí opotřebení a způsobu přijetí. Nekupujte pouze od průměru a maximálních otáček. Nanhaiya publikuje devět modelů s jedním šroubem od NHY20 do NHY150, s rozsahem výkonu od 3 do 1 300 kg/h a rychlostí v rozsahu od 10 do 150 ot./min. Jeho vysokorychlostní produkt z PE a PP využívá optimalizovanou geometrii šroubů, převodovku s vysokým točivým momentem, speciální válce s podávacími drážkami a slitinovou konstrukci odolnou proti opotřebení. Proměňte každý cíl projektu ve stabilní testovací bod pomocí pojmenované pryskyřice, matrice, kvalitního okna a hranice elektrického měření.
Jak specifikovat jeden šroub pro sklo plněné, minerální a recyklované plasty30 2026-09

Jak specifikovat jeden šroub pro sklo plněné, minerální a recyklované plasty

Pro specifikaci jednoho šroubu odolného proti opotřebení zašlete přesnou pryskyřici a jakost, typ a procento plniva nebo vlákna, recyklovaný obsah, znečištění, formu podávání, vlhkost, podmínky testu MFR nebo MVR, požadovaný výkon, rychlost šroubu, zatížení motoru, tlak taveniny, teplotu, provozní hodiny a aktuální mapu opotřebení. Poté vyberte povrch podle místa poškození. Nanhaiya nabízí substráty 38CrMoAlA, SACM645, 42CrMo a kované oceli s hlubokou iontovou nitridací, ochranou PTA na horních a bočních plochách a navíc povrchy z karbidu wolframu a niklu. Navržený šroub musí být zkontrolován s protikusem, protože nový tvrdý povrch nemůže opravit zvětšený nebo špatně zarovnaný otvor.
Průvodce nákupem převodovky plastového extrudéru: přizpůsobení točivého momentu, poměru a rozhraní stroje30 2026-09

Průvodce nákupem převodovky plastového extrudéru: přizpůsobení točivého momentu, poměru a rozhraní stroje

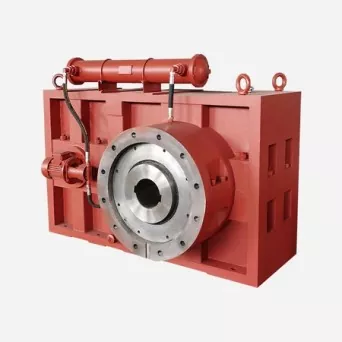
Chcete-li koupit plastovou převodovku extrudéru, uveďte výkon motoru a jmenovité otáčky, požadovaný rozsah otáček šneku, nepřetržitý a špičkový kroutící moment, množství a otáčky šneku, materiál a výkon, provozní hodiny, rozhraní vstupního a výstupního hřídele, montážní polohu, tahové zatížení, mazání, chlazení a přejímací test. Samotný výkon motoru není specifikací převodovky. Dvě vedení se stejným motorem mohou vyvolat různé momenty, teplo, rázy, synchronizaci a zatížení ložisek. Podepsaný výkres by měl identifikovat hřídel na straně motoru a hřídel na straně šroubu, jejich otáčky, směry otáčení, převod, montážní vztažné body a všechna připojení potřebná pro instalaci.
Průvodce nákupem příruby válce extrudéru: před objednávkou specifikujte rozhraní15 2026-09

Průvodce nákupem příruby válce extrudéru: před objednávkou specifikujte rozhraní

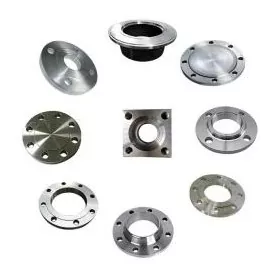
Chcete-li zakoupit přírubu válce extrudéru, zašlete kontrolovaný výkres, který identifikuje vrtání, vnější průměr, tloušťku, polohovací registr, vzor šroubu, těsnicí plochu, materiál, povrchovou úpravu a protilehlé díly. Přidejte skutečnou základnu teploty a tlaku, model extrudéru nebo vytlačovací hlavy, množství a požadavky na kontrolu. Neobjednávejte vlastní přírubu stroje pouze ze slov „ANSI“, „DIN“, „JIS“ nebo „PN16“. Tyto odkazy mohou definovat standardní trubkovou přírubu pouze tehdy, je-li uvedeno úplné standardní označení a servisní základna. Připojení extruderu obvykle potřebuje svůj vlastní výkres rozhraní, i když jedna strana sleduje rozpoznaný vzor příruby.
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout