Anšnekový válec extrudéruje srdcem plastového extrudéru – rotujícího šneku uvnitř vyhřívaného sudu, který taví plast a pumpuje ho dopředu při stálém tlaku. Výběr toho správného spočívá ve třech věcech:typ(jednoduchý šroub, dvojitý šroub, kuželový nebo paralelní),materiálmusí běžet (což nastavuje povrch – nitridovaný pro čisté pryskyřice, bimetalický pro abrazivní nebo korozivní) a jak to jespecifikováno a postaveno. Udělejte to správně a funguje to roky. Tento průvodce prochází všemi třemi.
Cokoli vytlačujete – trubku, profil, fólii, desku, směs nebo pelety –šnekový válec extrudéruje část, která vykonává skutečnou práci. Je to také součást, která se opotřebovává, a ta s největší pravděpodobností rozhoduje o tom, zda vaše linka běží čistě a ve specifikaci, nebo zda s vámi bojuje kvalitou a prostoji. Tato příručka shrnuje celé téma: co je to válec šroubu, typy, materiály, jak je sladit s vaším materiálem a jak určit náhradu, která vydrží. Šrouby a sudy vyrábíme více než 20 let, takže to udržíme rovné a praktické a nasměrujeme vás na hlubší průvodce tam, kde je potřebujete.
Co je to šnekový sud extrudéru?
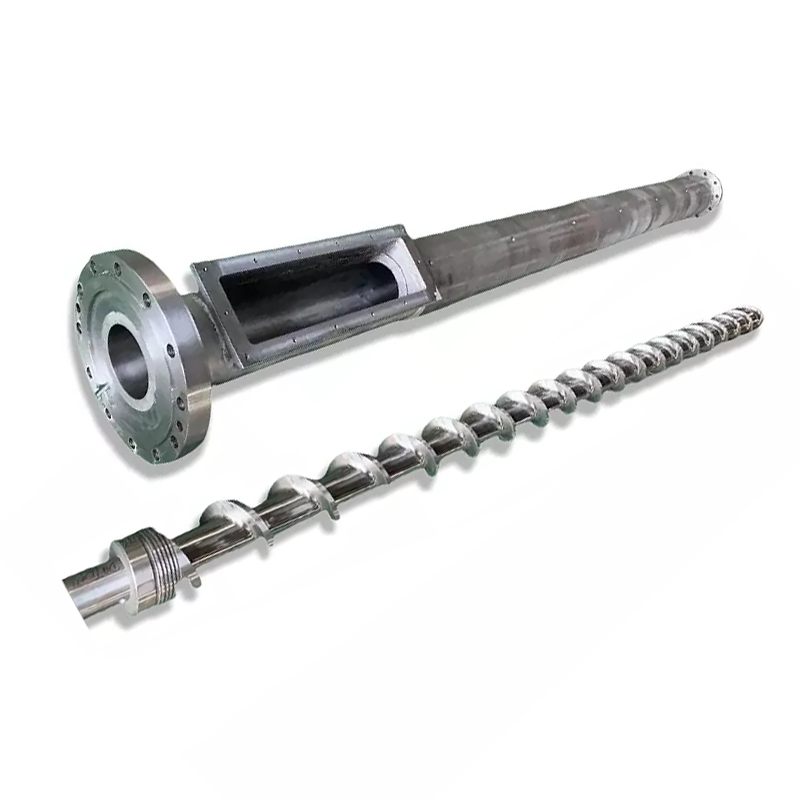
Anšnekový válec extrudéruje základní sestava plastového extrudéru: přesně opracovaný šnek, který se otáčí uvnitř vyhřívaného válcového válce. Pevný plast – pelety nebo prášek – jde dovnitř na vstupním konci. Jak se šnek otáčí, teplo z válce a smyk ze šneku taví materiál a geometrie šneku jej dopravuje a stlačuje, přičemž vytlačuje stejnoměrnou taveninu ven skrz matrici na vzdáleném konci.
Šroub a hlaveň jsou sladěný pár, nikoli dvě samostatné části. Malá vůle mezi lopatkami šneku a vývrtem hlavně řídí výstup a kvalitu taveniny – otevřete tuto vůli opotřebením a stroj ztratí obojí. To je důvod, proč jsou oba navrženy, vyrobeny a nahrazeny společně, a proč je válec šneku středem jakéhokoli procesu vytlačování nebo vstřikování.

Jak funguje šroubovací hlaveň
Většina šneků extruderu dělá svou práci ve třech zónách podél délky šneku. Thekrmná zónanabírá pevný materiál a začíná ho posouvat vpřed. Thekompresní zóna— tam, kde se kanál pro šrouby mělčí — zhutňuje a taví plast působením tepla a střihu. Theměřicí zónapoté čerpá roztavený plast vpřed při stálém kontrolovaném tlaku, připravený pro matrici.
Teplo pochází ze dvou míst: ohřívače válce a mechanického smyku šneku zpracovávajícího polymer. Dobře je vyvažte a materiál změkčuje rovnoměrně bez přehřívání. Celá věc funguje jen díky té těsné vůli mezi šrouby a hlavně – to je to, co zabraňuje sklouznutí taveniny zpět přes lopatky. Tolerance konstrukce a tvrdost povrchu udržují tuto vůli v průběhu času těsnou, což je přesně důvod, proč na výběru materiálu a kvalitě výroby záleží stejně jako na konstrukci šroubu.
Kolem sudu sedí topné pásy seskupené do zón, z nichž každá udržuje nastavenou teplotu, s chlazením po ruce, aby se tavenina nikdy nepřehřívala. Na vzdáleném konci matrice dává tavenině její konečný tvar. Úkolem montáže je předat matrici taveninu, která je stejnoměrná v teplotě a tlaku – protože jakákoliv odchylka ve směru toku se projeví jako vada v produktu ve směru toku.
Typy šnekového sudu extrudéru
„Screw barrel“ zahrnuje několik různých strojů. Ten správný závisí na tom, zda to váš proces potřebuječerpadlomateriál respsměsto.
Jediný šroub
A jediný šroubběží jeden hřídel v kruhovém vývrtu. Mimořádně dobře dopravuje a čerpá, což z něj dělá ekonomického tahouna pro velkoobjemové vytlačování jednoho konzistentního materiálu – trubky, profilu, plechu, fólie a povlaku drátu. Co nedělá, je intenzivní míchání.
Dvojitý šroub
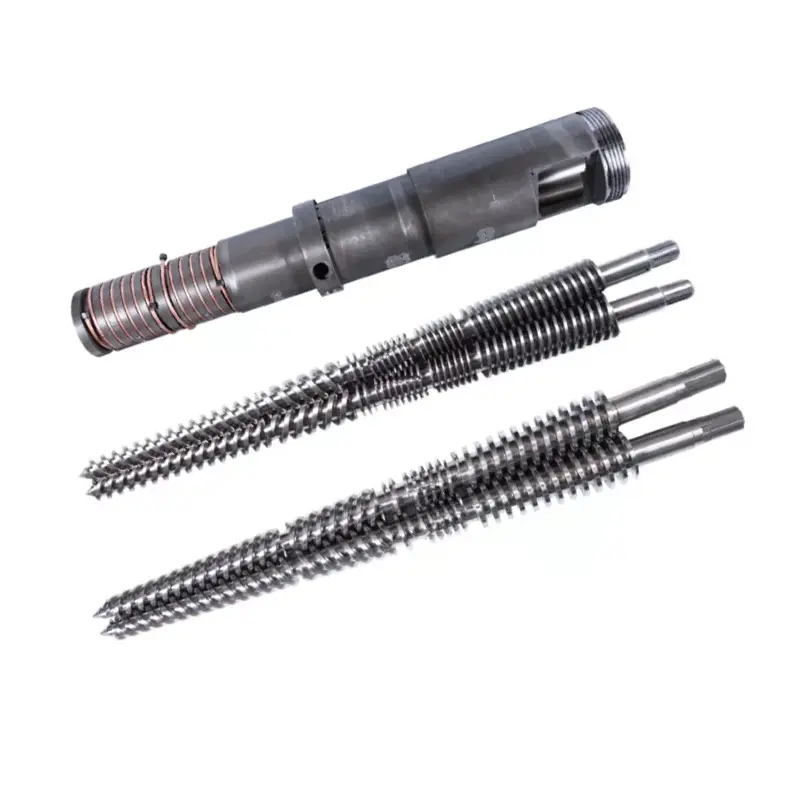
Dvojitý šroub pohání dva do sebe zapadající hřídele v osmičkovém vývrtu. O to jde: poskytuje intenzivní míchání, pozitivní dopravu a těsnou kontrolu nad smykem a dobou zdržení, což je důvod, proč dva šneky zvládají míchání, předsměsi, reaktivní vytlačování a obtížné nebo plněné materiály. Pokud vážíte dva, náš průvodcejednošnekové vs dvoušnekové extrudéryjde do hloubky na kompromis.
Paralelní vs kónický dvojitý šroub
Dva šrouby se opět rozdělí podle tvaru. Aparalelní dvojitý šroubudržuje konstantní průměr a používá modulární,rekonfigurovatelné prvky – všestranná volba pro skládání a vysoký výkon. Akónický dvojitý šroubzužuje se od širokého podávacího konce k úzkému výtlaku, čímž poskytuje velké podávací hrdlo a vysoký krouticí moment při nízkých otáčkách – klasický stroj na tuhé PVC trubky a profily. Podrobně je porovnámekónické vs paralelní dvoušnekové extrudéry.Dvojité šneky jsou také buď souběžné (nejlepší míchání) nebo protiběžné (vysoký tlak, běžné pro PVC).

Vstřikovací šroubová hlaveň
Anválec vstřikovacího šroubupracuje na stejném principu tavení a transportu, ale je postaven pro vratný cyklus vstřikovacího stroje spíše než pro kontinuální vytlačování. Níže uvedená povrchová a materiálová logika pro to platí úplně stejně.
Stručný přehled, jak se řadí hlavní typy:
| Typ | Nejlepší pro | Míchání | Typické produkty |
|---|---|---|---|
| Jediný šroub | Velkoobjemová extruze jednoho materiálu | Nízký | Trubka, profil, plech, fólie |
| Paralelní dvojče | Skládání, vysoký výkon, flexibilita | Vysoký | Směsi, masterbatch, pelety |
| Kónické dvojče | Kompaktní PVC trubka a profil | Vysoký | UPVC trubka, profil, WPC |
| Vstřikovací šroub | Cyklus vstřikování | Liší se | Lisované díly |
Kde se používají šnekové sudy extrudéru
Stejná základní součást se objevuje v celém plastikářském průmyslu a je konfigurována pro danou práci. V potrubních a profilových řadách tvaruje PVC, PE a PPR. Ve fólii a listu podává matrici, která vyrábí obaly a lepenku. Při kompaundování mísí polymery s plnivy, pigmenty a přísadami do pelet a provozuje také výrobu masterbatch. Pohání recyklační linky, které znovu zpracovávají šrot a přebrušují, potahují kabely a dráty a válce s vratným pohybem uvnitř vstřikovacích lisů. Všude tam, kde se taví a tvaruje plast, probíhá tavení šroub a hlaveň. Co se v jednotlivých odvětvích mění, je typ, povrch a geometrie – což je přesně důvod, proč je pečlivá specifikace důležitější než katalogové číslo dílu.
Materiály šroubových sudů a povrchové úpravy
Hlaveň šroubu žije v trestuhodném prostředí – teplo, tlak, tření a často abrazivní nebo korozivní materiály. Základní ocel mu dodává pevnost; povrchová úprava mu dodává odolnost proti opotřebení a korozi. Dominují dva povrchy.
Základní ocel a nitridace
Společným základem je nitridační ocel jako např38CrMoAlA. Plynová nitridace vytvrzuje tenké pouzdro na povrchu a poskytuje dobrou odolnost proti opotřebení pro čisté, neplněné pryskyřice jako PE, PP a ABS za rozumnou cenu. A nitridovanýšroubovací hlaveňje ekonomická a spolehlivá volba, když materiál není zvláště abrazivní nebo korozivní.
Bimetalické
Pro abrazivní nebo korozivní zatížení bimetalový válec taví mnohem tvrdší, silnější slitinovou vrstvu uvnitř vývrtu – na bázi niklu pro korozi, bohatou na karbid wolframu pro oděru – přes pevnou základní ocel. Stojí to víc, ale vydrží mnohem déle tam, kde by se nitridovaný povrch prodřel. Na našich vlastních bimetalových sudech dosahujeme vrtání kolem 62 HRC, kde se mnoho obchodů zastaví na 58. Úplné srovnání je v našem průvodcibimetalické vs nitridované šroubové sudy.
Šroub se také léčí
Povrchové kalení není jen obyčejná práce. Kromě nitridace jsou lopatky šroubu často navařeny – slitina odolná proti opotřebení navařená na dosedací plochy šroubu, což je nejvyšší bod opotřebení na šroubu – takže šroub drží krok s vrtáním. Pokud se šroub a hlaveň opotřebovávají různou rychlostí, vůle se vzdaluje a kvalita utrpí, takže tyto dva jsou zpevněné, aby fungovaly a opotřebovávaly se jako pár, nikoli jako samostatné díly.
Přizpůsobení sudu šroubu vašemu materiálu
Zde se většinou vyhrává nebo prohrává většina rozhodnutí. Materiál, který používáte, určuje povrch, který potřebujete – ne naopak. Rychlá mapa:
| Materiál | Hlavní hrozba pro hlaveň | Doporučený povrch |
|---|---|---|
| Vyčistěte PE / PP / ABS | Mírné opotřebení | Nitridovaný |
| Pevné PVC | Koroze + trochu oděru | Bimetalické (na bázi niklu) |
| Plněné sklem / minerální náplní | Silný oděr | Bimetalický (bohatý na karbid) |
| WPC (dřevo + výplň) | Silná abraze (+ koroze, pokud je na bázi PVC) | Bimetalický (bohatý na karbid) |
| Recyklované / kontaminované krmivo | Oděr + neznámé | Bimetalické |
Dva materiály si zaslouží svůj vlastní playbook.PVCje korozivní, protože při zpracování uvolňuje kyselinu chlorovodíkovou, takže potřebuje bimetalový povrch odolný proti korozi.WPCje jedním z nejvíce abrazivních materiálů při vytlačování díky dřevu a minerálnímu plnivu, takže potřebuje tu nejtvrdší slitinovou vrstvu, jakou můžete do vývrtu vložit. Pokaždé určete povrch materiálu.
Klíčové specifikace: Průměr, L/D a komprese
Kromě typu a povrchu má několik specifikací tvar, jak funguje hlaveň šroubu. Nemusíte být konstruktérem šroubů, abyste je mohli získat, ale pomůže vám vědět, co znamenají.
- Průměr— přizpůsobené vašemu počítači a cílovému výstupu. Šneky a válce jsou vyráběny v široké škále průměrů, aby vyhovovaly všemu, od malých profilových linek až po velké extrudéry.
- L/D poměr— délka šroubu dělená jeho průměrem. Delší L/D poskytuje více času na roztavení a míchání; kratší je kompaktnější. Správná hodnota závisí na materiálu a procesu.
- Kompresní poměr— jak moc měl kanál šneku od podávání k dávkování. Vyšší komprese působí na některé materiály tvrději; tepelně citlivé polymery jako PVC upřednostňují šetrnější poměr.
Ty jsou nastaveny na materiál a práci, což je přesně důvod, proč hlaveň vyrobená na míru předčí generickou. Dejte svému výrobci stroj, materiál a výstup a od toho se odvíjí geometrie.
Běžné problémy a na co poukazují
Když se vlasec vychýlí ze specifikace, stopa často vede zpět ke šroubu a hlavni. Rychlá diagnostika:
- Výstup klesá při stejné rychlosti šroubu— opotřebovaná vůle, klasické první znamení.
- Prudký nebo nestabilní tlak— opotřebení nebo problém s posuvem nebo teplotou.
- Černé skvrny a degradace— materiál setrvávající v opotřebovaných mezerách nebo sedící na zkorodovaném povrchu.
- Špatné míchání nebo neroztavený materiál— nesprávný typ šroubu pro danou úlohu nebo opotřebovaný šroub.
- Důlky na šroubu nebo vývrtu— koroze, obvykle nevhodný povrch pro daný materiál.
Každý jeden příznak může mít několik příčin, ale dva nebo tři dohromady téměř vždy ukazují na opotřebovanou nebo špatně specifikovanou hlaveň. Měření opotřebení vám řekne, které – a zda je opravou oprava nebo výměna.
Opotřebení, údržba a výměna
Každý válec šroubu se časem opotřebuje – otázkou je pouze to, jak rychle, a to závisí na materiálu a na tom, jak stroj běží. Opotřebení se projevuje klesajícím výkonem při stejné rychlosti šneku, rázy, špatným mícháním, černými skvrnami nebo rostoucí teplotou taveniny. Příčinou je vůle mezi šroubem a hlaveň, která přesahuje toleranci.
Když uvidíte tyto znaky, změřte, než budete jednat: průměr závitu šroubu, vývrt hlavně a radiální vůli oproti původní specifikaci. Někdy může být šroub přestavěn, dokud je hlaveň ještě dobrá; jakmile je vrtání opotřebeno mimo toleranci, je výměna obvykle ekonomickým řešením. Náš průvodce pokdy vyměnit opotřebovaný válec šroubuprochází měřením opotřebení a rozhodováním o opravě versus výměně. Několik zvyků prodlužuje životnost: přizpůsobte povrch materiálu, zabraňte vniknutí nečistot do krmiva, udržujte teploty v rozmezí a při každém servisu zaznamenejte údaje o vůli.
Jak vybrat a specifikovat sud se šroubem extrudéru
Když to stáhnete dohromady, výběr válce šroubu je tři rozhodnutí v pořadí:typ, pakpovrch, pakspecifikace. Propracujte se jimi a neuděláte chybu.
- Typ— Čerpá váš proces jeden materiál (jeden šnek) nebo směs a směs (dvojšnek)? Kompaktní PVC nebo profilové pracovní body do kužele; vysoký výkon a flexibilita ukazují paralelně.
- Povrch— nitridované pro čisté pryskyřice, bimetalické pro abrazivní nebo korozivní materiály. Pokud máte pochybnosti o plněném nebo PVC materiálu, použijte bimetalický.
- Specifikace— průměr, L/D a komprese přizpůsobené vašemu stroji, materiálu a výstupu.
Chcete-li získat přesnou cenovou nabídku a sud, který přímo zapadne, sdělte svému výrobci značku a model stroje, průměr šroubu a L/D (nebo originální výkres), zatížení materiálu a plniva a cílový výstup. Bez kreslení? Opotřebený vzorek stačí k reverzní analýze přesné náhrady – nebo vylepšeného vzorku s tvrdším povrchem než díl, který vyřazujete.
Proč pracovat s Nanhaiya
Strávili jsme více než dvacet let stavbou extrudérových šneků a sudů všech typů —jediný šroub, paralelní dvojitý šroub, kónický dvojitý šroubavstřikování— z nitridované oceli 38CrMoAlA a bimetalických slitin, s tvrdostí bimetalového otvoru až 62 HRC, kontrolou tolerance a testováním dynamické rovnováhy na každé sadě. S více než 500 klienty a více než dvacetiletými zkušenostmi vytváříme náhrady kompatibilní s hlavními značkami, jako jsou KraussMaffei, Cincinnati a Jwell, na základě vašeho modelu stroje, výkresu nebo vzorku. Sdělte nám svůj materiál, stroj a výstup a do dvanácti hodin dostanete doporučení a cenovou nabídku na míru.
Potřebujete správný šroubovací válec nebo náhradu za svůj vlasec? Pošlete svůj stroj, materiál a výstup – získejte doporučení a cenovou nabídku do 12 hodin.
Získejte cenovou nabídkuČasto kladené otázky
Co je to šnekový válec extrudéru?
Je to hlavní pracovní část plastového extrudéru - rotující šnek uvnitř vyhřívaného sudu. Na jednom konci vezme pevný plast, roztaví ho teplem a smykem a na druhém konci při stálém tlaku pumpuje stejnoměrnou taveninu. Šroub a hlaveň fungují jako sladěný pár a malá vůle mezi nimi řídí výkon a kvalitu.
Z čeho je vyroben šnekový válec extrudéru?
Základem je obvykle nitridační ocel jako 38CrMoAlA, kalená plynovou nitridací pro čisté pryskyřice. Pro abrazivní nebo korozivní materiály je to bimetalický - tvrdá slitinová vrstva odolná proti opotřebení a korozi natavená uvnitř otvoru přes pevnou základní ocel. Povrch je zvolen pro materiál, který provozujete.
Jaké jsou hlavní typy šroubových hlavně?
Jednoduchý šroub a dvojitý šroub. Dvojitý šnek se dělí na paralelní a kónický a na souběžně se otáčející a protiběžné, navíc jsou zde válce vstřikovacích šneků. Jednošnekové čerpadlo pro velkoobjemové vytlačování; směs dvou šroubů a směs; kónické dvojče vyhovují kompaktním PVC a profilovým řadám.
Jak dlouho vydrží šnekový válec extrudéru?
Dobře udržovaný obvykle vydrží 3 až 10 let. Záleží na materiálu, povrchové úpravě, provozních podmínkách a údržbě — abrazivní a korozivní materiály jej zkracují, čisté pryskyřice a bimetalický povrch prodlužují.
Jak si mám vybrat ten správný?
Tři kroky: vyberte typ, který váš proces potřebuje, vyberte povrch pro váš materiál a poté přizpůsobte průměr, L/D a kompresi podle zakázky. Dejte výrobci model vašeho stroje, materiál a výstup – výkres nebo vzorek to učiní přesným.
Můžete provést náhradu za jakoukoli značku stroje?
Ano. Vyrábíme náhradní šneky a válce, které vyhovují hlavním značkám extruderů a vstřikování – KraussMaffei, Cincinnati, Jwell – z vašeho modelu stroje, výkresu nebo vzorku. Podrobnosti pro cenovou nabídku zašlete do 12 hodin.