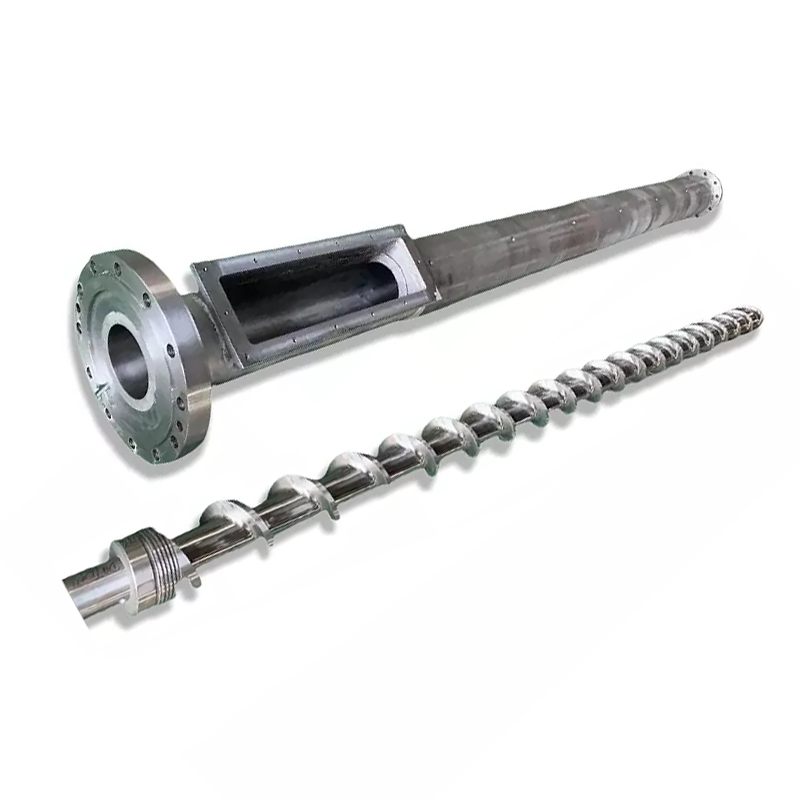
Vyberte anitridovaný šroubový válecpro čisté, neabrazivní pryskyřice, jako je PP, PE a ABS — stojí méně a vydrží roky v této povinnosti. Vyberte abimetalový šroubový váleckdyž provozujete PVC, sklem plněný, nehořlavý nebo recyklovaný materiál, kde jeho silnější a tvrdší slitinová vrstva vydrží dvakrát až třikrát déle. Přizpůsobte hlaveň vašemu materiálu, ne cenovce.
Vyberte špatnou hlaveň šroubu a stane se jedna ze dvou věcí. Buď přeplatíte za vrstvu slitiny, která vás proces nikdy nezatěžuje, nebo ušetříte několik set dolarů předem a budete sledovat, jak se levnější hlaveň opotřebuje za osmnáct měsíců – a tím se sníží váš výstup a kvalita taveniny. Oba druhy vyrábíme více než dvacet let a otázka, kterou slýcháme od kupujících nejvíce, je ta, kterou si pravděpodobně právě teď kladete:bimetalický vs. nitridovaný šroubový válec, jakým směrem se vydat?
Tento průvodce vás provede skutečným metalurgickým rozdílem mezi těmito dvěma, matematickými výpočty nákladů, na kterých skutečně záleží (nápověda: nejde o cenu nálepky), a jednoduchým způsobem, jak se rozhodnout, kterášroubovací hlaveňvyhovuje vašemu stroji, vašemu materiálu a vašemu rozpočtu.
Co je to nitridovaná hlaveň se šroubem?
A nitridovaný šroubový váleczačíná jako jeden kus oceli – téměř vždy38CrMoAlAv naší dílně — a povrchově se vytvrzuje v nitridační peci. Proces difunduje dusík do ocelového pláště při kontrolované teplotě po mnoho hodin. Není přidán žádný druhý materiál. Z oceli jednoduše vyroste tvrdý vnější plášť.
Výsledkem je povrchová tvrdost kolem 950–1000 HV a nitridovaná vrstva o hloubce zhruba 0,5 až 0,7 mm. Tato tenká, tvrdá kůže odstraňuje otěr z běžných polymerů a udržuje vrtání rozměrově stabilní, běh po běhu. Nitridované sudy jsou standardem v průmyslu po celá desetiletí, a to z dobrého důvodu: ekonomické, předvídatelné a více než dostatečné pro neabrazivní, nekorozivní pryskyřice, jako jsou PP, PE a ABS.
Úlovkem je hloubka. Jakmile se tato submilimetrová vrstva prodře – a při abrazivním procesu se tak stane – odkryje se měkčí základní ocel pod ní a opotřebení vám začne utíkat.

Co je bimetalický šroubový sud?
A bimetalový šroubový válecmá opačný přístup k problému hloubky. Namísto kalení jedné oceli spojuje vysoce výkonnou slitinu na houževnatý základ. Základní kov — konstrukční ocel — nese zatížení a udržuje hlaveň tuhou. Vnitřní pracovní povrch je samostatná vrstva slitiny, obvykle na bázi niklu nebo karbidu wolframu, spojená se základnou pomocí odstředivého lití. Oba kovy se metalurgicky spojí do jednoho kusu.
Rozdíl je v tomto: tato ochranná vrstva je 2,0 až 3,0 mm hluboká při tvrdosti HRC 60–65. Položte to vedle půlmilimetrového skinu na nitridovaný válec a celý bod se zaostří. Odolnost proti opotřebení je rozprostřena přes mnohem silnější zónu, takže hlaveň drží svou geometrii mnohem déle, když bojuje proti oděru nebo korozi. Skleněná vlákna, minerální plniva, sloučeniny obsahující halogen – věci, které žvýkají nitridovaný povrch – jsou přesně to, kde si bimetalová vrstva zasluhuje své udržení.
Ani všechny bimetalové vrstvy nejsou stejné. Slitina na bázi niklu se přiklání k odolnosti proti korozi – správná volba pro PVC a retardéry hoření. Vrstva bohatá na karbid wolframu se přiklání k hrubé odolnosti proti oděru, což je to, co skleněná vlákna a sloučeniny s vysokým obsahem minerálních látek vyžadují. Slitiny na bázi železa jsou mezi nimi jako nákladově uvědomělý střed. Přizpůsobení slitiny konkrétnímu nepříteli – korozi nebo oděru – záleží téměř stejně jako výběr bimetalu na prvním místě.

Bimetalické vs nitridované šroubové hlavně: Klíčové rozdíly
Nejjednodušší způsob, jak vidět mezeru, je vedle sebe. Tabulka je seřadí podle faktorů, které ve skutečnosti řídí nákupní rozhodnutí.
| Faktor | Hlaveň nitridovaného šroubu | Bimetalová hlaveň se šroubem |
|---|---|---|
| Konstrukce | Jednoduchá ocel (38CrMoAlA), povrchově nitridovaná | Základní ocel + vnitřní vrstva z tavené slitiny |
| Tvrdost povrchu | HV 950–1000 | HRC 60–65 |
| Hloubka kalené vrstvy | 0,5–0,7 mm | 2,0–3,0 mm |
| Odolnost proti opotřebení | Dobré pro neabrazivní pryskyřice | 2–5× déle v brusném provozu |
| Odolnost proti korozi | Omezený | Vynikající (slitiny na bázi niklu) |
| Nejlépe padnoucí materiály | PP, PE, ABS, standardní směsi | PVC, skleněné vlákno, nehořlavý, recyklovaný, s vysokým obsahem plniva |
| Počáteční náklady | Spodní | Vyšší |
| Celkové náklady na vlastnictví | Vyšší v náročném servisu | Nižší v náročném servisu |
Číslo, na které se většina procesorů fixuje, je životnost, a je to tak správně. Za stejných podmínek abimetalový šroubový válecobvykle běží dvakrát až třikrát déle než nitridovaný. Pusťte se do skutečně trestuhodných aplikací – vysoce plnivé PVC, směsi vyztužené sklem – a mezera se ještě zvětší. Existuje také úhel koroze: když zpracováváte PVC nebo pryskyřice zpomalující hoření, materiál uvolňuje sloučeniny, které chemicky napadají nitridovaný povrch. Bimetalické vrstvě na bázi niklu to prostě nevadí.
Kdy zvolit nitridovanou hlaveň se šroubem
A nitridovaný šroubový válecje správný hovor častěji, než prodejce zařízení připustí. Provozujte čisté, neplněné termoplasty – původní PP, PE, PS, ABS – bez skelných vláken, bez minerálního plniva, bez korozivních přísad a tato tenká nitridovaná vrstva vám poskytne roky stabilní služby za znatelně nižší cenu.
Dává to také smysl, když je rozpočet napjatý, když se stroj zastavuje a startuje spíše než nepřetržitě, nebo když nastavujete linku, jejíž produktový mix se může změnit, než se sud vůbec opotřebuje. Za standardvstřikovací šroubběžet komoditní pryskyřice, připlácet si za bimetalovou vrstvu, kterou nikdy nebudete stresovat, je jen přehnané inženýrství. Nedělejte to.
Kdy zvolit bimetalový šroubový sud
V okamžiku, kdy do obrazu vstoupí otěr nebo koroze, abimetalový šroubový váleczíská svou vyšší cenu. Sáhněte po něm, pokud zpracováváte některou z těchto látek: směsi vyztužené skelnými vlákny, přípravky s uhličitanem vápenatým nebo mastkem,tvrdého PVC, pryskyřice zpomalující hoření nebo recyklované plasty obsahující písek a nečistoty.
Je to také chytřejší koupě pro vysoce výkonné linky, které běží nepřetržitě, kde neplánované zastavení výměny opotřebovaného sudu stojí mnohem víc než samotný sud. Viděli jsme vytlačování PVC s vysokým obsahem vápníku – asi tak tvrdé na sud, jak to jen jde – kde přechod na správnou slitinovou vrstvu prodloužil životnost o více než 30 % oproti nitridovanému nastavení, přičemž se stabilizoval tlak taveniny a řezal se šrot. Když je aplikace skutečně náročná, přestává být bimetalová vrstva luxusem. To je to, co udržuje linku ve spec.
Porovnání nákladů: Počáteční cena vs. celkové náklady na vlastnictví
Instinkt srovnávat ceny nálepek je přesně to, co vede ke špatným rozhodnutím šroubového sudu. První den vítězí nitridovaný sud. Abimetalový šroubový válecobvykle vítězí nad životností stroje — ale pouze ve správné aplikaci.
Spusťte tedy druhé číslo: celkové náklady na vlastnictví. Nitridovaný válec v abrazivním procesu může vyžadovat výměnu za 12 až 18 měsíců a každá výměna se s sebou nese bourací práce, ztráta výroby a zmetkovitost při spuštění kromě nákladů na součást. Bimetalový sud ve stejném procesu může běžet několikrát déle, čímž se jeho vyšší vstupní náklady rozloží na mnohem více výrobních hodin. Vyšší počáteční cena, nižší náklady na životnost.
Teď to otoč. Umístěte bimetalovou hlaveň na čistou PE linku a nikdy nedostane příležitost zaplatit za sebe – nitridovaná hlaveň vyhraje jak cenou, tak i životností, protože nic v tomto procesu nezatěžuje slitinu. Stejná logika, opačná odpověď. Rozhoduje materiál.
Jak se rozhodnout pro vaši aplikaci
Rozdělte to na tři otázky.
Za prvé – je váš materiál abrazivní nebo korozivní?Skleněná vlákna, minerální plniva, PVC, retardéry hoření, recyklovaná surovina: všechny poukazují na bimetalické. Čistá komodita pryskyřice ukazuje na nitridovanou.
Za druhé – jak tvrdě linka běží?Nepřetržitá, vysoce výkonná a nepřetržitá výroba odměňuje delší životnost abimetalový šroubový válec. Přerušované nebo nízkoobjemové běhy upřednostňují nižší náklady na nitridaci.
Za třetí – co vás stojí prostoje?Pokud neplánovaná výměna hlavně znamená zablokovaný harmonogram a zmeškané dodávky, je prémie za trvanlivost levné pojištění. Pokud můžete naplánovat výměnu, matematika se nakloní zpět k nitridovanému.
Odpovězte na tyto tři upřímně a volba je obvykle jasná. Pokud tomu tak není, promluvte si s dodavatelem, který staví oboje a může to modelovat podle vaší přesné směsi – ne s tím, kdo vám předplatí dražší část, protože nese větší marži.
Časté chyby při výběru sudu se šroubem
Čtyři se znovu a znovu objevují v dotazech, které přistávají na našem stole.
Nákup pouze za cenu nálepky.Nejlevnější sud dnes je zřídkakdy nejlevnější sud za tři roky. Spusťte celkové náklady na vlastnictví, zejména na brusných linkách – cena dílu je pouze první číslo.
Nadměrný bimetal pro čistou linii.Bimetalová hlaveň na panenském PP nebo PE jsou peníze vynaložené na ochranu, kterou nic v tomto procesu nikdy neotestuje. Nechte si to na povinnost, která to potřebuje.
Výměna hlavně, ale opětovné použití opotřebovaného šroubu.Šroub a hlaveň fungují jako sehraný pár. Nasaďte nový hlaveň kolem unaveného šroubu a vůle je od prvního dne špatná – výkon trpí a čerstvá hlaveň se opotřebovává nerovnoměrně. Zkontrolujte oba; nahraďte oba, když to čísla říkají.
Sběr bimetalu bez odpovídající slitiny.Vrstva bohatá na nikl bojuje proti korozi; vrstva bohatá na karbid wolframu bojuje proti oděru. Specifikujte nepřítele, kterého skutečně máte, ne jen abstraktně „bimetalický“.
Proč pracovat s Nanhaiya
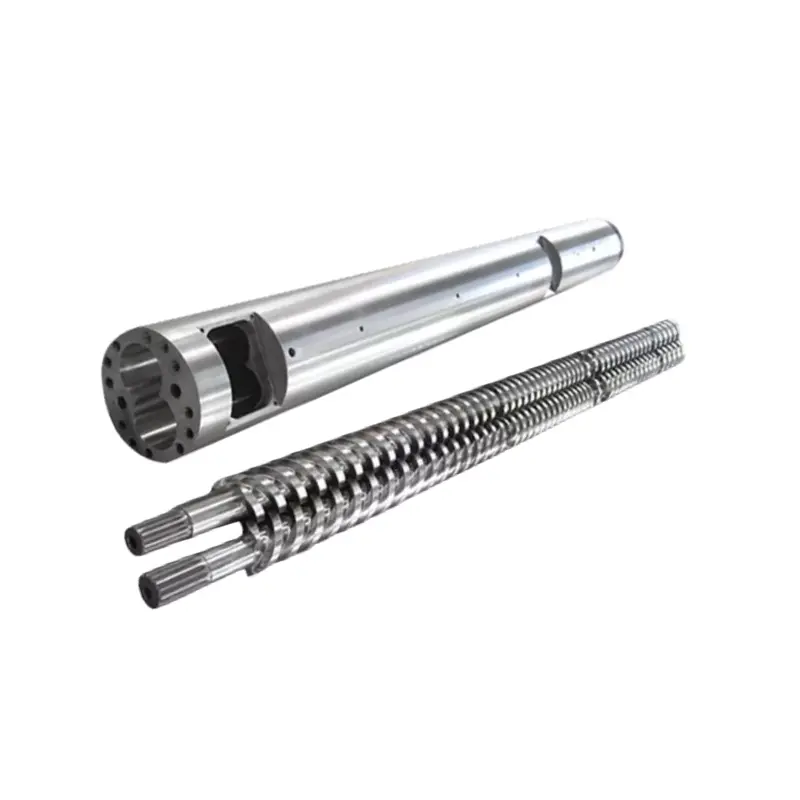
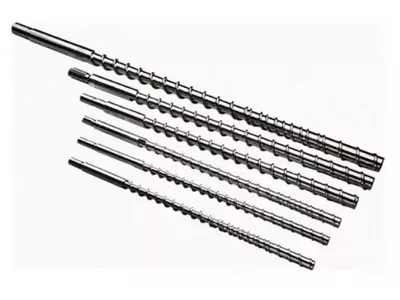
Strávili jsme více než dvacet let výrobou šroubových sudů – a pouze šroubových sudů a šroubů, které v nich běží.Jediný šroub, paralelní dvojitý šroub,kónický dvojitý šroub. Řežeme jak nitridované, tak bimetalickéšnekový válec extrudérusestavy z prémiového 38CrMoAlA a slitin na míru, vlastní, což je důvod, proč vám naši inženýři mohou sdělit konstrukci, kterou váš proces skutečně potřebuje, namísto té, která se nejsnáze prodává.
Každý sud opouští podlahu s tolerančně řízenou geometrií a testováním dynamické rovnováhy. Geometrie, tvrdost, povrchová úprava – to vše lze přizpůsobit vašemu stroji a vašemu materiálu.
Sdělte nám svou pryskyřici a specifikace stroje – do 12 hodin získejte doporučení pro šroubovací válec na míru.
Odeslat dotazČasto kladené otázky
Je bimetalový šroubovací válec vždy lepší než nitridovaný?
Ne. Abimetalový šroubový válecvítězí v abrazivních a korozivních aplikacích, ale pro čisté, neplněné pryskyřice, jako je PP nebo PE, anitridovaný šroubový válecposkytuje dlouhou životnost za nižší cenu. „Lepší“ zcela závisí na tom, co zpracováváte.
Může bimetalový sud nahradit můj stávající nitridovaný sud?
Ve většině případů ano – pokud rozměry odpovídají vašemu extrudéru nebo vstřikovacímu stroji, konstrukce šneku vyhovuje vašemu materiálu a přizpůsobíte si parametry zpracování tak, aby vyhovovaly. Pošlete nám specifikace a my vám potvrdíme, že sedí.
Jak dlouho vydrží bimetalový šroubovací válec?
Za stejných podmínek dvakrát až třikrát delší než nitridovaný sud – s ještě větším okrajem ve vysoce abrazivním zatížení, jako jsou směsi plněné sklem nebo vysokým obsahem plniva.
Co je lepší pro vytlačování PVC?
Bimetalické. Pevné PVC a pryskyřice zpomalující hoření uvolňují při zpracování korozivní sloučeniny a vrstva slitiny na bázi niklu odolává chemickému napadení, které degraduje nitridovaný povrch.
Jaký je mezi nimi cenový rozdíl?
Nitridovaný sud stojí předem méně; bimetalový válec je prémiový pro svou silnější slitinovou vrstvu. Srovnání, na kterém záleží, jsou celkové náklady na vlastnictví – v náročných aplikacích je delší životnost bimetalového sudu levnější volbou po celou dobu životnosti stroje.