Zprávy

Kónický dvojitý šroubový sud: Kompletní průvodce specifikacemi, aplikacemi a výběrem

2026-08-05 0 Nechte mi zprávu


Rychlá odpověď

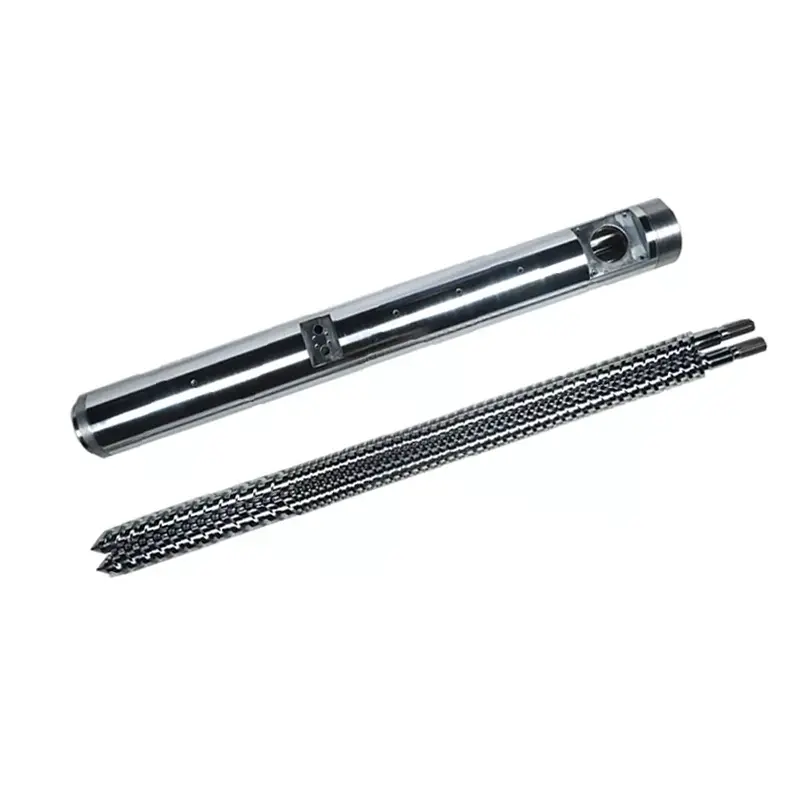
Kónický válec se dvěma šneky je zkosená vytlačovaná součást s dvojitým otvorem, ve které se dva kónické šneky otáčejí uvnitř odpovídajícího kuželového válce. Zúžená geometrie poskytuje silné podávání a vysokou kompresi v krátké délce, což je důvod, pročkónický dvojitý šroub a hlaveňje standardní volbou pro PVC trubky, profily, plechy a vytlačování WPC.

Pokud provozujete PVC nebo dřevoplastovou linku,kuželová dvoušroubová hlaveňje jednou z částí, která nejpříměji rozhoduje o vašem výkonu, kvalitě taveniny a provozních nákladech. Vyberte si špatnou velikost, materiál nebo vůli a zaplatíte za to opotřebením, zmetkovitostí a prostoji. Tato příručka popisuje, jak funguje kuželový šroubovací válec, specifikace, na kterých záleží při nákupu, jak se liší od aparalelní dvoušroubová hlaveňa jak jej vybrat, nainstalovat a udržovat – napsáno z pohledu továrny, která tyto díly obrábí každý den.

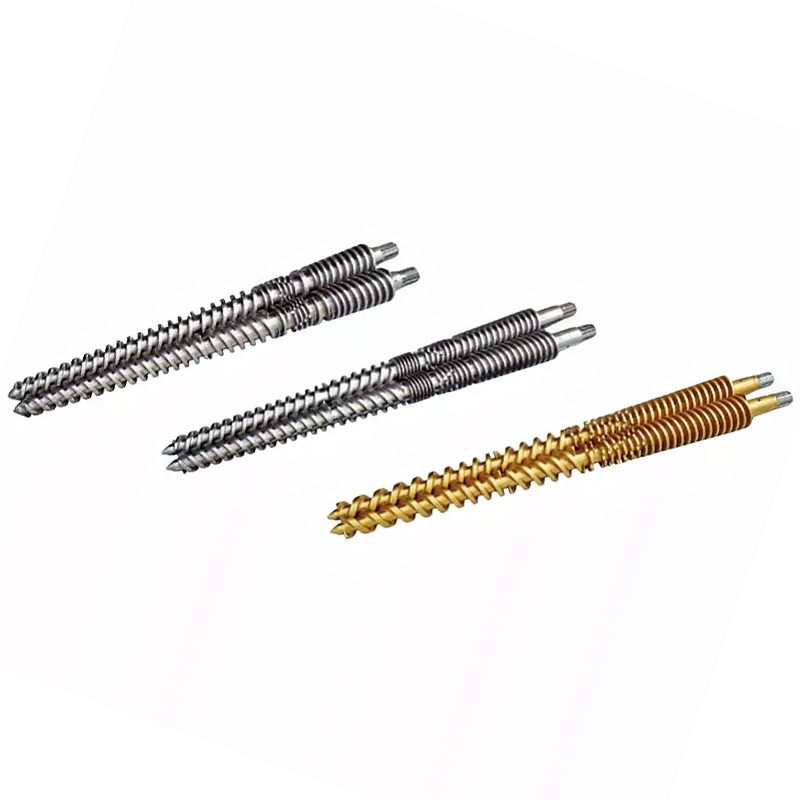
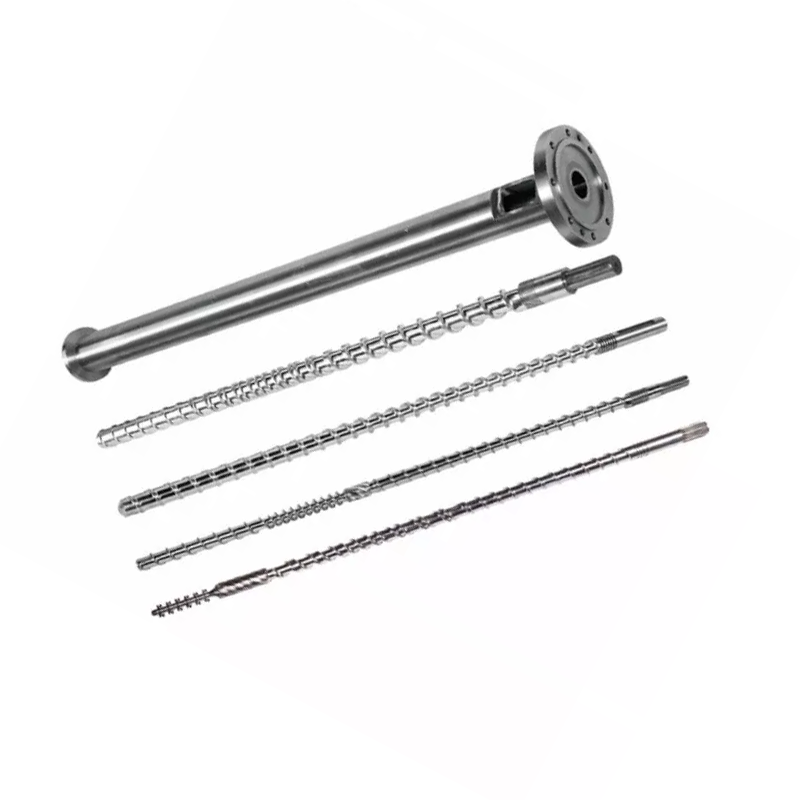
Conical twin screw barrel manufactured by Nanhaiya
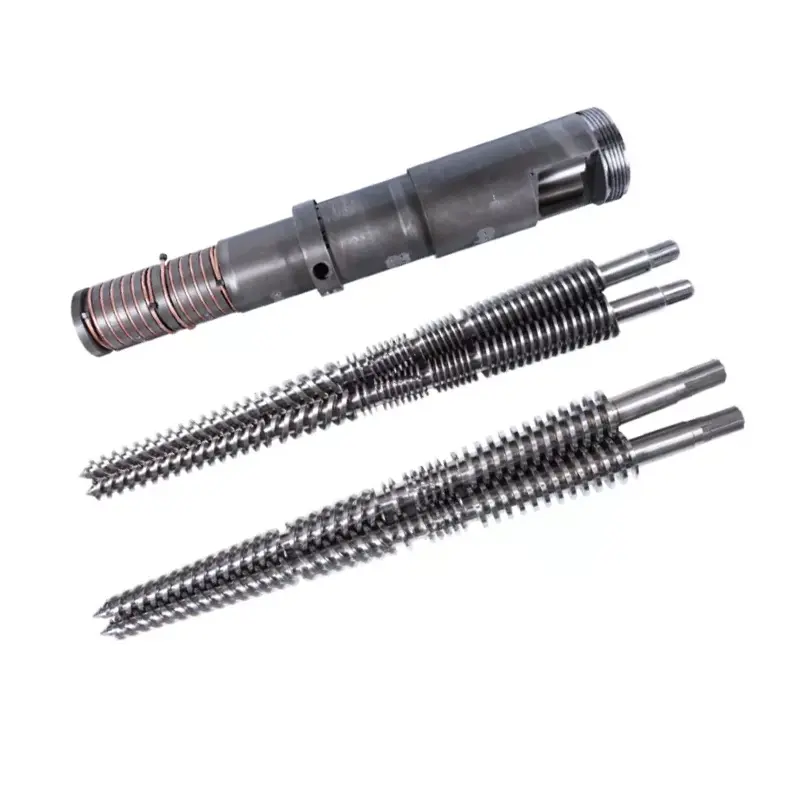
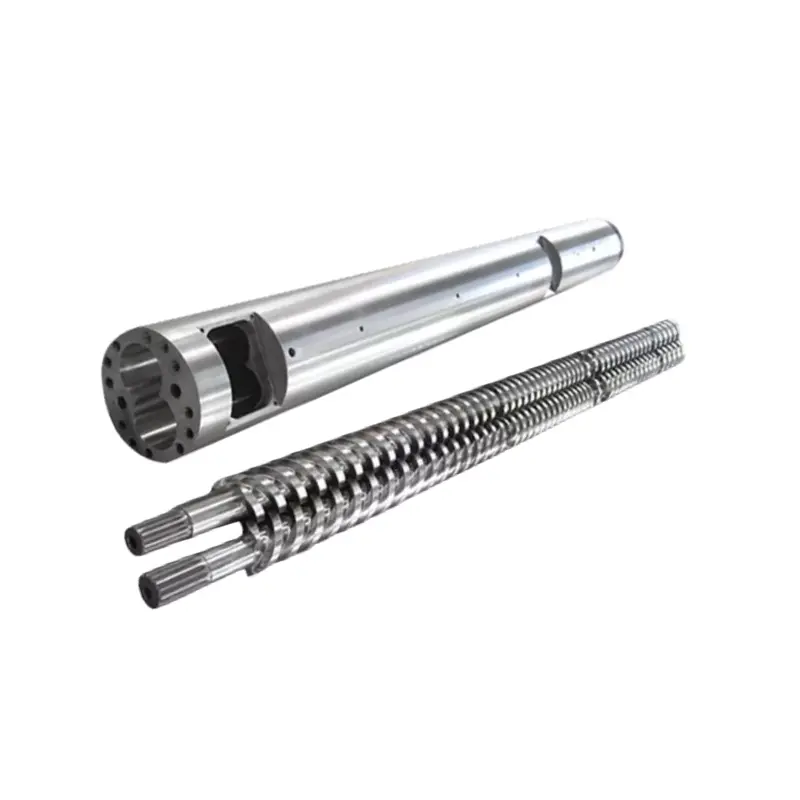
Kónická sada dvou šroubů a hlavně – kuželové otvory poskytují krátkou kompresi ideální pro tepelně citlivé PVC.

Jak funguje kuželová hlaveň se dvěma šrouby

V akónický dvoušnekový extrudér, dva šrouby sedí vedle sebe pod mírným úhlem, široké na podávacím konci a úzké na konci matrice. Vývrty hlavně se zužují, aby odpovídaly. Jak se surovina pohybuje z dávkovači zóny velkého průměru do dávkovací zóny malého průměru, smršťující se objem ji stlačuje a plastifikuje, zatímco do sebe zabírající lopatky dopravují a mísí. Vzhledem k tomu, že se dva šrouby otáčejí proti sobě a zcela do sebe zapadají, kónický dvojitý šroub a válec působí téměř jako objemové čerpadlo – stabilní výkon při nízkém, jemném střihu, který chrání polymery citlivé na teplo, jako je PVC.

Proces se dělí na tři fáze:

  1. Krmení a doprava— velký průměr vstupního konce poskytuje velký sací objem, takže práškové směsi a materiál s nízkou objemovou hustotou (jako suchá směs PVC) jsou spolehlivě vtahovány bez přemostění.
  2. Komprese a plastifikace— kužel zmenšuje objem kanálu po délce, zhutňuje materiál, vytlačuje vzduch a taví jej kombinovanou tepelnou a mechanickou prací.
  3. Měření a vypouštění— úzká dávkovací zóna vytváří stabilní tlak a řízenou rychlostí protlačuje stejnoměrnou, homogenní taveninu skrz formu.

Hlaveň dělá víc než jen uložení šroubů. Nese ohřívací a chladicí zóny, které udržují každý stupeň na správné teplotě. Sudy Nanhaiya používají vícezónový design ohřevu a chlazení – typicky plnící, kompresní a homogenizační zóny – s volitelným vakuovým odvětráváním k vytažení vlhkosti a těkavých látek z taveniny, což je důležité pro plněné a hygroskopické sloučeniny.

Klíčové specifikace, které je třeba zkontrolovat před nákupem

Dva kónické sudy mohou vypadat stejně a fungovat velmi odlišně. Toto jsou specifikace, které rozhodují o vhodnosti, výkonu a životnosti – čísla, která byste měli potvrdit u každé nabídky.

Specifikace položky Co to znamená Proč na tom záleží
Poměr průměru Průměr přívodního konce / průvlaku, např. 45/90, 50/105, 55/110, 65/132, 80/156, 92/188 mm Nastaví třídu stroje a výstupní pásmo – musí přesně odpovídat modelu vašeho extrudéru
L/D poměr Efektivní délka zpracování vs průměr Delší účinná délka = delší doba zdržení pro úplné roztavení a odplynění
Stupeň materiálu nitridovaná ocel 38CrMoAlA, W6Mo5Cr4V2, prášková ocel HIP nebo bimetalická Přímo řídí životnost a odolnost proti korozi vůči plněným/PVC směsím
Povrchová úprava a tvrdost Nitridace, chromování, bimetalická slitina nebo nástřik karbidu wolframu Nanhaiya nastříká vrstvu slitiny s přídavkem wolframu, aby dosáhla62 HRCuvnitř hlavně oproti typickým 58 HRC
Hloubka vrstvy slitiny Tloušťka vnitřní vrstvy odolné proti opotřebení Bimetalová vrstva Nanhaiya je 2,5–3 mm – hlubší vrstva znamená delší použitelné servisní okno
Vůle šroubu/hlavně Mezera mezi špičkou letu a stěnou otvoru Příliš velké = tlaková ztráta a nízký výkon; těsná a přesná mezera udržuje vysokou účinnost
Tolerance / přímost Přesnost obrábění hotové součásti Nanhaiya drží kónické dvojité válce s ±0,0005 mm pro konzistentní, opakovatelné uložení
Výstupní kapacita (kg/h) Jmenovitá propustnost vzhledem k velikosti Číslo konečného kupujícího – přiřaďte jej k rychlosti linky a produktu
Obecná průmyslová poznámka:Označení kónických rozměrů jako 45/90 nebo 65/132 (průměr posuvu/vytlačovací hlavy v mm) je běžné u kuželových strojů typu SJZ, takže takto specifikovaný válec lze často přizpůsobit stávajícímu extrudéru. Před objednáním vždy potvrďte podle výkresu nebo vzorku. Standardní velikosti si můžete prohlédnout u náskuželová dvoušroubová hlaveňstrana.

Kónický vs paralelní dvojitý šroubový válec

Nejčastější otázkou kupujících je, zda potřebují kónický nebo aparalelní dvoušroubová hlaveň. Oba jsou dvoušroubové, oba do sebe zapadají – ale geometrie se hodí pro různé práce. Stručně řečeno: kónický vyniká přímým vytlačováním PVC/WPC trubek, profilů a desek; Paralel je silnější pro směsi, předsměsi a formulace s velmi vysokým obsahem plniva.

Faktor Kónická hlaveň se dvěma šrouby Paralelní dvoušroubová hlaveň
Chování krmiva Velký podávací otvor — lepší příjem prášku s nízkou objemovou hustotou Jednotnější krmení pro krmné směsi a pelety
Komprese Vysoká komprese zabudovaná do zúžené geometrie Konstantnější komprese podél pevného průměru
Teplo / střih Šetrnější, kontrolované zpracování – vhodné pro PVC citlivé na teplo Vyšší smyk – lepší pro intenzivní míchání a dispergaci
Typické použití PVC trubka, profil, plech, WPC, pryskyřičná dlaždice Předsměs, míchání, práce s vysokým obsahem CaCO₃ a sklem
Údržba Opotřebení a vůle vyžadují pečlivé sledování na konci Často snadnější normalizace geometrie a výměna prvků

Užitečné pravidlo: pokud je váš konečný produktjeextrudát (trubka nebo deska přímo z matrice), kónický válec se dvěma šrouby je obvykle tím správným nástrojem. Pokud vyrábíte pelety nebo rozptylujete náročné balení aditiv, podívejte se na paralelní dvoušnekový válec – zejména protiběžný typ pro velmi vysoké obsahy uhličitanu. Nejste si jisti, která se hodí k vaší linii? Nášjediný šroub, kuželové a paralelní rozsahy jsou všechny zobrazeny nastránka produktů.

Běžné aplikace

Vzhledem k tomu, že kombinuje silné podávání, vysokou kompresi a jemný střih, je kónický dvojitý šnek a válec tahounem tuhého PVC a dřevoplastového vytlačování. Nejlépe funguje pro:

  • PVC trubka— vodovodní, drenážní a potrubní potrubí ze suché směsi PVC.
  • PVC profil— okenní a dveřní profily, lemování hran a obložení.
  • PVC deska a deska— pěnová deska, deska s mramorovým vzhledem a deska z volné pěny (viz našePVC deska kuželový dvojitý šroubový válec).
  • WPC (kompozit dřevo-plast)— palubky, stěnové panely a profily ze směsí plněných dřevěnými vlákny.
  • Výrobky na bázi PE a pryskyřičné dlaždice— včetně střešních tašek z vlnité pryskyřice a profilů plněných PE.
  • Peletizace PVC— přeměna suché směsi PVC na granule pro následné použití.
PVC board conical twin screw barrel for foam and marble sheet extrusion
Kónický dvoušroubový válec konfigurovaný pro vytlačování PVC desek a pěnových desek.

Jak vybrat správný kuželový dvoušroubový válec

Výběr spočívá ve třech otázkách: jaký materiál používáte, jaký výkon potřebujete a jak abrazivní je vaše složení? Použijte níže uvedenou matici jako výchozí bod a poté potvrďte přesnou velikost na vašem stroji.

Váš materiál / potřeba Doporučená konfigurace Výběr povrchu / materiálu
Pevná PVC trubka a profil Standardní kónická geometrie přizpůsobená vašemu extrudéru (např. 55/110, 65/132) Nitridovaný 38CrMoAlA pro čisté PVC s nízkým obsahem plniva
PVC + plnivo s vysokým obsahem CaCO₃ Kónické se zesílenou zónou opotřebení nebo stupňovité až paralelní protiběžné Bimetalická / karbidová vrstva (62 HRC) pro otěr
WPC / směsi dřevěných vláken Kónický se silným odvětráváním a ochranou proti opotřebení Bimetalické — dřevěné vlákno + plniva jsou vysoce abrazivní
PVC pěnová deska / list Kónické vyladění pro řízenou teplotu taveniny a stabilní tlak Nitridovaný nebo bimetalický v závislosti na úrovni plniva
Vysoký výkon na stejné ploše Větší poměr průměru a/nebo delší účinná délka Přizpůsobte tvrdost provozním hodinám a zatížení plniva

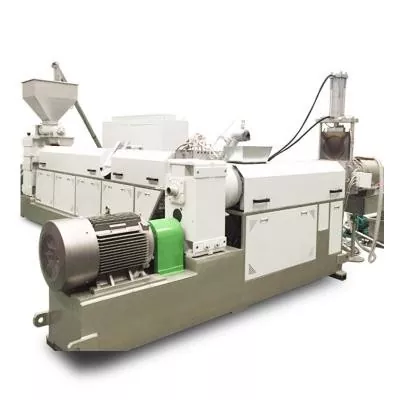
Ať už je odpověď jakákoli, nejdůležitějším krokem je přizpůsobení hlavně vašemu stávajícímu stroji. Kónické díly jsou efektivně přizpůsobeny extrudéru, ve kterém běží, takže výkres – nebo vzorek s klíčovými rozměry (průměr posuvu/vytlačovací hlavy, středová vzdálenost, celková délka a detaily příruby) – nám umožňuje navrhnout přesně padnoucí náhradu spíše než „dostatečně blízký“ díl. Pokud potřebujete spíše celou řadu než součást, postavíme takékompletní vytlačovací stroje.

Základy instalace a elektroinstalace

Přesný válec funguje pouze tehdy, je-li instalován čtvercový, čistý a správně vyhřívaný. Níže uvedené kroky jsou obecným přehledem – vždy dodržujte pokyny výrobce vašeho stroje a postupy uzamčení.

  1. Vypněte a uzamkněte.Před odstraněním starého válce izolujte pohon a všechna ohřívače. Než začnete, potvrďte nulovou energii.
  2. Vyčistěte protilehlé plochy.Odstraňte starý tmel, karbon a otřepy z přírub a vodicích ploch, aby nová hlaveň seděla bez deformace.
  3. Namontujte a zarovnejte.Nasaďte kónický válec na převodovku/skříň přívodu a před připojením napájení zkontrolujte soustřednost a zda se šrouby volně otáčejí rukou.
  4. Zapojte topné zóny.Znovu připojte pásové ohřívače a chlazení pro každou zónu (přívod → komprese → měření) a spárujte každý termočlánek se správným kanálem regulátoru, aby žádná zóna nebyla propojena.
  5. Nastavte profil namáčení.Hlaveň pomalu zahřejte na teplotu a nechte ji nasáknout, aby se ocel a tavenina vyrovnaly, než začnete šroubovat – startování za studena riskuje poškození kroutícím momentem.
Tip topné zóny:udržujte vstupní zónu co nejchladnější a teploty zvyšujte směrem k matrici. Nerovné nebo špatně zmapované zóny jsou jednou z nejčastějších příčin nárůstu a černých pruhů – stojí za to zkontrolovat po každé výměně hlavně.

Odstraňování problémů a opotřebení

Většina problémů s kónickým sudem se projevuje jako nestabilní výstup, přehřívání nebo degradovaný produkt. Tuto tabulku použijte k rychlému přechodu od příznaku k pravděpodobné příčině nápravy.

Příznak Pravděpodobná příčina Opravit
Výkon kolísá / roste Nekonzistence krmiva, opotřebované lety nebo teplotní posun Zkontrolujte posuv, ověřte teploty zóny, změřte vůli šroubu/hlavně
Přehřívání Nevyváženost ohřívače, nadměrné tření nebo zablokované chlazení Zkontrolujte každou zónu a chladicí okruh; přemapovat termočlánky
Špatná plastifikace Špatné nastavení šroubu nebo opotřebený vývrt hlavně Ověřte konfiguraci; zkontrolujte zvětšenou vůli z opotřebení
Černé čáry / pruhy Mrtvá místa zadržující degradovaný materiál nebo rýhovaný vývrt Důkladně vyčistěte a vyčistěte; zkontrolujte povrch otvoru a šroubu
Nadměrné / rychlé opotřebení Abrazivní plnivo, špatná údržba nebo nedostatečná tvrdost Upgrade na bimetalový / karbid wolframu; dotáhnout údržbu

Opotřebení je normální – cílem je, aby bylo pomalé a předvídatelné. Abrazivní plniva (CaCO₃, dřevěné vlákno, sklo) napadají vrtání a létají nejrychleji, proto se vyplatí hlubší a tvrdší vnitřní vrstva. Povrch s přídavkem wolframu 62 HRC jednoduše vydrží déle proti těmto sloučeninám než standardní povrchová úprava 58 HRC, čímž se prodlouží interval mezi přestavbami.

Kontrolní seznam údržby

Krátké, pravidelné kontroly zabrání drahým poruchám. Zabudujte je do své rutiny:

Interval Kontrola Akce
Každá směna Zónové teploty a ampéry Odečty protokolů; prozkoumejte jakýkoli posun od základní linie
Týdně Kvalita taveniny a povrchová úprava Sledujte nové pruhy, gely nebo změnu výstupu
Měsíční Proplachování a vizuální kontrola vrtání/šroubu Vyčistěte mrtvá místa; hledejte bodování nebo změnu barvy
Čtvrtletní Vůle šroubu/hlavně Změřte mezeru; porovnejte se specifikací a sledujte míru opotřebení
Podle potřeby Integrita ohřívače a termočlánku Vyměňte vadné pásy/snímače dříve, než způsobí špatný produkt

Často kladené otázky

Co je kónická hlaveň se dvěma šrouby?

Jedná se o zužující se vytlačovací komponent s dvojitým otvorem, ve kterém se dva kuželové šneky otáčejí uvnitř odpovídajícího kuželového válce. Kužel stlačuje a plastifikuje materiál na krátkou délku, díky čemuž je kuželový šnekový válec ideální pro vytlačování PVC trubek, profilů, plechů a WPC.

Na jaké materiály se nejlépe používá?

Pevné PVC (trubka, profil, deska a deska), dřevoplastový kompozit, profily na bázi PE a pryskyřičné dlaždice plus peletizace PVC. Obzvláště dobře zvládá suché prášky s nízkou objemovou hustotou díky velkému vstupnímu otvoru.

Jak se liší od paralelního dvojitého šroubu?

Kónický válec se zužuje a vytváří vysokou kompresi s jemným střihem, což vyhovuje přímému vytlačování PVC/WPC. Aparalelní dvoušroubová hlaveňudržuje konstantní průměr a vyšší smyk, což vyhovuje směsným, předsměsím a formulacím s velmi vysokým obsahem plniva.

Jaká je typická vůle mezi šroubem a hlavní?

Vůle je malá mezera mezi špičkou letu a stěnou otvoru. Je pevně a přesně nastaven na nový díl; jak se otevírá v důsledku opotřebení, výkonu a poklesu tlaku. Pravidelné měření je nejjasnější způsob, jak sledovat opotřebení hlavně.

Jak nainstaluji kónický válec se dvěma šrouby?

Vypněte a zablokujte, očistěte protilehlé plochy, namontujte a vyrovnejte tak, aby se šrouby volně otáčely, správně zapojte každou zónu ohřívače a termočlánek, poté pomalu zahřejte hlaveň na teplotu a před zahájením šroubování ji namočte.

Co způsobuje opotřebení kónických dvoušroubových sudů?

Především abrazivní plniva, jako je uhličitan vápenatý, dřevěná vlákna a sklo, zhoršená korozí při zpracování PVC, špatnou údržbou a nedostatečně specifikovanou tvrdostí. Všem třem daleko lépe odolává hlubší bimetalová nebo wolframkarbidová vrstva.

Jak často by se měla hlaveň kontrolovat nebo vyměňovat?

Každý měsíc provádějte vizuální kontroly a kontroly čištění a čtvrtletně měřte clearance. Načasování výměny závisí na zatížení náplně a provozních hodinách – sledujte trend opotřebení spíše než čekáte na poruchu a přestavte nebo vyměňte, jakmile vůle překročí specifikaci.

Jak mohu vybrat správnou velikost pro svou vytlačovací linku?

Přizpůsobte poměr průměru a délku vašemu modelu extrudéru a cílovému výkonu a poté vyberte povrchovou úpravu podle toho, jak abrazivní je vaše složení. Pošlete nákres nebo vzorek s klíčovými rozměry, aby hlaveň přesně seděla, ne přibližná.

Potřebujete kónický dvoušroubový válec přizpůsobený vašemu stroji?

Pošlete nám svůj výkres – nebo vzorek s klíčovými rozměry – a naši inženýři specifikují přesný kónický dvojitý šroub a válec se správnou tvrdostí pro váš materiál. Díky vlastní nitridaci, bimetalickému zpracování a zpracování z karbidu wolframu vyrábíme díly, které dosahují 62 HRC uvnitř vývrtu pro dlouhou životnost.

Získejte cenovou nabídku do 12 hodin →
Nanhaiya (Zhoushan) Plastic Machinery · 500+ globálních klientů ·singl, kuželovité dvojče & paralelní dvojčešroubové sudy
Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout