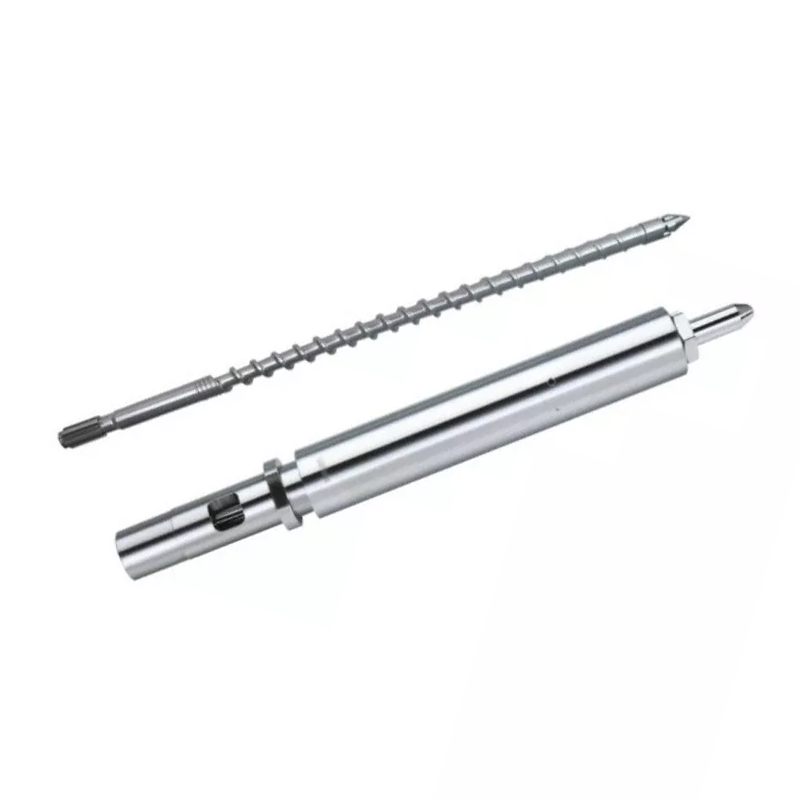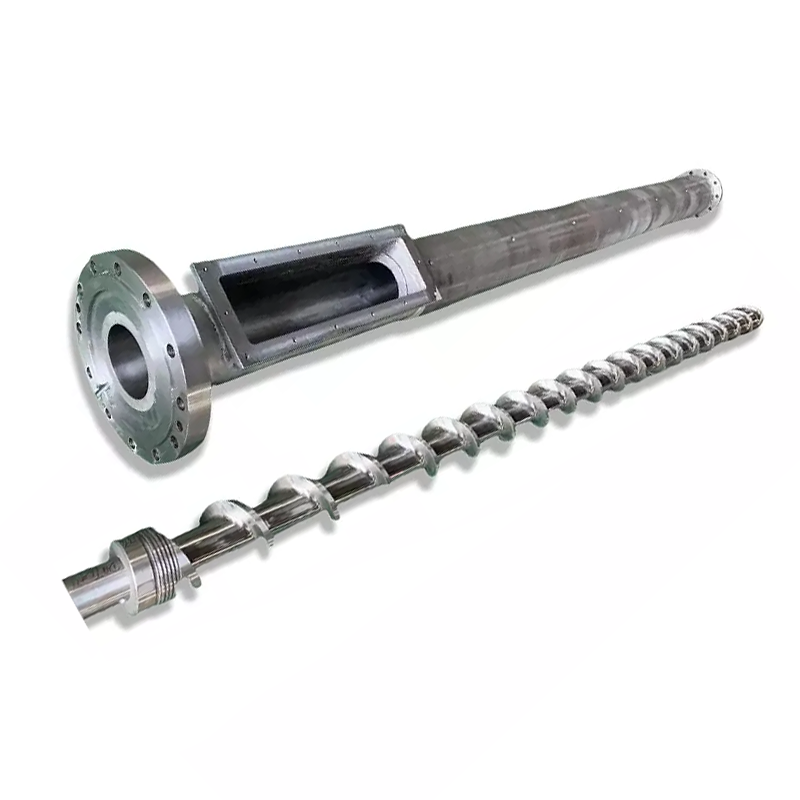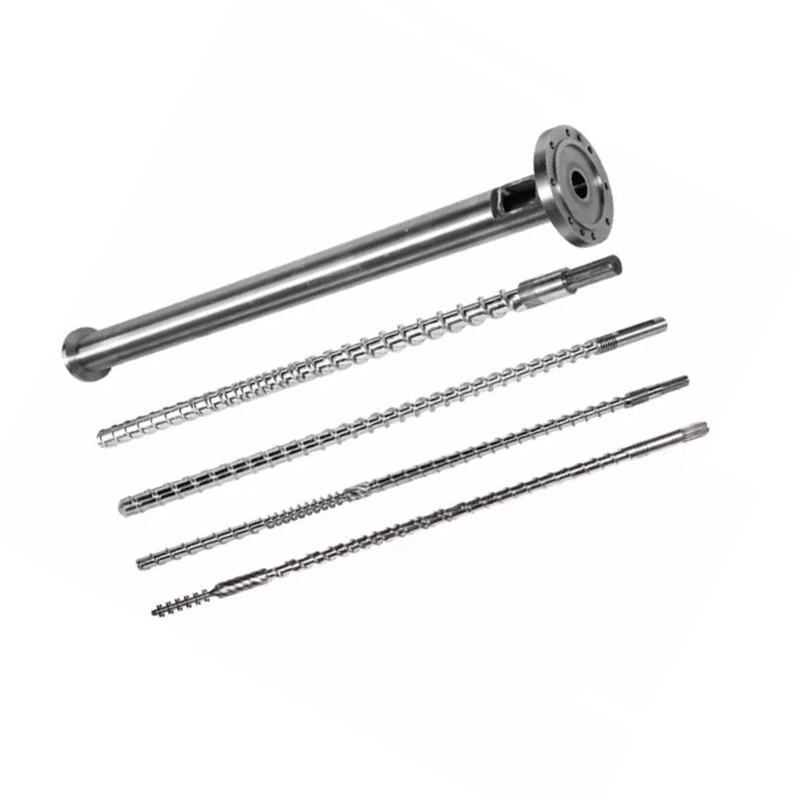
Špička šroubu je dostatečně malá, aby se s ní zacházelo jako s náhradním dílem, a přesto dostatečně přesná na to, aby rozhodla, zda každý výstřel začíná stejným objemem taveniny. Kupte si to jako přizpůsobenou sestavu průtoku a těsnění, ne jako kovový závitový hrot.


Rychlá odpověď
Vyberte si špičku šroubu pro vstřikování podle čtyř věcí: konstrukce zpětného ventilu, přesné rozhraní šroubu a válce, zpracovaná pryskyřice a plnivo a vzor opotřebení stávající sestavy. Samotný model stroje nestačí, pokud mohou existovat verze, předchozí opravy nebo nestandardní šrouby.
Pro objednávku výměny zašlete původní výkres, až bude k dispozici, a poté ověřte závit, rameno, délku špičky, dráhu kroužku, sedlo, vnější průměr a průchody taveniny oproti skutečnému stroji. Dobrá nabídka začíná geometrií. Na řadu přichází materiál a povrchová úprava.
Špička šroubu řídí průtok v obou směrech
Během regenerace šneku se otevře zpětný ventil a nechá roztavený polymer projít směrem k přední části šneku. Na začátku vstřikování se uzavře, takže pohyb šroubu a tlak působí na brok namísto tlačení taveniny podél šroubu dozadu.
Proto šroubovací hrot, kontrolní kroužek a sedlo patří k procesu, nejen k údržbě.Návod na zpětný ventil ENGELpopisuje dva stejné provozní stavy a spojuje chování při zavírání přímo s opakovatelností vstřikování.
Pohled na naši továrnu:nejdražší chybou šroubu je zřídkakdy rozdíl mezi dvěma třídami materiálu. Je to část, která se našroubuje na šroub, ale nepohybuje se, netěsní ani se správně nevyrovnává. Úspěšný fit test je cennější než dlouhý seznam prodejních přídavných jmen.
Vyberte sestavu podle povinnosti lisování
Správná konstrukce se musí během regenerace volně otevírat, předvídatelně zavírat během vstřikování a vyhýbat se nadměrnému omezení v dráze taveniny. Musí také odolat abrazivnímu, adhezivnímu a korozivnímu zatížení pryskyřice, aniž by došlo k poškození jejích styčných povrchů.
| Otázka k nákupu | Proč to mění hrot šroubu | Co poslat dodavateli |
|---|---|---|
| Jaká pryskyřice se lisuje? | Viskozita, mazivost, citlivost na degradaci a korozní zatížení ovlivňují průtokové kanály, materiál a povrchovou úpravu. | Přesná třída pryskyřice, barevný systém, retardér hoření a normální rozsah zpracování. |
| Je pryskyřice vyztužena nebo vyplněna? | Skleněná vlákna, minerální plnivo a regenerované znečištění mohou urychlit opotřebení kroužku, sedla a taveniny. | Typ plniva, hmotnostní procento a zda se mění podle produktu. |
| Jak přesná musí být střela? | Tenkostěnné, vícedutinové a pevné díly odhalují malé změny v zavírání ventilu a netěsnosti. | Hmotnost dílu, počet dutin, tolerance hmotnosti výstřelu a aktuální trendová data. |
| Jaký je současný styl ventilu? | Kluzný kroužek, kuličková kontrola a další konstrukce mají různé průtokové plochy, dráhu a chování zavírání. | Originální číslo dílu, výkres, fotografie a kompletní demontovaná sestava. |
| Byl již šroub vyměněn? | Model stroje již nemusí identifikovat nainstalovaný závit, délku hrotu nebo geometrii sedla. | Aktuální výkres šroubů a přímá měření, nejen typový štítek stroje. |
| Proč se díl vyměňuje? | Přetržený závit, erodovaná dráha průtoku a netěsný kroužek neukazují na stejné nápravné opatření. | Fotografie opotřebení, příznaky procesu, historie údržby a vadné rozměry. |
Nanhaiya nabízí standardní a přizpůsobené vzory závitů a navíc možnosti špičky s obráceným tokem pro speciální polymery. Vybraný díl lze spárovat svstřikovací šroubnebo dodávané jako součást širšíhosortiment náhradních dílů pro vstřikování a vytlačování.


Před odstraněním sestavy si přečtěte procesní signály
Proměnný polštář, driftující hmotnost střely nebo špatná opakovatelnost přenosu mohou poukazovat na netěsnost ventilu, ale žádný z nich to sám o sobě neprokazuje. Změny pryskyřice, nestabilita podávání, regulace teploty, opotřebení válce, vzduch v tavenině, nastavení tlaku a podmínky formy mohou způsobit podobné příznaky.
ENGEL doporučuje zkontrolovat zpětný ventil, šroub a plastifikační váleckdyž tavný polštář kolísá. Stejné pokyny pro odstraňování problémů spojují variace tlumiče a hmotnosti broku s nastavením procesu a opotřebením součástí.
| Pozorovaný signál | Možné šroubové spojení | Před objednáním zkontrolujte |
|---|---|---|
| Poloha polštáře se liší záběr od záběru | Kroužek se může po usazení uzavřít v jiném bodě nebo prosakovat. | Sledujte aktuální polohu, tlak a hmotnost střely za stabilního procesu. |
| Hmotnost dílu se posunuje, zatímco nastavení zůstává neměnné | Zpětný tok může snížit efektivní objem dodávaný do formy. | Vylučte příčiny podávání, teploty, materiálu a plísní. |
| Krátké záběry se objevují přerušovaně | Ventil nemusí opakovaně těsnit, zejména po změnách zotavení. | Porovnejte odezvu přenosu a proveďte test ventilu schválený výrobcem stroje. |
| Obnova se omezí | Poškozený kroužek, usazenina nebo poddimenzovaná dráha toku může bránit dopřednému toku taveniny. | Zkontrolujte volný pohyb, usazeniny, zadření a překážku průchodu. |
| Černé skvrny následují po změně materiálu | Mrtvá místa nebo poškozené povrchy mohou zadržovat a uvolňovat degradovaný polymer. | Zkontrolujte celou dráhu taveniny, trysku, čelo šroubu a postup čištění. |
| Kovový šum nebo zadření prstenu | Může být přítomno zadření, deformace, nesouosost nebo cizí materiál. | Zastavte a zkontrolujte podle postupu bezpečné údržby výrobce stroje. |
Jakmile je sestava odstraněna, zkontrolujte vnější průměr kontrolního kroužku, obě koncové plochy, dosedací plochu, tělo hrotu, průchody taveniny a závit. AnTechnický článek ARBURGidentifikuje otěr, adhezi a korozi jako mechanismy opotřebení a ukazuje, že opotřebení průměru kroužku, čelní plochy a sedla těsnění může změnit dráhu kroužku a stabilitu tlumení.
Nediagnostikujte kontrolní kroužek přidáváním přídržného tlaku, dokud se díl nenaplní.Změna nastavení může skrýt únik, aniž by ho opravila. Zachyťte stabilní základní linii, dodržujte zkušební metodu schválenou výrobcem stroje a před změnou specifikace výměny zkontrolujte hardware.
Jeden díl vyměňte pouze tehdy, když jsou protilehlé díly stále dobré
Kontrolní kroužek lze vyměnit sám o sobě, když jeho protilehlý hrot a sedlo zůstanou ve schválených rozměrech, těsnicí plochy jsou zdravé a nový kroužek se může volně pohybovat po celé své dráze. Jedná se o levnější opravu, ale pouze v případě, že to inspekce potvrdí.
Vyměňte odpovídající hrot, kroužek a sedlo, když několik povrchů vykazuje opotřebení, kroužek se zadře nebo zadře o jinou součást, staré díly byly smíchány mezi stroji nebo nezůstaly spolehlivé původní rozměry. Kombinace jednoho nového těsnicího dílu se dvěma opotřebovanými protilehlými díly může vytvořit novou cestu úniku.
Pohled na naši továrnu:opotřebovaný vzorek je důkazem, nikoli mistrovská kresba. Pokud přesně zkopírujeme erodované sedlo, zkrácený kroužek nebo poškozený závit, může nový díl reprodukovat starý problém s čistším povrchem. Zrekonstruujeme zamýšlený vztah z výkresu, spárovaných součástí a neopotřebovaných referenčních bodů.


Údaje o špičce vstřikovacího šroubu Nanhaiya
TheŠpička šroubu pro vstřikování Nanhaiyaje vytvořen jako rozhraní mezi šnekem a cestou taveniny na straně trysky. Je k dispozici pro různé průměry šroubů a značky vstřikovacích strojů, s vlastními závity a geometrií součástí pro výměnu.
| Specifikace | Údaje o produktu Nanhaiya | Nákupní relevance |
|---|---|---|
| Základní materiál | D2 | Zaznamenejte skutečný materiál do cenové nabídky a kontrolních dokumentů. |
| Tvrdost | HRC45-62 | Zvolená hodnota musí odpovídat tepelnému zpracování, opotřebení a protilehlým materiálům. |
| Přímost | 0,02 mm/m | Geometrie a vyrovnání záleží na rozhraní šroub-přední strana. |
| Obrněný obličej | Bimetalické | Poskytuje možnost odolnosti proti opotřebení na exponovaných pracovních plochách. |
| Konfigurace skelných vláken | 30 % / 60 % | Uveďte skutečné procento skleněných vláken a stupeň pryskyřice v RFQ. |
| Hmotnost dílu | 1 kg | Referenční hodnota stránky produktu; konečná hmotnost odpovídá schválené geometrii. |
| Výrobní cesta | CNC obrábění, tepelné zpracování a přesné leštění | Tyto operace řídí tvar, stav povrchu a hotové lícování. |
| Standardní aplikace | Lisování termoplastů PE, PP, ABS a PVC | Odešlete také aditiva, barviva, recyklovaný obsah a údaje o plnivech. |
Pro kompletní plastifikační jednotku vyrábí také Nanhaiyamutantní vstřikovací šrouby, šrouby pro postupné vstřikovánía odpovídající náhradní sudy. Přilehlévstřikovací tryskalze zkontrolovat současně, když problémy s netěsností, vyrovnáním nebo tokem taveniny přesahují špičku šroubu.
Rozměry, které rozhodují o tom, zda bude díl pasovat
Výrobce stroje a model může zúžit vyhledávání, ale nemůže nahradit výkres. Modelové rodiny mohou používat několik velikostí vstřikovacích jednotek a stroj již může mít náhradní šroub, který se liší od původní konstrukce.
- Identifikujte nainstalovaný šroub.Zaznamenejte výrobce stroje, model, označení vstřikovací jednotky, průměr šroubu, sériové informace a jakoukoli předchozí výměnu šroubu.
- Úplně definujte vlákno.Zahrňte hlavní a vedlejší průměr, stoupání, směr závitu, délku závitu, počáteční polohu, reliéf a umístění ramene.
- Změřte axiální stoh.Zaznamenejte si celkovou délku špičky, délku kroužku, délku sedla, dráhu kroužku a každé rameno, které ovládá polohu zavírání.
- Změřte radiální rozhraní.Zaznamenejte průměr těla hrotu, vnější a vnitřní průměr kroužku, průměry sedla, referenční vrtání hlavně a požadovanou pracovní vůli.
- Zmapujte dráhu tání.Ukažte počet drážek, šířku průchodu, hloubku průchodu, profil nosu a jakýkoli poloměr, který ovlivňuje průtok nebo čištění.
- Označte těsnicí a opotřebitelné povrchy.Identifikujte, které plochy se při zavírání dotýkají a které rozměry jsou měřeny z neopotřebených referencí.
Neschovávejte nejistotu uvnitř tolerance.Pokud je starý povrch opotřebovaný, označte naměřenou hodnotu jako skutečný opotřebený rozměr. Navrhovaný hotový rozměr ponechte odděleně. Toto rozlišení umožňuje inženýrům opravit díl namísto schvalování přesné kopie poškození.
Zkontrolujte náhradu před uvedením do výroby
Příchozí kontrola by měla ověřit identitu, rozměry a pohyb předtím, než je sestava vystavena teplu a tlaku. Schválený výkres, záznam o materiálu a výsledek kontroly uschovejte pod stejným číslem dílu.
- Číslo dílu a revize výkresu odpovídají nákupní objednávce
- Záznamy o materiálu a tepelném zpracování odpovídají nabídce
- Kritické průměry a axiální délky jsou v rámci tolerance výkresu
- Závitoměry nebo kontroly spojení potvrzují spojení
- Kontrolní kroužek se pohybuje volně bez viditelného kývání nebo zadření
- Kroužek a sedlo se dotýkají zamýšlených těsnicích ploch
- Průchody taveniny jsou čisté, hladké a bez otřepů
- Leštěné povrchy nevykazují žádné poškození při manipulaci ani vady nátěru
- Směr montáže a pořadí součástí jsou zdokumentovány
- Po instalaci se zaznamená základní hmotnost střely a polštář
Po instalaci použijte schválený postup spouštění a porovnejte proces se zachovanou základní linií. Nový hrot může změnit zotavení, odezvu na dekompresi nebo chování zavírání ventilu, takže nepředpokládejte, že každé staré nastavení musí zůstat nedotčeno.
Co musí továrna kontrolovat
Kvalita hrotu šroubu pochází ze vztahu mezi součástmi. Soustřednost závitu, poloha osazení, dráha kroužku, geometrie těsnicí plochy, úprava dráhy toku a podmínky tepelného zpracování musí spolupracovat. Jedno působivé číslo tvrdosti nemůže kompenzovat nesprávnou délku stohu nebo hrubý těsnicí povrch.
Nanhaiya'svýrobní zařízenízahrnuje CNC pily s chybou posuvu 0,1 mm nebo menší, CNC soustruhy pro obrobky do 6 m a vrtací a frézovací zařízení s přesností polohování 0,02 mm. Pětiosé obrábění se používá u nepravidelných letů a speciálních přírubových konstrukcí.

Pro kupující není praktickou otázkou, zda dodavatel vlastní obráběcí stroj. Zeptejte se, jak se výkres kontroluje, které rozměry se kontrolují, jak se sleduje materiál a tepelné zpracování a jak se kontroluje pohyb hotového kroužku. Nanhaiya poskytuje předprodejní kontrolu výkresů a technickou podporu prostřednictvím svéhoservisní tým.
Kontrolní seznam RFQ pro náhradní špičku šroubu
Místo řady dílčích zpráv pošlete jeden jasný balíček. Následující informace umožňují dodavateli rozhodnout, zda se jedná o standardní výměnu, reverzní inženýrství nebo přepracování.
- Výrobce stroje, model, sériové číslo a velikost vstřikovací jednotky
- Průměr instalovaného šroubu a výkres šroubu
- Původní číslo dílu se šroubovacím hrotem a revize výkresu
- Kompletní stará sestava s díly udržovanými v pořádku
- Fotografie z přední, boční, závitové a těsnící plochy
- Rozměry závitu, ramene, kroužku, sedla a průchodu
- Třída pryskyřice, typ plniva a procento plniva
- Barvivo, recyklovaný obsah a korozivní přísady
- Normální teplota taveniny a velikost střely
- Hmotnost dílu, počet dutin a přijaté variace
- Ztlumit, přesunout a obnovit trend před odstraněním
- Pozorované opotřebení, způsob poruchy a požadované množství
Pokud výkres chybí, označte každý měřený povrch a vyfoťte nastavení měření. Neposílejte jediný vnější průměr a požádejte továrnu, aby z něj odvodila závit, sedlo a dráhu.
Často kladené otázky
Co dělá hrot vstřikovacího šroubu?
Sestava hrotu šroubu nese zpětný ventil. Otevírá se během regenerace šneku, takže tavenina se může pohybovat před šnekem, pak se zavře během vstřikování, aby se omezil zpětný tok a přenesl tlak do formy.
Jaké jsou známky opotřebovaného kontrolního kroužku nebo hrotu šroubu?
Mezi běžné procesní signály patří proměnlivý polštář taveniny, nekonzistentní hmotnost výstřelu, špatná opakovatelnost tlaku, krátké výstřely po vyloučení jiných příčin a delší nebo méně stabilní přenosová odezva. Potvrďte opotřebení řízenou zkouškou těsnosti a rozměrovou kontrolou.
Mohu si objednat náhradní šroubovací hrot pouze podle modelu stroje?
Výrobce stroje a model jsou užitečnými výchozími body, ale spolehlivá objednávka výměny by měla také obsahovat průměr šroubu, rozměry závitu a ramene, délku hrotu, rozměry kontrolního kroužku a sedla, dráhu toku, pryskyřici, obsah plniva, výkres a jasné fotografie.
Mám vyměnit pouze kontrolní kroužek nebo kompletní sestavu hrotu šroubu?
Vyměňte pouze opotřebenou součást, když protikus, sedlo a závit zůstanou ve schválených rozměrech a stavu povrchu. Vyměňte odpovídající sestavu, když je několik těsnících ploch opotřebených, rozměry jsou nejisté nebo pokud smíšené staré a nové díly nemohou zajistit spolehlivý pohyb a těsnění.
Jaký materiál používá Nanhaiya pro vstřikovací šrouby?
Nanhaiya nabízí vstřikovací šroubové hroty D2 s publikovaným rozsahem tvrdosti HRC45-62, přímost 0,02 mm/m a možnost bimetalového pancéřovaného čela. Konečná konfigurace je přizpůsobena pryskyřici, plnivu, rozhraní stroje a opotřebení.
Vydrží tvrdší hrot šroubu vždy déle?
Ne. Tvrdost je pouze jednou součástí opotřebení. Chemie slitin, tepelné zpracování, odolnost proti korozi, spojovací materiály, povrchová úprava, vyrovnání, vůle a zpracovaná pryskyřice, to vše ovlivňuje životnost.
Co mám poslat Nanhaiya pro cenovou nabídku šroubovacího hrotu?
Zašlete výrobce a model stroje, průměr šroubu, procento pryskyřice a plniva, originální číslo dílu nebo výkres, kompletní spojovací rozměry, fotografie z několika úhlů, příznaky opotřebení, trend hmotnosti střely a požadované množství.
Komerční zveřejnění: Společnost Nanhaiya vyrábí vstřikovací šroubové hroty a související součásti uvedené v této příručce. Technická doporučení by měla být aplikována na bezpečnostní postupy výrobce stroje a schválený projektový výkres.