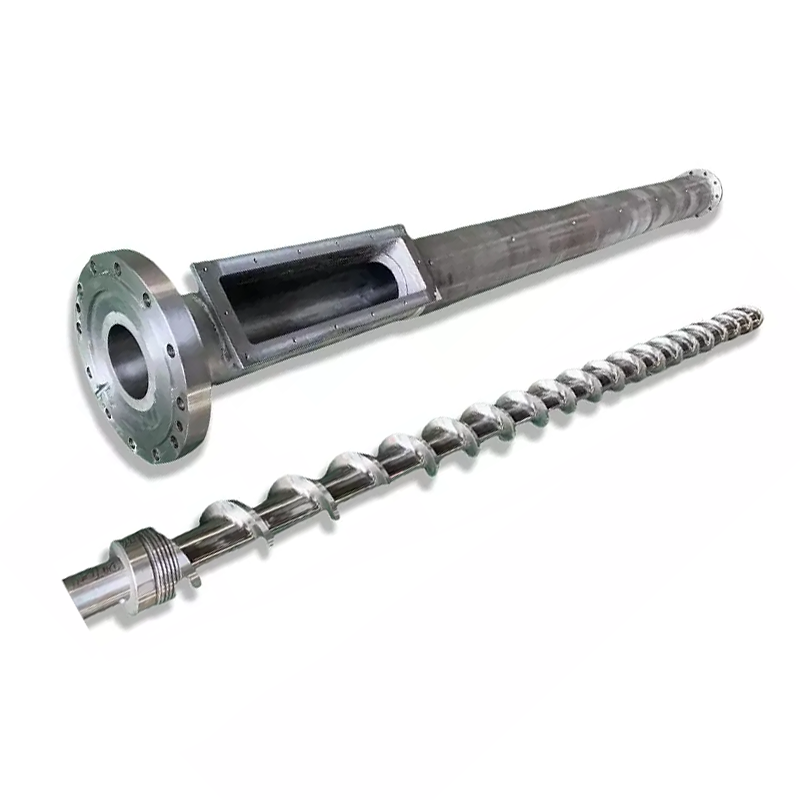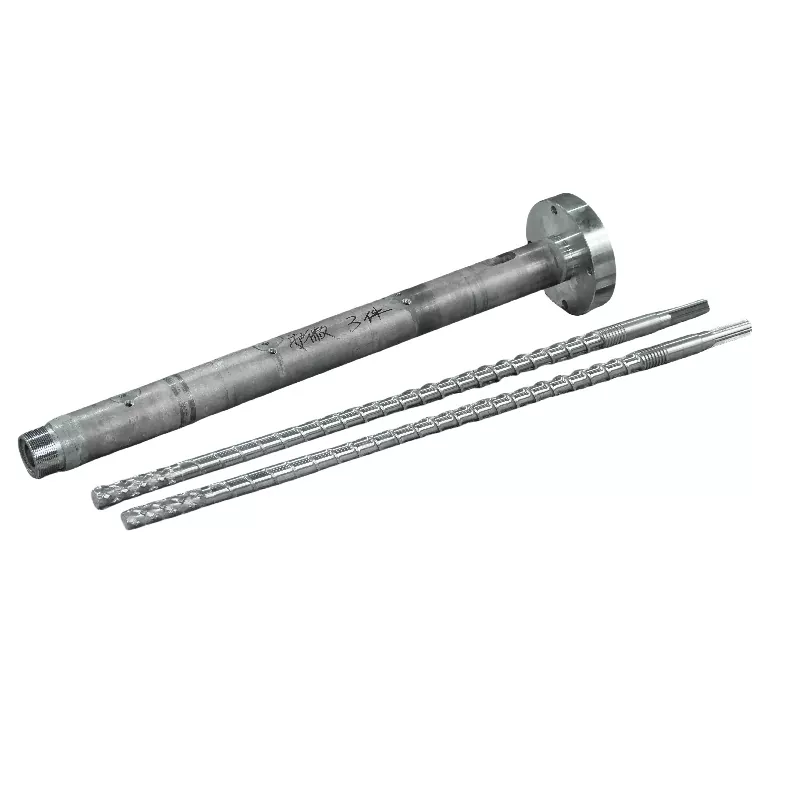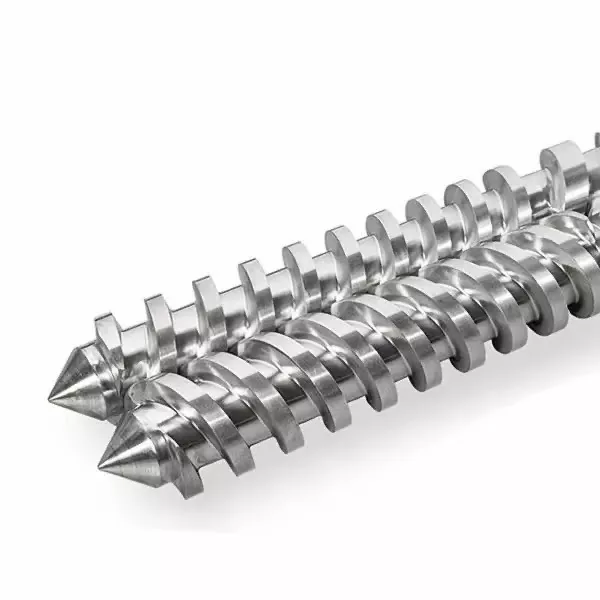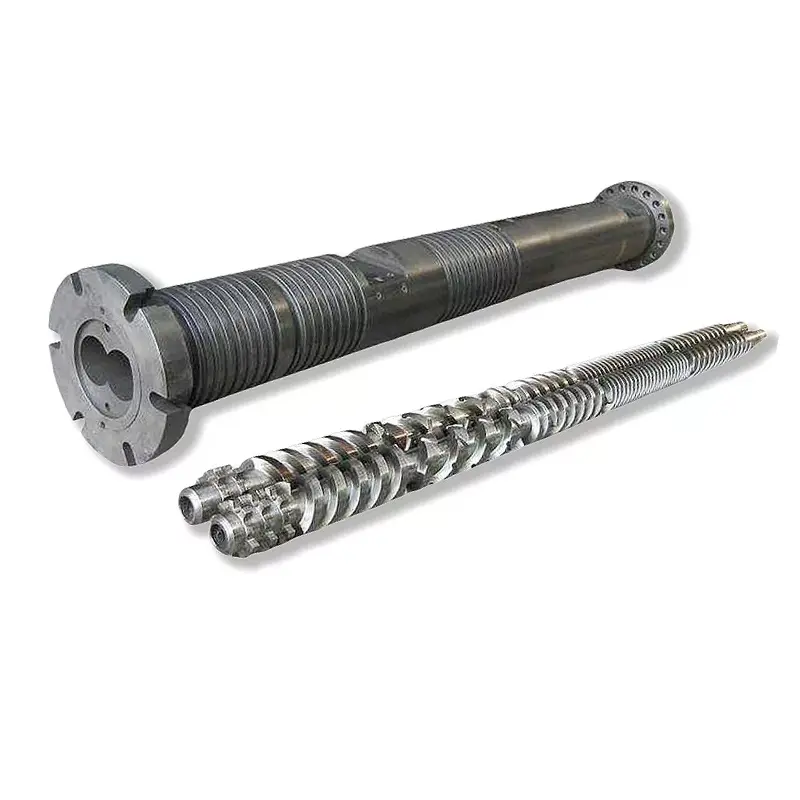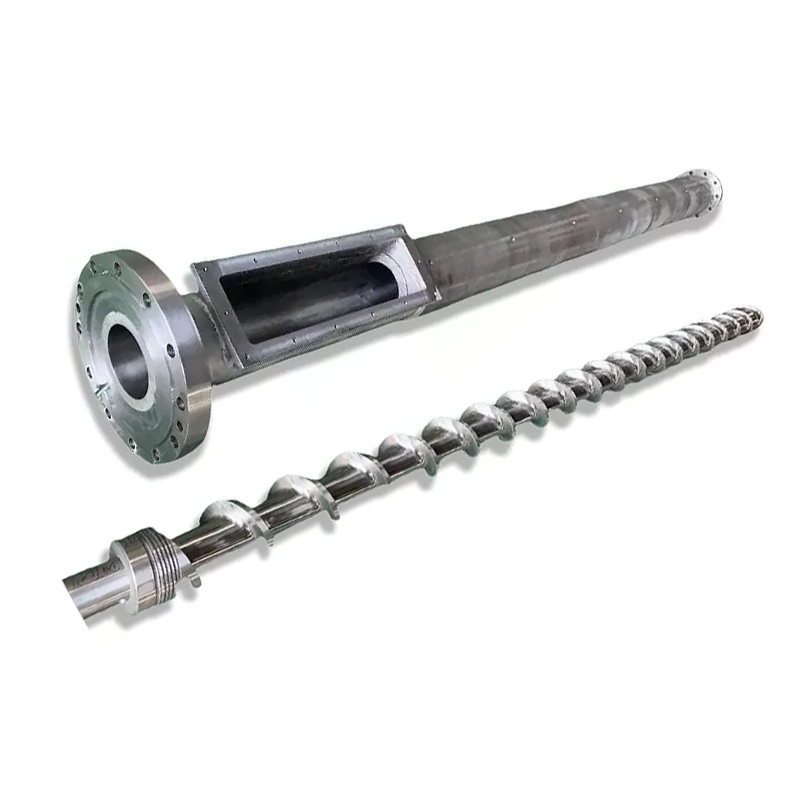

Co šroubová hlaveň vlastně dělá
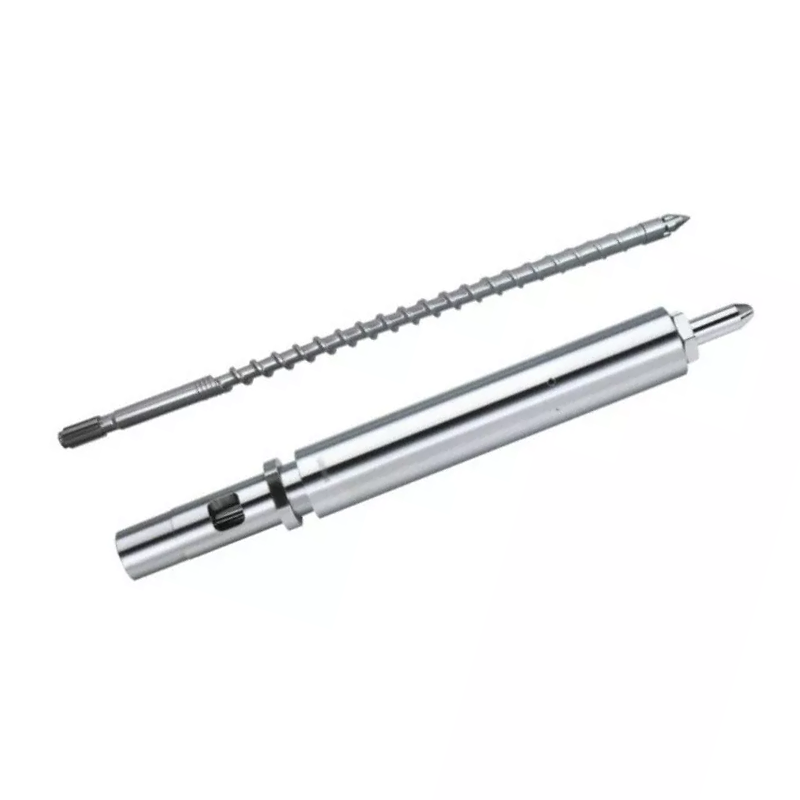
Šroub a hlaveň fungují jako sehraný pár. Zde je sekvence každého cyklu:
- Krmení— Plastové pelety padají z násypky do podávací zóny.
- Tání— Rotující šroub vytváří smykové teplo. V kombinaci s ohřívači sudů se pelety taví a stlačují.
- Měření— Tavenina se před vstřikováním stává stejnoměrnou teplotou a tlakem.
- Injekce— Šroub se pohybuje dopředu jako píst a tlačí roztavený plast do formy.
Každá proměnná návrhu – geometrie, proporce zón, povrchová úprava – ovlivňuje, jak dobře proběhnou tyto čtyři kroky. Nesoulad v kterémkoli z nich se projeví jako produkční problém.
Rozhodnutí 1: Poměr L/D
Poměr L/D (délka závitu šroubu dělená jeho průměrem) je nejdůležitější číslo na technickém listu. Řídí dobu zdržení, kvalitu míchání a distribuci tepla.Většina aplikací pro všeobecné použití vstřikování používá poměr 20:1.
| Pryskyřice | Doporučené L/D |
|---|---|
| PP, PE, PS (standardní) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (citlivé na teplo) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Nylon (PA) | 18:1 – 20:1 |
| Materiály vyztužené GF | 20:1 – 24:1 |
Rozhodnutí 2: Kompresní poměr
Kompresní poměr (CR) měří, jak moc se kanál šneku zužuje od podávací zóny k dávkovací zóně. Vyšší CR stlačuje taveninu agresivněji – dobré pro amorfní pryskyřice, které postupně měknou. Nižší CR je šetrnější, což je to, co potřebujete pro materiály citlivé na teplo nebo materiály plněné vlákny.
| Pryskyřice | Kompresní poměr |
|---|---|
| ABS, PC, PMMA (amorfní) | 3,0 – 3,5:1 |
| PP, PE, Nylon (semikrystalický) | 2,5 – 3,0:1 |
| PVC | 2,0 – 2,5:1 |
| PET | 2,3 – 2,6:1 |
| Vyztuženo GF (≥15 %) | 2,0 – 2,5:1 |
Rozhodnutí 3: Proporce zón
Standardní vstřikovací šroub se dělí na tři zóny. Na podílu každé zóny záleží stejně jako na celkovém L/D.
- Oblast podávání (L1):Hluboké kanály, které přijímají pevné pelety z násypky. Delší = větší propustnost.
- Kompresní zóna (L2):Hloubka kanálu se postupně snižuje. Většina tání probíhá zde.
- Oblast měření (L3):Mělké, konzistentní kanály. Zajišťuje rovnoměrnou teplotu a tlak taveniny před vstřikováním.
| Pryskyřice | Zdroj (L1) | Komprese (L2) | Měření (L3) |
|---|---|---|---|
| PP / PE | 50 % | 25 % | 25 % |
| ABS / PC | 40 % | 40 % | 20 % |
| PET | 40 % | 40 % | 20 % |
| Nylon (PA) | 35–45 % | 35–40 % | 20–25 % |
| PVC | 35 % | 50 % | 15 % |
Rozhodnutí 4: Materiál hlavně šroubu
38CrMoALA — Standardní základní linie
Vstřikovací šrouby Nanhaiya jsou vyrobeny zLegovaná ocel 38CrMoALA, tepelně zpracováno a kaleno. Tento základní materiál dobře zvládá běžné termoplasty jako PE, PP, PS a ABS s životností cca10 000–20 000 hodinza normálních provozních podmínek.
Nitridace
Plynová nitridace při 500–560 °C vytváří nitridovanou vrstvuTloušťka 0,5-0,8 mms tvrdostí950–1050 HV (~62 HRC). To zlepšuje odolnost proti opotřebení o 30–40 % ve srovnání s neošetřenou ocelí. Standard pro většinu aplikací vstřikování, při kterých se používají neplněné nebo lehce plněné materiály.

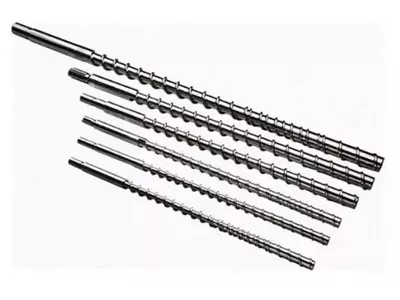
Mutantní (náhlý) vstřikovací šroub Nanhaiya – vhodný pro krystalické pryskyřice jako PP, PE a Nylon.
Bimetalický — Pro abrazivní aplikace
Bimetalové hlavně mají vysoce legovanou výstelku odolnou proti opotřebení metalurgicky spojenou s vývrtem hlavně. Nanhaiya bimetalický proces dosahuje antvrdost vnitřního otvoru 62 HRCsvařováním rozprašováním z tvrdé slitiny kolem oblastí s vysokým opotřebením vnitřku hlavně.
| Aplikace | Materiál šroubu | Léčba sudů |
|---|---|---|
| PE, PP, PS (nevyplněno) | 38CrMoALA nitridováno | Standardní nitridované |
| ABS, PC, Nylon (neplněný) | 38CrMoALA nitridováno | Standardní nitridované |
| PA + GF ≤ 30 % | 38CrMoALA, kalené + temperované | Nitridované nebo bimetalické |
| Obsah GF 15–50 % | Bimetalické / TC letové hrany | Bimetalické |
| PVC / korozivní pryskyřice | Slitina odolná proti korozi | Bimetalické (třída CR) |
| Plněné uhlíkovými vlákny | Karbid wolframu | Vývrt stříkaný TC |
Rozhodnutí 5: Průměr šroubu a velikost střely
Váš skutečný výstřel by měl spadat mezi35 % a 70 %maximální kapacity výstřelu šroubu. Pod 35 % materiál sedí v hlavni příliš dlouho a hrozí degradace. Nad 70 % se šroub nemůže dostatečně rychle zotavit během cyklu.
Níže jsou uvedeny běžné konfigurace dostupné od Nanhaiya:
| Množství vstřiku (g) | Ø šroubu × délka (mm) | Ø hlavně × délka (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85×860 |
| 60–125 | Φ35×910 | Φ85×860 |
| 100–150 | Φ38×935 | Φ95×900 |
| 125–300 | Φ42×1030 | Φ105×1110 |
| 250–400 | Φ45×1210 | Φ115×1165 |
| 300–500 | Φ50 × 1300 | Φ125×1260 |
| 500–700 | Φ60 × 1380 | Φ140×1350 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317×3380 |

Postupný vstřikovací šroub Nanhaiya – lepší pro amorfní pryskyřice jako ABS, PC a PMMA.
Varovné signály, že váš současný šroub je pro danou práci nevhodný
- Černé skvrny nebo spáleniny— Materiál degradující nadměrnou dobou zdržení nebo horkým místem. Zkontrolujte teplotní zóny válce a vůli šroubů.
- Nekonzistentní hmotnost střely— Často opotřebovaný zpětný ventil nebo nadměrná vůle mezi šrouby a sudem umožňující zpětný tok.
- Stopy na povrchu— Vlhkost nebo plyn v tavenině. Může ukazovat na nedostatečné předsušení nebo geometrii šroubu, která není správně odvětrávána.
- Pomalé zotavení / dlouhý cyklus— Plastifikační kapacita je nedostatečná. Pravděpodobně bude potřeba zvětšit průměr šroubu.
- Vysoká zmetkovitost při změnách barev— Špatné míchání v dávkovací zóně. Často to řeší Maddock nebo bariérový míchací prvek přidaný do šneku.
Co sdělit svému výrobci při žádosti o cenovou nabídku
- Značka a model stroje— nebo průměr otvoru a rozměry příruby pro nestandardní stroje
- Primární pryskyřice— případně uveďte typ plniva a procento
- Rozsah velikosti střely— minimum a maximum v gramech
- Cílová doba cyklu
- Aktuální problémy, které se snažíte vyřešit— pokud existuje
Získejte technické doporučení od společnosti Nanhaiya
Odpovídáme do 12 hodin. Náš technický tým může specifikovat správnou geometrii šroubu, jakost materiálu a rozměry pro váš stroj a pryskyřici – dříve, než se zavážete k nabídce.