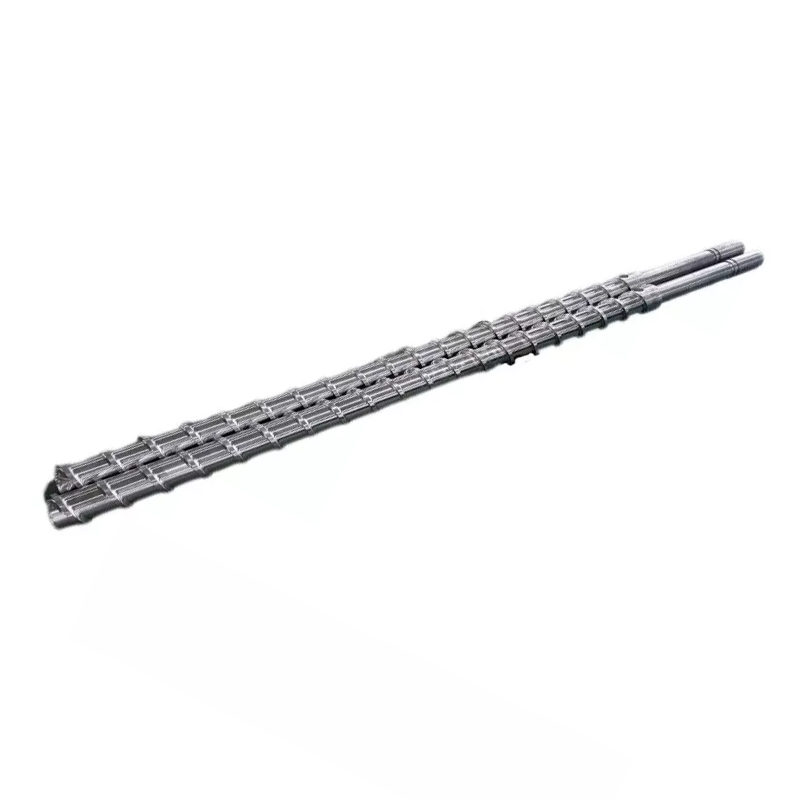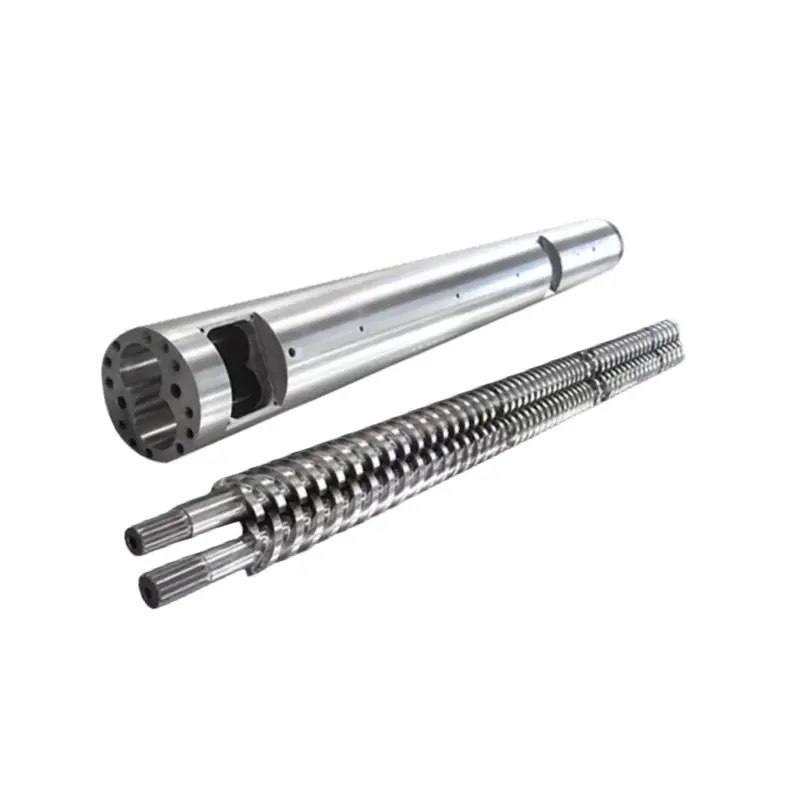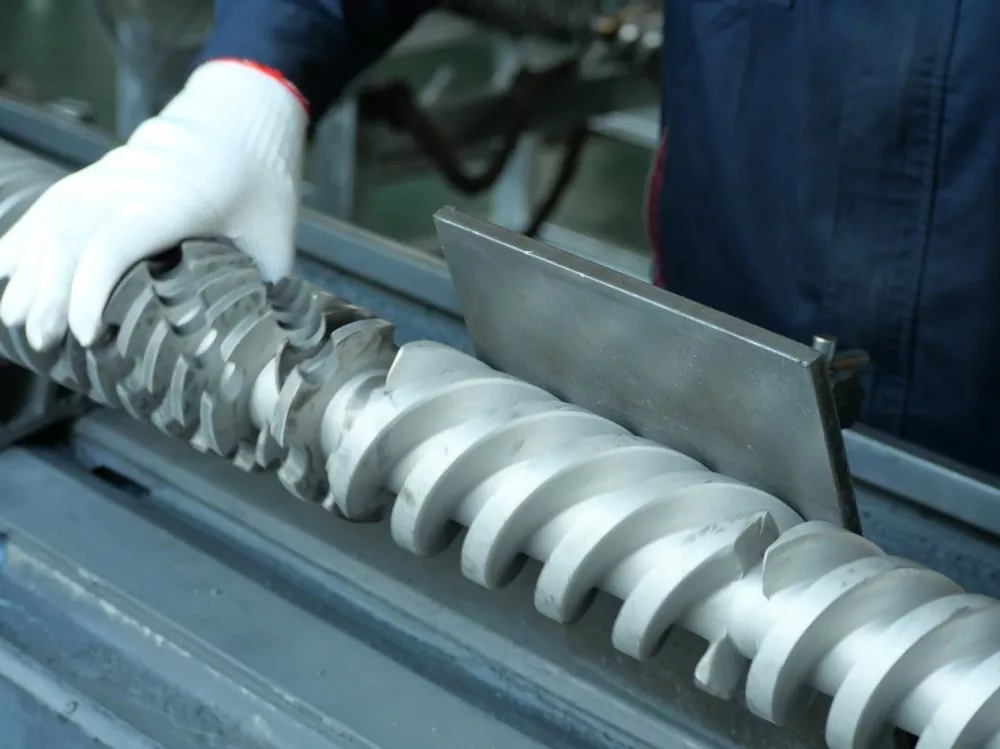
Poměr L/D vstřikovacího šroubuje pracovní délka dělená průměrem šneku a většina vstřikovacích šneků běží v poměru 18:1 až 25:1. Zde je to, co vám žádný technický list neřekne: nemůžete změnit L/D na stroji, který již vlastníte. Délka je fixována hlavně. Co můžete změnit, jeprůměr šroubua v pevné hlavni tato jedna volba posouvá L/D, kapacitu výstřelu a vstřikovací tlak dohromady v opačných směrech. Menší šroub poskytuje vyšší L/D, menší záběr a větší tlak. Přiřaďte tento obchod k vaší pryskyřici a vašemu dílu a většina otázek L/D se zodpoví sama.
Co znamená poměr L/D na vstřikovacím šroubu
L/D je pracovní délka šroubu (L) dělená jeho vnějším průměrem (D). Šroub 22krát delší než je široký má L/D 22:1.
Poměr je závislý na velikosti. Šroub 40 mm v poměru 22:1 má pracovní délku 880 mm. Šroub 80 mm v poměru 22:1 je dlouhý 1 760 mm. Stejný poměr, velmi odlišné stroje.
To, co poměr ve skutečnosti popisuje, jejak velkou dráhu má šroub ke své práci. Krmení, tání a odměřování se děje podél této délky. Větší délka znamená větší kapacitu tavení a větší míchání. Menší délka znamená méně obojího a méně času, aby materiál sedl horký.
Většina vstřikovacích šneků dosedá mezi 18:1 a 25:1, přičemž poměr 20:1 až 22:1 je společný u univerzálních strojů. Vodítko sloupu pokrývá celý obrázek v našemvedení válce vstřikovacího šroubu.
Proč je vstřikování L/D kratší než extruze L/D
Extrudéry běžně běží v poměru 25:1 až 33:1. Vstřikovací šrouby zůstávají kratší a důvodem je cyklus, nikoli tradice.
Šnek extrudéru se nepřetržitě otáčí. Materiál vstupuje na jednom konci, prochází skrz a odchází na druhém. Nic nečeká.
Vstřikovací šroub pracuje v dávkách. Otočí se, aby změkčil jeden výstřel, stáhne se a poté se zastaví. Vstřikuje se a forma se ochladí. Během toho všeho tavenina již v sudu stojí a zůstává horká.
To čekání je celý rozdíl. Delší válec pojme více taveniny a na vstřikovacím stroji více taveniny znamená více materiálu čekajícího na více cyklů. U pryskyřice citlivé na teplo není extra délka extra kapacitou. Je to extra tepelná historie.
Konstrukce vstřikování tedy vyvažuje kapacitu tavení s dobou zdržení, zatímco vytlačování většinou pouze kupuje kapacitu tavení.
Věc, kterou vám nikdo neřekne: L/D nemůžete změnit
Články o L/D mluví, jako byste si měli vybrat číslo. Na stroji, který již vlastníte, nemáte.
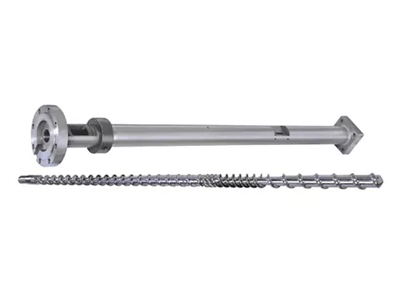
L je upevněno hlavně.Hlaveň je opracovaná tlaková nádoba přišroubovaná k rámu stroje s ohřívacími zónami, plnicím hrdlem a upevněním, to vše je postaveno kolem jedné délky. Nikdo nevyrábí sud delší.
Takže jedinou proměnnou, která zůstala v L/D, je D, průměr šroubu. Změňte průměr a poměr se změní s ním, protože délka nad čárou se nikdy nepohne.
To je důvod, proč výrobci strojů uvádějí dva nebo tři průměry šroubů pro stejný stroj. Nenabízejí vám tři velikosti střel. Nabízejí vám tři body na křivce kompromisu a velikost střely je pouze jednou z věcí, které se pohybují.
Průměr šroubu: Páka, která pohybuje vším
V pevném sudu jedna volba posune čtyři věci najednou. Pochopte tuto tabulku a rozumíte vstřikování L/D.
| Pokud zvolíte... | Menší průměr šroubu | Větší průměr šroubu |
|---|---|---|
| L/D poměr | Vyšší(stejné L, menší D) | Spodní(stejné L, větší D) |
| Kapacita výstřelu | Menší(menší objem na mm zdvihu) | Větší |
| K dispozici vstřikovací tlak | Vyšší(stejná síla na menší ploše) | Spodní |
| Kapacita tavení na jeden výstřel | Lepší(více L/D za méně materiálu) | Méně štědrý |
| Doba pobytu pro danou část | Kratší(výstřel používá spíše menší hlaveň) | Delší |
| Obleky | Malé přesné díly, tenké stěny, vysoce viskózní a tepelně citlivé pryskyřice | Velké broky, komoditní pryskyřice, tlusté sekce |
Přečtěte si řádek tlaku znovu, protože rozhoduje o více pracovních místech, než lidé očekávají. Hydraulický nebo elektrický pohon stroje dodává pevnou sílu na zadní stranu šroubu. Tlak je síla dělená plochou. Menší šroub má menší čelní plochu, takže stejná síla vytváří vyšší tlak taveniny.
To je důvod, proč tenkostěnné a vysoce viskózní práce často dopadají na malý šroub: může tlačit taveninu do těsné dutiny, kterou velký šroub nemůže vyplnit. Vyšší L/D, které s tím přichází, je bonus, nikoli náhoda.
A přečtěte si také řádek bydliště. Je to ten, kdo tiše rozhoduje o tom, zda váš počítač zežloutne.

Jak L/D ovlivňuje velikost střely
Přísně L/D neurčuje velikost záběru. Průměr a zdvih dělají: objem výstřelu je plocha průřezu šroubu vynásobená tím, jak daleko se pohybuje.
Ale na skutečném stroji je nemůžete oddělit, protože stejný průměr, který nastavuje váš výstřel, nastavuje také vaše L/D. Vyberte malý šroub pro malý přesný díl a zároveň jste zvolili vyšší L/D.
Praktický důsledek je šťastný. Šroub, který vám dává malý výstřel, také poskytuje větší délku tavení na gram materiálu a vyšší vstřikovací tlak. Tyto tři vlastnosti vyhovují stejným pracovním místům, a proto obchod často funguje čistě.
Tam, kde to přestane být šťastné, je, když natlačíte součástku na špatný šroub. Spusťte velmi malý výstřel na šroub s velkým průměrem a získáte to nejhorší z obou: nízké L/D, velký objem hlavně vzhledem k vašemu výstřelu a materiál, který příliš dlouho prochází teplem.
Doba pobytu: zabiják kvality, který si můžete spočítat
Doba setrvání je doba, po kterou daný kus polymeru zůstane horký uvnitř barelu, než je vstříknut. Je to nejvíce podceňované číslo ve vstřikování a odhadnete ho za třicet sekund.
Doba zdržení ≈ (kapacita výstřelu z hlavně ÷ velikost vaší dávky) × doba cyklu
Obě kapacity ve stejných jednotkách. Převezměte kapacitu střely z hodnocení stroje.
Pracujte na příkladu. Stroj o kapacitě 200 g, provozuje 20g díl ve 30sekundovém cyklu. Poměr je 10, takže tavenina projde zhruba deseti cykly. Doba setrvání je asi 300 sekund nebo pět minut.
Pět minut při teplotě taveniny je dlouhá doba pro PC, POM, PET nebo PVC. Na vašem nastavení není nic špatného. Díl je prostě pro sud příliš malý a materiál se vaří, dokud na něj přijde řada.
Nyní přesuňte tuto práci na menší šroub. Kapacita střely klesne řekněme na 80 g. Stejný 20g díl nyní spotřebuje čtvrtinu barelu, tavenina projde čtyřmi cykly namísto deseti a doba zdržení se zkrátí zhruba na dvě minuty.
Nezměnili jste žádnou nastavenou hodnotu. Změnili jste průměr šroubu a problém s degradací byl s tím spojen.
Pásmo kapacity výstřelu 20–80 %.
Běžně citovaný průmyslový pokyn je udržovat váš výstřel někde mezi zhruba 20 % a 80 % jmenovité kapacity výstřelu stroje. Potvrďte pásek podle manuálu vašeho stroje, ale logika za ním platí všude.
Pod kapelou, doba pobytu je dlouhá. Materiál příliš často prochází horkem a pryskyřice citlivé na teplo se rozkládají. Toto je selhání, které vzorec výše zachycuje.
Nad kapelou, dvě věci se zlomí. Nezbývá dostatek hlavně, aby udržela pořádný polštář, takže balení dostává nekonzistentní výstřel k výstřelu. A šnek má méně času a délky na roztavení téměř plného sudu materiálu, takže kvalita tavení trpí právě tehdy, když o něj žádáte nejvíce.
Přistaňte uprostřed pásma a stroj má prostor pro práci. Pokud váš díl sedí mimo něj, správnou opravou je jiný průměr šroubu nebo jiný stroj, nikoli hrdinské nastavení procesu.
Jak L/D ovlivňuje kvalitu taveniny
Délka je kapacita tavení a kapacita tavení je kvalita.
Více L/D poskytuje úplnější roztavení.Pevné pelety musí dále cestovat proti horké stěně sudu, takže méně z nich přežije jako neroztavené. Tvrdé skvrny a čočkovité inkluze v části jsou selháním tání a délka s nimi bojuje.
Více L/D dává homogennější taveninu.Teplota se vyrovná, barva a plnivo se lépe distribuují a tavenina přicházející na kontrolní kroužek je konzistentnější od záběru k záběru. To se zobrazí jako širší okno procesu.
Více L/D také poskytuje více tepelné historie.Stejná délka, která se důkladně roztaví, také déle drží materiál a pro PVC, PC, POM a PET je to náklad, nikoli výhoda.
Kvalita taveniny tedy není případ více, tím lepší. Je to rovnováha: dostatečná délka k úplnému roztavení, ne tak velký objem sudu, aby materiál čekal příliš dlouho na použití. Když je kapacita tavení vaším specifickým omezením, bariérový šroub ji zvedne, aniž by přidal milimetr válce.
Výběr L/D a průměru podle pryskyřice a součásti
Dejte obchody dohromady a volba vypadne z resinu a dílu.
| Vaše situace | Nakloňte se k | Proč |
|---|---|---|
| Malé, tenkostěnné přesné díly | Menší šroub, vyšší L/D | Vyšší vstřikovací tlak vyplňuje tenké řezy; dobré tání na gram; krátké bydliště |
| Pryskyřice citlivá na teplo (PC, POM, PET, PVC) | Menší šroub pro střelu; kratší konec L/D pásma | Doba pobytu je nepřítel. Udržujte výstřel velký vzhledem ke kapacitě hlavně |
| Vysoce viskózní inženýrská pryskyřice | Menší šroub, vyšší L/D | Potřebuje tlak k naplnění a délku, aby se důkladně roztavil |
| Velké broky, komoditní pryskyřice (PE, PP, PS) | Větší šroub, nižší L/D | Kapacita vede; tyto pryskyřice tolerují zkrácenou délku tavení |
| Silnostěnné díly, pomalé cykly | Větší šroub, sídlo hodinek | Dlouhé cykly znásobují dobu zdržení. Před provedením přepočítejte |
| Sklo plněná nebo abrazivní směs | Průměr dílu; změnitpovrch | L/D následuje po části. Odpověď na opotřebení je bimetalový vývrt, nikoli jiná délka |
| Při vysokém výkonu se neroztaví | stejný průměr; bariérový šroub | Potřebujete tavicí kapacitu, ne délku sudu. Hlaveň se stejně nemění |
Všimněte si posledních dvou řádků. Dva z nejčastějších problémů, které nám lisaři přinášejí, nejsou vůbec L/D problémy a nákup jiného průměru šroubu k jejich vyřešení je plýtváním peněz.
Běžné L/D chyby ve vstřikování
- Kopírování výlisku L/D.Číslo 30:1 z tabulky extruderu aplikované na vstřikovací šnek ignoruje problém doby zdržení, který definuje vstřikování. Tyto dva stroje vykonávají různé úkoly.
- Předpokládejme, že delší je lepší.Čím více délky, tím více táníavíce tepelné historie. Na pryskyřici citlivé na teplo vyhraje ta druhá a materiál degraduje.
- Ignorování poměru výstřelu ke kapacitě.Nejběžnějším problémem s kvalitou, který vidíme v geometrii, je vaření malé části ve velkém sudu. Nikdo to nekontroluje, protože to není na žádné obrazovce nastavení.
- Věřící L/D lze změnit na stávajícím stroji.To nemůže. Sady hlavně L. Vyberte si pouze průměr.
- Obviňování L/D z problému tání.Pokud se neroztavení objeví pouze při vysokém výkonu, vaše tavicí kapacita je malá, ne váš sud. Bariérový šroub to fixuje ve stejném barelu.
- Obviňování L/D z problému opotřebení.Klesající výstup při stejné rychlosti šroubu je opotřebovaná vůle, nikoli geometrie. Změřte to, než něco předěláte.

Jak si objednat správný šroub
Výrobce šroubů navrhuje podle toho, co mu řeknete. Pošlete je a následuje doporučení průměru a geometrie.
- Značka stroje, model a aktuální průměr šroubu.Většinu z nich pokrývá fotografie na typovém štítku a říká nám délku hlavně, ve které pracujete.
- Jmenovitá kapacita střely stroje,pokud to znáte, a vaši skutečnou částečnou hmotnost.
- Doba cyklu.Pomocí dvou výše uvedených čísel vám lze vypočítat dobu pobytu.
- Obsah pryskyřice, třídy a plniva.Tím se řídí kompresní profil a povrchová úprava stejně jako průměr.
- Chyba, kterou chcete, je pryč.Žloutající body v místě bydliště. Roztaví se při tavné kapacitě. Krátké výstřely míří na tlak nebo na kontrolní kroužek. Každý má jinou odpověď.
- Kresba nebo váš opotřebovaný šroub.Buď nám umožní postavit na váš stroj. Opotřebená část se na CMM zařízení změří na ±0,01 mm a geometrie se zrekonstruuje.
Proč pracovat s Nanhaiya
Zašlete nám hmotnost dílu, dobu cyklu a model stroje a my provedeme aritmetiku doby zdržení, než vám cokoli citujeme. Někdy je odpovědí jiný průměr šroubu. Někdy je to bariérový šroub v hlavni, kterou už máte. Občas se stane, že vaše práce patří na jiný stroj, a my to řekneme.
Když je odpovědí nový šroub, Nanhaiya postavilavstřikovací šroubya barelech více než dvacet let, v 38CrMoAlA, 42CrMo, SKD-61 a nerezové oceli, nitridované nebo bimetalické s 2,5–3 mm vrstvou wolframové slitiny až do 62 HRC tam, kde to krmivo vyžaduje.
Stavíme podle vašeho výkresu, modelu stroje nebo opotřebovaného vzorkunáhradykompatibilní s hlavními značkami strojů, minimální objednávka jedné sady a nabídka do 12 hodin.
Boj proti žloutnutí, roztavení nebo krátkým střelám? Pošlete svůj model stroje, hmotnost dílu, dobu cyklu a pryskyřici. Do 12 hodin vám sdělíme, zda jde o L/D, průměr, tavnou kapacitu nebo opotřebení.
Získejte doporučení pro šroubyČasto kladené otázky
Jaký je typický poměr L/D pro vstřikovací šnek?
Většina vstřikovacích šneků běží mezi 18:1 a 25:1, přičemž poměr 20:1 až 22:1 je společný u strojů pro všeobecné použití. Pryskyřice citlivé na teplo upřednostňují kratší konec, protože materiál tráví méně času horkým. Technické plasty, které vyžadují důkladné roztavení, upřednostňují delší konec.
Mohu změnit poměr L/D na svém vstřikovacím lisu?
Ne přímo. Délka je fixována hlavně, která je obrobena do stroje. Co můžete změnit, je průměr šroubu, a protože L zůstává stejné, menší průměr automaticky dává vyšší L/D. Tato jediná volba také změní vaši kapacitu výstřelu a dostupný vstřikovací tlak.
Ovlivňuje poměr L/D velikost záběru?
Nepřímo a neoddělitelně. Objem výstřelu vychází z průměru šroubu a zdvihu, nikoli z L/D. Ale na pevné hlavní, průměr, který nastavuje váš výstřel, také nastavuje vaše L/D. Zvolte menší šroub pro menší záběr a zároveň získáte vyšší L/D a vyšší vstřikovací tlak.
Jak vypočítám dobu zdržení při vstřikování?
Vydělte jmenovitou kapacitu výstřelu stroje skutečnou velikostí výstřelu a poté vynásobte dobou cyklu. Stroj o hmotnosti 200 g provozující součást o hmotnosti 20 g ve 30sekundovém cyklu poskytuje zhruba 300 sekund nebo pět minut pobytu. To je dlouhá doba pro udržení PC, POM, PET nebo PVC při teplotě taveniny.
Proč je vstřikování L/D kratší než extruze L/D?
Protože vstřikovací šroub funguje nárazově. Změkčuje výstřel, pak se zastaví, zatímco stroj vstřikuje a forma se ochladí, a tavenina v sudu je po celou dobu horká. Extrudér běží nepřetržitě a nic nečeká. Extra délka hlavně u vstřikovacího stroje je extra tepelná historie, nejen extra tavicí kapacita, takže vstřikovací šrouby zůstávají kratší.
Jaké procento kapacity hlavně by měl můj výstřel využít?
Běžně uváděný návod je zhruba 20 % až 80 % jmenovité kapacity výstřelu a autoritou je váš manuál stroje. Pod tímto pásmem je doba zdržení dlouhá a materiál citlivý na teplo degraduje. Nad ním už není místo na pořádný polštář a méně času na roztavení téměř plného sudu.
Je vyšší L/D lepší pro vstřikování?
Ne automaticky. Větší délka poskytuje úplnější tavení a rovnoměrnější tavení, což zlepšuje kvalitu. Také udrží více materiálu déle horké, což degraduje pryskyřice citlivé na teplo. Správné L/D roztaví váš materiál úplně, aniž by ho drželo déle, než potřebuje.
Moje části žloutnou. Je to L/D problém?
Obvykle se jedná o problém doby zdržení, což je problém velikosti výstřelu k barelové kapacitě. Nejprve spusťte výpočet rezidence. Pokud se malá část vaří ve velkém sudu, žádné nastavení teploty a žádná geometrie šroubu to nespraví. Menší průměr šroubu nebo menší stroj bude stačit.