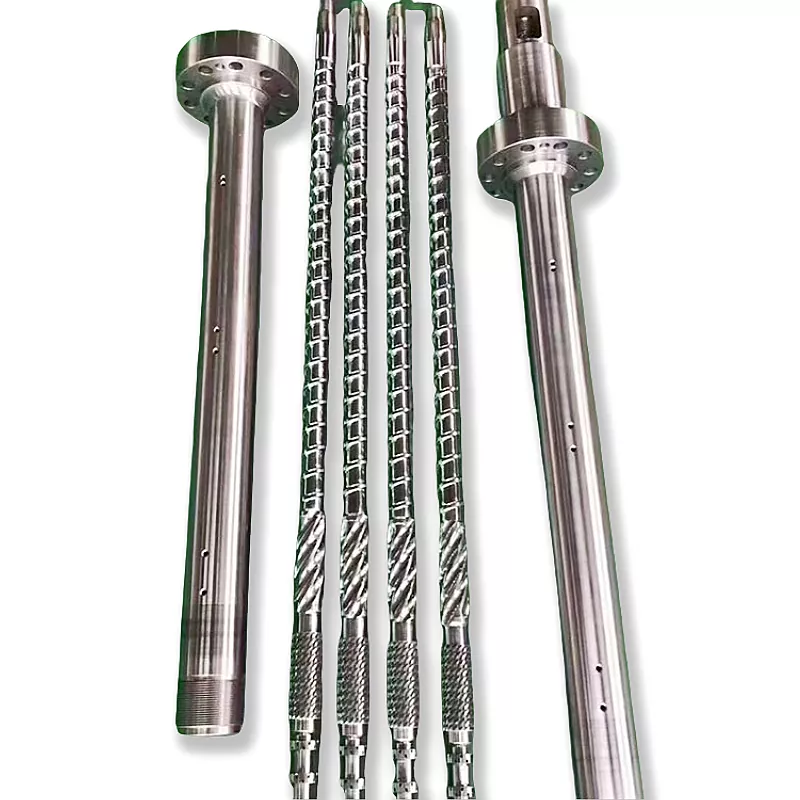
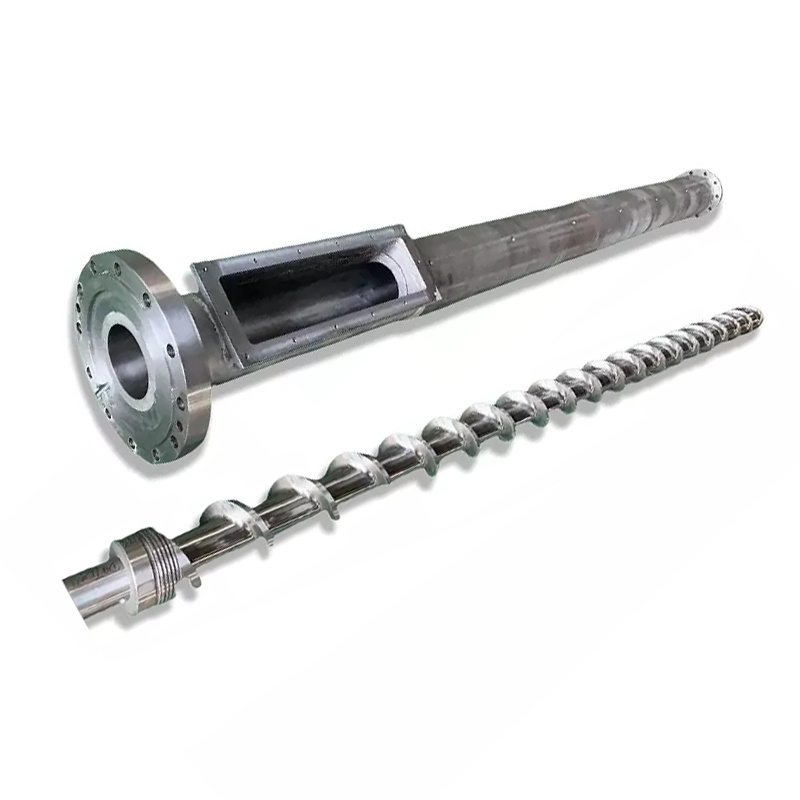
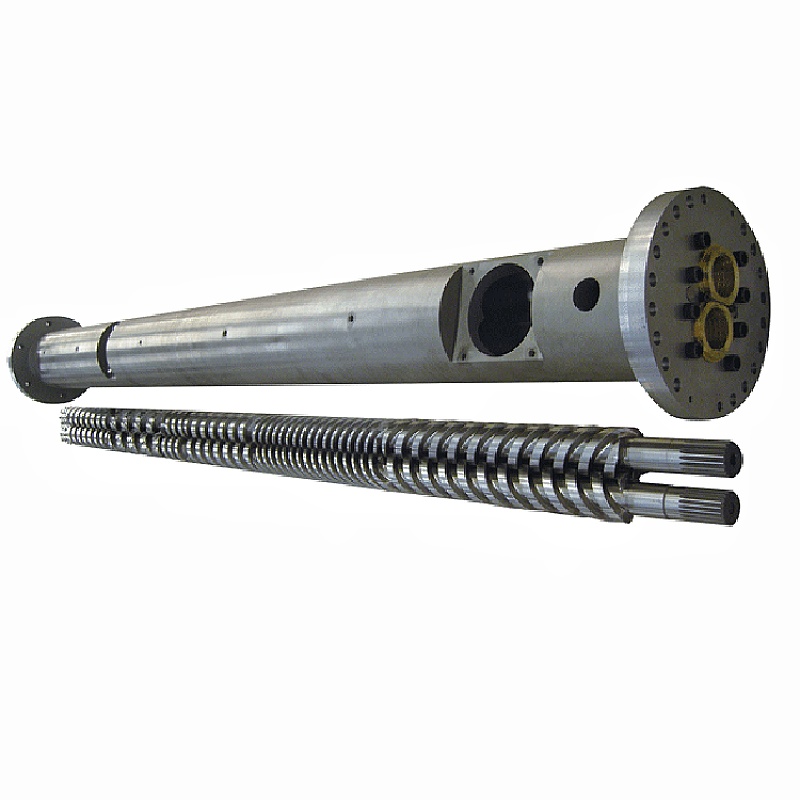
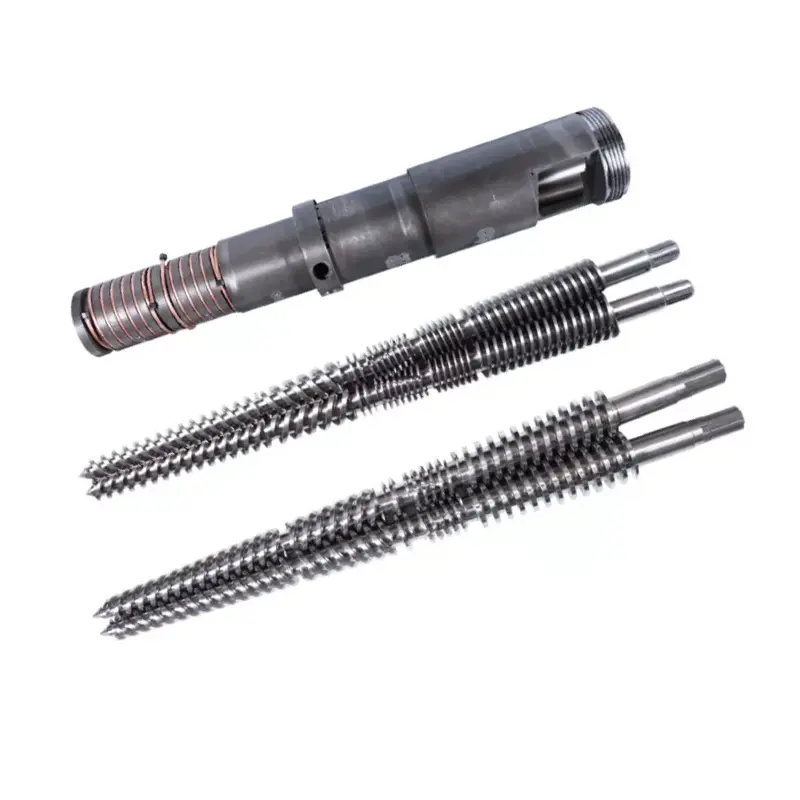
Trubková závitořezná hlava se musí vejít větší než jmenovitý průměr. Musí odpovídat polymeru, složení, normě potrubí, výstupu, připojení extrudéru, kalibračnímu systému a způsobu, jakým vaši operátoři mění velikosti. Tato příručka převádí tyto vstupy do nákupní specifikace pro výrobu trubek z PVC, PE, CPVC, PP a PPR.


Koupit avytlačovací hlava trubky, zašlete dodavateli pět shodných sad dat: materiál a složení; norma potrubí, průměr a rozsah stěn; výkon a rychlost linky; příruba extrudéru a rozhraní vstupu taveniny; a následný kalibrátor, vakuové, chladicí a odtahové uspořádání. Požadavek, který uvádí pouze "PVC trubka, 110 mm", není připraven pro inženýring.
Nejdůležitějším bodem smlouvy je podmínka přijetí. Pojmenujte skutečný výrobní materiál, velikost potrubí, stabilní výkon, rychlost linky, nastavení ohřevu a senzoru, přípustné odchylky stěny, vnější průměr, oválnost, stav povrchu a požadované testy produktu. Závitořezná hlava tvaruje horkou taveninu, ale sama o sobě nemůže zaručit konečné vychladnutí trubky.
Prvním rozhodnutím není průměr matrice
Prvním rozhodnutím je výrobní obálka. Jedna hlava může provozovat skupinu blízkých velikostí s vyměnitelnými matricemi a trny. Velmi široký rozsah velikostí může způsobit kompromisy v průtoku, době zdržení, nastavení, tlaku hlavy a přestavovací práci. Správný rozsah závisí na materiálu a sazbě, nejen na tom, které vložky se fyzicky vejdou do těla.
Každý dotaz rozdělujeme do tří hranic. Hranice produktu pokrývá materiál trubky, normu, průměr a stěnu. Hranice procesu pokrývá výkon, rychlost, teplotu a tlak. Mechanické ohraničení pokrývá přírubu, středovou osu, ohřívače, snímače, zvedací a výstupní polohu.
| Vstup kupujícího | Proč to mění hlavu | Důkazy k zaslání |
|---|---|---|
| Polymer a kompletní složení | Mění viskozitu, citlivost na teplo, skluz, opotřebení, riziko koroze, limit doby zdržení a metodu čištění | List s údaji o kvalitě pryskyřice, procenta složení a vzorek |
| Standard potrubí a použití | Definuje hotový produkt, který musí linka vyrobit a otestovat | Přesné standardní číslo, vydání, trh a vnitřní výkres |
| OD, stěna, SDR nebo plánovací rozsah | Nastavuje oblast prstencového průtoku, rodinu nástrojů a praktický rozsah výměnných dílů | Tabulka velikostí s minimálními, normálními a maximálními produkty |
| Čistý výkon a rychlost linky | Mění rychlost proudění, tlak, topné zatížení, dobu zdržení a požadavek na chlazení | Stabilní prodejné kg/h pro každou kritickou velikost |
| Rozhraní extrudéru a adaptéru | Určuje geometrii vstupu, rozmístění šroubů, soutisk, těsnění, výšku středu a podpěru | Řízená kresba plus měřené fotografie stávajícího stroje |
| Kalibrační a chladicí systém | Ovlivňuje čerpání, konečný vnější průměr, oválnost, rozložení stěn a chování při spouštění | Výkresy kalibrátoru, údaje vakuové nádrže, délka chlazení a odtahová poloha |
| Plán přechodu | Určuje, které části jsou odnímatelné, jak jsou vycentrované a jak bezpečně s nimi operátoři manipulují | Změňte frekvenci, metodu čištění, nosnost jeřábu a cílové prostoje |
Pohled na naši továrnu:jmenovitý průměr trubky nepovažujeme za dostatečnou specifikaci závitořezné hlavy. Pokud nám kupující poskytne pouze název pryskyřice a vnější průměr, požádáme o sérii stěn, vzorec, výstup, rozhraní extrudéru a metodu velikosti před upevněním cesty toku. Rychlá nabídka na základě chybějících vstupů obvykle přesune nezodpovězené otázky do provozu.



Začněte s hotovým standardem potrubí
Závitořezná hlava je výrobní nástroj. Nejedná se o certifikaci potrubí. Kupující musí určit přesnou normu a vydání produktu, zatímco dodavatel musí převést obal potrubí na dráhu toku, sadu nástrojů a způsob úpravy. Konečná shoda je prokázána na hotové trubce zkouškami požadovanými pro její trh a použití.
Pro běžné projekty vodovodních potrubí jsou užitečné tři oficiální odkazyISO 1452-2:2009 pro trubky PVC-U, ISO 4427-2:2019 pro PE trubkyaISO 15874-2:2013 pro PP trubky používané v instalacích teplé a studené vody. Při přípravě smlouvy zkontrolujte aktuální vydání, dodatky a národní přijetí.
| Rodina potrubí | Oficiální startovní reference | Informace, které RFQ ještě potřebuje |
|---|---|---|
| Tlaková trubka z PVC-U | ISO 1452-2 nebo požadovaný národní ekvivalent | Vzorec pro suchou směs PVC, řada trubek, jmenovitý vnější průměr, nástěnný stůl, přídavek na hrdlo, výkon, rychlost linky a požadavky na povrch |
| PE tlakové potrubí | ISO 4427-2 nebo požadovaný národní ekvivalent | Přesná PE směs, řada SDR, řada OD, masivní nebo koextrudovaná konstrukce, pásové nebo vrstvené uspořádání, výstup a chladicí systém |
| Potrubí teplé a studené vody PP nebo PPR | ISO 15874-2 nebo požadovaný národní ekvivalent | Přesná třída PP, třída rozměrů potrubí, servisní aplikace, konstrukce vrstvy, průměr a rozsah stěn, výkon a metoda kalibrace |
| Elektrické vedení nebo průmyslové potrubí | Platné národní, průmyslové nebo zákaznické specifikace kupujícího | Vzorec materiálu, tuhost nebo funkční cíl, geometrie, barva, potisk nebo pruh, zkušební plán a přípustné povrchové vady |
V RFQ nepište „podle mezinárodního standardu“.Pojmenujte dokument, část, vydání a místní přijetí. Poté připojte svůj hotový výkres potrubí a plán kontroly. Podobné jmenovité velikosti mohou mít různé rozsahy stěn, zkušební podmínky a požadavky na identifikaci.
Ještě jedno odloučení záleží. Schválení pro pitnou vodu se týká hotového potrubního výrobku a jeho smáčených materiálů. Objednávka závitořezné hlavy od společnosti Nanhaiya nepřenáší schválení pitné vody na potrubí kupujícího. Schválení pryskyřice, kontrola směsi, výrobní záznamy a certifikace třetí stranou zůstávají součástí systému shody výrobce potrubí.
Uveďte skutečný vzorec, nejen PVC nebo PE
Nanhaiya'svytlačovací hlava trubkyje nabízen pro PVC s přísadami, PE, CPVC a PP. Tato jména definují materiální rodiny. Neřeknou nám viskozitu taveniny, náplň plniva, systém stabilizátorů, recyklovaný obsah, okno zpracování nebo tendenci k vytváření plechů.
V případě PVC zašlete celý recept na suchou směs podle hmotnosti a podmínek míchání. Úroveň uhličitanu vápenatého a úprava částic, vyvážení maziva, systém stabilizátorů, modifikátor nárazu, pomocná látka pro zpracování, pigment a procento přepracování – to vše může změnit vzhled stěny, tlak hlavy a chování usazenin.
Pro PE nebo PPR zašlete přesnou třídu směsi a aktuální datový list dodavatele. Zahrňte informace o hmotnostním toku nebo viskozitě taveniny, jak byly zveřejněny pro daný druh, hustotu, přísady, saze nebo barevný systém, limit přebroušení a zda jsou identifikační pruhy nebo funkční vrstvy koextrudovány.
PVC a CPVC
Pozornost si zaslouží historie tepla a doba zdržení. Průtok by měl zabránit zbytečnému zdržování a plán vytápění musí podporovat řízené spouštění a čištění. Změny receptury by měly být zveřejněny před výrobou.
PE
Jakost, pevnost taveniny, výkon a chladicí kapacita působí společně. Vysoce výkonná PE hlava potřebuje stabilní obvodový průtok a vhodný systém dimenzování, nikoli pouze větší prstencovou mezeru.
PP a PPR
Uveďte přesnou pryskyřici a servisní produkt. Potrubí pro horkou a studenou vodu, průmyslové trubky a vícevrstvé konstrukce mohou vyžadovat různé nástroje, chlazení a podmínky přijetí.
Pohled na naši továrnu:když výrobní tým po schválení nástroje změní plnivo, třídu pryskyřice nebo recyklované procento, zápustka se náhle nestane nepřesnou. Procesní vstup se změnil. Referenční formulaci zaznamenáme do technické smlouvy, takže budoucí řešení problémů začíná od známého stavu.

Otvor matrice není konečná velikost trubky
Horká prstencová tavenina neopouští formu a zůstává geometricky pevná. Může na výstupu nabobtnat, stáhnout se při odtahu, dostat se do kontaktu s kalibrátorem, během ochlazování se zmenšit a dále se měnit, když se jeho teplota vyrovnává. To je důvod, proč jmenovitá 110 mm trubka automaticky nepoužívá 110 mm otvor matrice.
Konečný výsledek pochází ze systému: výstup extrudéru, teplota a tlak taveniny, geometrie matrice a trnu, obvodová tepelná bilance, centrování, dráha vzduchu, kalibrátor, vakuum, chlazení a rychlost odtahu. Pokud jsou tyto díly nakupovány od různých dodavatelů, měl by kupující přiřadit jeden řízený výkres rozhraní a jednu matici odpovědnosti za přijetí.
| Ovládací prvek | Co to přímo ovlivňuje | Co nemůže sám dokázat |
|---|---|---|
| Cesta toku matrice a trnu | Prstencová distribuce taveniny, tlaková ztráta, rezidenční chování a počáteční tvar trubky | Finální studený OD, stěnový, oválný nebo tlakový výkon |
| Nastavení středění trnu | Počáteční obvodová mezera a korekce rozložení stěn | Stabilní výsledek, když se teplota, průtok nebo seřízení po proudu neustále mění |
| Uspořádání topných zón | Tepelná regulace kolem a podél hlavy | Skutečná teplota taveniny bez definované metody měření |
| Kalibrátor a vakuová nádrž | Vnější dimenzování, časné chlazení a podpora tvaru | Rovnoměrná stěna, když je přívodní trubice taveniny nestabilní |
| Systém chlazení | Rychlost tuhnutí, rozměrová stálost a odvod zbytkového tepla | Dobrá geometrie při nekontrolované teplotě nebo průtoku vody |
| Odtahování | Traťová rychlost, spád a stabilní doprava | Správné rozměry při nesprávném seřízení stahováku nebo kolísání rychlosti |
Užitečné pravidlo pro velikost:specifikujte nejmenší a největší potrubí, ale řiďte se v obtížných provozních rozích. Často se jedná o největší trubku při vysokém výkonu, nejtenčí stěnu při vysoké rychlosti linky, malé rozměry s nízkým výkonem, které prodlužují dobu zdržení, a produkt s nejtěsnějšími požadavky na stěnu nebo povrch.


Nanhaiya nabízí nastavitelné trny, možnosti chladicích kanálů a vyměnitelné vložky ve své řadě závitořezných hlav pro trubky. Použijte tyto možnosti z definovaného důvodu. Nastavení je užitečné, když operátoři používají opakovatelnou metodu centrování. Vyměnitelné opotřebitelné součásti jsou užitečné, když je jasný jejich rozsah, náhradní množství a postup výměny.
Před zahájením obrábění uzamkněte rozhraní extrudéru
Trubkový průvlak může mít vynikající vnitřní průtokovou cestu a přesto se nedaří nainstalovat, protože se předpokládal vstup, registr, šroubový vzor, těsnění nebo výška středu. Projekty výměny jsou obzvláště zranitelné, protože výkresy strojů mohou být staré, upravené nebo nedostupné.
Dáváme přednost třem formám důkazů: původní kontrolovaný výkres, čerstvá měření a jasné fotografie s odkazem na měřítko. Pokud tři nesouhlasí, vyřešte konflikt před vydáním výrobního výkresu.
- Značka, model a konfigurace šneku extrudéru
- Průměr šroubu a jmenovitý výkon
- Výkres příruby výtlaku nebo adaptéru
- Registrujte průměr, hloubku a toleranci
- Počet šroubů, závit, roztečná kružnice a orientace
- Geometrie těsnicích ploch a metoda těsnění
- Průměr vstupu taveniny a délka přechodu
- Požadovaná deska jističe nebo rozhraní obrazovky
- Velikost a umístění portu tlakového senzoru
- Typ a vložení snímače teploty taveniny
- Napětí, frekvence, výkon a konektory ohřívače
- Typ termočlánku a kompatibilita regulátoru
- Výška středu vytlačovací hlavy a směr proudění
- Nosný rám, kola, kolejnice nebo zvedací body
- Dostupná montáž a údržba
- Vzdálenost ke kalibrátoru a referenční seřízení
Nanhaiya vyrábí přizpůsobitelnésudové přírubya součásti závitořezné hlavy, takže adaptér lze projednat s hlavou místo toho, aby byl ponechán jako překvapení při instalaci. Pro kompletní linkový projekt zarovnejte rozhraní matrice s vybranýmvytlačovací stroj na plasty, ovládací prvky a následné zařízení.
Pohled na naši továrnu:fotografie příruby z telefonu nám pomáhá porozumět rozložení, ale nedefinuje kružnici šroubu ani lícování. K hledání otázek používáme fotografii. K řezání kovu používáme podepsaný výkres. Tento rozdíl zabraňuje malé chybě rozhraní zpozdit celou instalaci.


Vyberte konstrukci podle materiálu a povinnosti čištění
Vyhrazená trubková závitořezná hlava Nanhaiya používá vysoce pevnou legovanou ocel s kalenými povrchy a je vyráběna přesným CNC obráběním a tepelným zpracováním. Jeho generálvytlačovací hlavastrana uvádí 38CrMoAl, nitridaci a povrchovou tvrdost HV950 až HV1000.
Tyto hodnoty jsou užitečnými výchozími údaji, ale schválená specifikace by měla stále identifikovat přesný materiál součásti, rozsah úpravy, kritérium konečné tvrdosti, povrchovou úpravu toku, kontrolu rozměrů a jakékoli požadavky na korozi. Hodnota tvrdosti na jedné součásti by neměla být kopírována na každý spojovací prvek, kryt ohřívače nebo konstrukční část.
| Servisní stav | Starost o zadávání zakázek | Co definovat v nabídce |
|---|---|---|
| Plněné PVC | Abrazivní minerální plnivo, usazeniny a frekvence čištění | Receptura, hladina plniva, smáčený materiál a úprava, rozsah vyměnitelného opotřebení a metoda čištění |
| CPVC nebo sloučenina citlivá na teplo | Tepelná historie, zadržování a degradace materiálu | Procesní okno, koncept průtokové cesty, topné zóny, senzorové body, postup spouštění a vypínání |
| Uhlově černý PE | Stabilní distribuce, kvalita povrchu a dlouhé běhy | Typ směsi, rozsah výkonu, tlakové okno, uspořádání ohřívače a přístup k čištění |
| Recyklovaný obsah | Znečištění, změny viskozity a abrazivní částice | Zdroj, maximální procento, plán filtrace, vzorek, očekávaná variace a limity přijatelnosti |
| Časté změny barev | Zádrž, přístup, manipulace s výměnnými díly a šrot | Barevná sekvence, čisticí materiál, povolená doba výměny, postup čištění a odnímatelné části |
Harder není kompletní materiální strategie.Tvrdost povrchu, hloubka pouzdra, houževnatost substrátu, korozní chování, konečná úprava a způsob opravy musí odpovídat součásti a procesu. Požádejte dodavatele, aby uvedl, co se ošetřuje, jak se to ověřuje a který kontrolní záznam je dodáván s objednávkou.


Recenze Nanhaiya'svýrobní zařízení, certifikátyatechnický servispři kvalifikaci dodavatele. Do dohodnutého rozsahu podpory mohou být zahrnuty pokyny k instalaci a dlouhodobé rady pro údržbu.
Udělejte změnu velikosti součástí nákupní kalkulace
Nižší cena nástrojů může být drahá, pokud každá změna svazuje jeřáb, poškozuje topná tělesa nebo vyžaduje opakované centrování metodou pokus-omyl. Zeptejte se, jak se odstraňuje matrice a trn, kde jsou umístěny horké díly, se kterými spojovacími prvky se manipuluje, jak se obnovuje vyrovnání a která těsnění nebo spotřební materiál se vyměňuje.
| Otázka změny | Proč by to mělo kupujícího zajímat | Výstup smlouvy |
|---|---|---|
| Které velikosti sdílejí jedno tělo? | Zobrazuje skutečný počet hlav a sad výměnných dílů | Matice kompatibility podle vnějšího průměru trubky, rozsahu stěn a materiálu |
| Co musí před vyjmutím vychladnout? | Ovlivňuje prostoje a bezpečnost manipulace | Písemná teplota a postup manipulace |
| Jak jsou vystředěny matrice a trn? | Ovlivňuje počáteční šrot a opravu stěny | Schéma nastavení, referenční polohy a školení |
| Jaké nástroje a zvedací zařízení jsou zapotřebí? | Zabraňuje nebezpečné improvizované manipulaci | Seznam nástrojů, hmotnosti dílů, zvedací body a výkresy přípravků |
| Které díly jsou běžné náhradní díly? | Snižuje prostoje po poškození závitu, těsnění, topného tělesa nebo senzoru | Dvouletý doporučený seznam náhradních dílů s cenou podle položky |
| Jak se čistí průtoková cesta? | Mění pracnost, povrchové riziko a šrot mění barvu | Schválené čisticí nástroje, materiály a kroky demontáže |
U smíšeného plánu produktů vypočítejte náklady na přechod podle hodin, práce a zmetkovitosti při spuštění. Pokud se závod mění mezi dvěma vzdálenými velikostmi potrubí několikrát týdně, mohou dvě kompletní hlavy ušetřit více výrobního času než jedno tělo s mnoha vložkami. Pokud změny nejsou časté a rozsah je kompaktní, může být sdílené tělo rozumné.
Pohled na naši továrnu:ptáme se, kdo bude měnit nářadí a jaké zvedací zařízení je k dispozici. Konstrukce, která funguje na čistém montážním stole, může být nepohodlná vedle horkého extrudéru a vakuové nádrže. Přístup operátora je technický vstup, nikoli poprodejní detail.

Použijte defekty potrubí k nalezení odpovědné procesní zóny
Když trubka překročí specifikaci, operátoři často nejprve upraví matrici, protože její středící šrouby jsou viditelné. To může dočasně zlepšit jeden odečet a zároveň skrýt problém s teplotou, extruderem nebo následným proudem. Před provedením několika změn najednou zaznamenejte defekt po obvodu a po délce potrubí.
| Pozorovaná závada | Kontroly závitořezné hlavy | Kontroly proti proudu a po proudu | Nákupní lekce |
|---|---|---|---|
| Jedna strana trvale tlustší | Centrování trnu, usazeniny v dráze toku, poškození, vyvážení ohřívače a vyrovnání sestavy | Náraz extrudéru, vyrovnání kalibrátoru, distribuce vakua, chlazení a vytažení | Vyžadujte přístupné vystředění, teplotní zóny a referenční vyrovnání |
| Stěna se mění kolem a podél potrubí | Volné nastavení, tepelné cyklování, nestabilní tlak nebo nerovnoměrný průtok | Podávání, výstup šneku, regulace rychlosti linky, vakuum a stabilita teploty vody | Přijměte stabilní provozní okno, nikoli jednu krátkou sadu měření |
| Dlouhé povrchové linie | Znečištění, nános, poškrábání nebo poškozený povrch rtů | Neroztavené částice, filtrace, poškození kalibrátoru a manipulační značky | Definujte čisticí nástroje, plán filtrů, kontrolu povrchu a náhradní nástroje |
| Žluté, hnědé nebo černé pruhy | Mrtvé zóny, usazeniny, nadměrné lokální teplo a dlouhá doba zdržení | Znečištěné krmivo, usazeniny v sudu, opotřebení šroubu a praxe odstavení | Před kopírováním staré geometrie zkontrolujte celou cestu taveniny a postup čištění |
| Vysoký tlak hlavy | Omezená prstencová mezera, nízká teplota, ucpání nebo nevhodná dráha proudění | Omezení obrazovky, viskozita materiálu, požadavek na výstup a stav snímače | Ve specifikaci uveďte místo měření tlaku a provozní limit |
| Oválnost potrubí | Nerovnoměrný výstupní průtok nebo počáteční poloha trubice | Opotřebení kalibrátoru, vakuum, vyvážení chlazení, podpora a vytažení | Finální ovalita patří ke kompletnímu akceptačnímu testu |
| Hrubý vnitřní povrch | Povrchová úprava trnu, nánosy, teplota a chování při toku | Vlhkost materiálu, disperze, degradace a výstupní stabilita | Do schválení vzorku zahrňte kritéria vnitřního i vnějšího povrchu |
Pravidlo jedné změny:zaznamenejte základní linii, změňte jednu regulovanou veličinu, počkejte, až materiál projde linkou, označte postižené potrubí a znovu změřte. Náhodné nastavení teplot, centrování, vakua a vytahování současně ničí důkazy potřebné k identifikaci příčiny.
Pokud je výstup nebo tlak taveniny před hlavou nestabilní, zkontrolujte také šroub a válec. Dodávky NanhaiyaJednoduché šrouby na trubky z PVC, PVC trubky paralelní šroubové sudyaPVC trubka kuželové dvoušroubové sudy. Forma by neměla být předělávána, aby se kompenzovala opotřebovaná nebo nevhodná plastifikační část.

Kontrolní seznam RFQ závitořezné hlavy pro vytlačování trubek
Kompletní RFQ umožňuje kupujícímu porovnat inženýrský rozsah namísto porovnávání nízké základní ceny s inkluzivní cenovou nabídkou. Vložte následující položky do jednoho balíčku s kontrolou revize.
- Identifikujte produkty.Uveďte každý vnější průměr potrubí, rozsah stěn, SDR nebo plán, konstrukci vrstvy, barvu a aplikaci. Označte normální produkt a nejobtížnější velikost.
- Pojmenujte standard.Uveďte přesnou normu, část, vydání, národní přijetí a vnitřní výkres. Připojte plán kontroly hotového potrubí.
- Zveřejněte materiál.Poskytněte úplné složení PVC nebo přesnou kvalitu PE, PP nebo PPR, přísady, plniva, pigmenty, recyklovaný obsah a datové listy dodavatele.
- Definujte sazbu.Uveďte čistý prodejný výkon a rychlost linky pro každý kritický produkt plus dostupnou kapacitu chlazení a normální provozní plán.
- Popište extrudér.Stav jednoduchý, paralelní dvojitý nebo kónický dvojitý šroub; průměr šroubu; výkon motoru; normální tlak a teplota taveniny; rozložení adaptéru; a aktuální limity procesu.
- Ovládejte rozhraní.Připojte přírubu, registr, kružnici šroubu, těsnicí plochu, vstup taveniny, výšku středu, port senzoru a výkresy podpory.
- Uveďte elektrické detaily.Uveďte napětí a frekvenci ohřívače, typ termočlánku, standard konektoru, kompatibilitu regulátoru, délku kabelu a případně požadavky na nebezpečný prostor.
- Zobrazit linii po proudu.Zahrňte rozměry kalibrátoru, vakuovou nádrž, délku chlazení, uspořádání postřiku nebo ponoření, typ odtahu, středovou osu a vzdálenost od výstupu matrice.
- Vyberte rozsah přechodu.Uveďte sady výměnných dílů, náhradní ohřívače a senzory, těsnění, spojovací prvky, manipulační nástroje, skladovací regály a požadovaný postup změny velikosti.
- Definujte dokumenty.Vyžádejte si montážní a dílenské výkresy, kusovníky, záznamy o materiálu a tepelném zpracování, rozměrovou kontrolu, elektrorozpis, návod k obsluze a seznam náhradních dílů.
- Napište přijímací test.Pojmenujte pryskyřici, recepturu, velikost potrubí, dobu běhu, výkon, rychlost linky, záznamy procesu, vzorkování rozměrů a kritéria vyhovění/nevyhovění.
- Ujasněte si podporu.Dohodněte se na pokynech k instalaci, odpovědnosti za uvedení do provozu, školení obsluhy, vzdálené pomoci a hranici mezi výkonem závitořezné hlavy a kompletní linky.
Upozornění na výměnu:opotřebená matrice si již nemusí zachovat své původní rozměry. Změřte rozhraní stroje a dobře zachovanou trubku, najděte všechny originální výkresy a vysvětlete, proč se stará hlava vyměňuje. Kopírování každého opotřebovaného rozměru může reprodukovat stejný problém toku nebo vyrovnání.
Konfigurace šroubů musí také odpovídat zatížení materiálu. Prohlédněte si Nanhaiya'sjednotlivé šrouby, paralelní dvojité šroubyakónické dvoušnekové hlavněkdyž se dotaz týká celé plastifikační sekce. Pro příslušenství a připojené nástroje použijtesortiment náhradních dílů pro vytlačování.
Přijměte hlavu za podmínek výroby, které plánujete prodat
Rozměrová kontrola prokazuje, že vyrobené součásti odpovídají výkresu. Neprokazuje, jak bude konkrétní směs protékat kompletní linkou. Správný plán přejímky má dvě části: ověření součásti a výrobní běh.
| Fáze přijetí | Co ověřit | Záznam k uchování |
|---|---|---|
| Kontrola dokumentu | Schválená revize výkresu, kusovník, matice změnových dílů, seznam topných těles a senzorů, manuály a náhradní rozsah | Registr podepsaných dokumentů |
| Kontrola součástí | Kritická rozhraní, soustředné prvky, těsnicí plochy, spojovací prvky, porty, materiál, úprava a viditelný stav průtokového povrchu | Záznamy o rozměrech a materiálu nebo zpracování specifikované v objednávce |
| Kontrola montáže | Montáž, orientace, instalace ohřívače, vložení senzoru, centrovací pohyb, podpora, zvedání a přístup | Kontrolní seznam montáže s fotografiemi |
| Kontrola zahřívání | Identifikace zóny, odezva ovladače, čtení čidla, odběr proudu a tepelná stabilita | Zónová mapa a stabilizované odečty |
| Výrobní běh | Dohodnutý materiál, velikost potrubí, výkon, rychlost linky, teplota, tlak taveniny, zatížení motoru, vakuum a podmínky chlazení | Časově založený procesní list a uchované vzorky |
| Kontrola potrubí | OD, stěna ve více polohách hodin, ovalita, hmotnost na délku, vnitřní a vnější povrch, přímost a požadované standardní testy | Inspekční zpráva vázaná na polohu vzorku a dobu výroby |
| Rutinní provoz | Rozběh, korekce centrování, normální doraz, bezpečná demontáž nebo jedna dohodnutá změna velikosti | Odhlášení operátora a seznam otevřených položek |
Pokud je to praktické, použijte normální formulaci kupujícího. Pokud je vyžadován náhradní materiál, zaznamenejte rozdíl a omezte, co test prokáže. Úspěšný běh PE neověřuje vzorec PVC a silnostěnný nízkorychlostní produkt neprokazuje tenkostěnný vysokorychlostní stav.
Pohled na naši továrnu:dáváme přednost stabilnímu chodu s sledovatelným měřením před krátkým zobrazením při maximálním výkonu. Tlak by se měl ustálit, údaje na stěně by měly zůstat ovladatelné, ohřívače by se neměly abnormálně cyklovat a chlazené potrubí by mělo splňovat dohodnutou kontrolu. Tento výsledek poskytuje oběma stranám užitečný bod předání.


Často kladené otázky
Jaké informace jsou vyžadovány pro cenovou nabídku vytlačovací hlavy trubek?
Zašlete typ a vzorec polymeru, normu potrubí, kompletní velikost a rozsah stěn, cílový výkon a rychlost linky, typ extrudéru, přívod taveniny a výkres příruby, napětí ohřívače, požadavky na snímač, podrobnosti o kalibraci po proudu, preferované náhradní díly a plán přejímky. U náhradních projektů se hodí i fotografie a měřené výkresy současného zapojení.
Může jedna závitořezná hlava vést PVC, PE a PPR?
Sdílené vnější těleso může být technicky možné v úzce definovaném projektu, ale PVC, PE a PPR nevytvářejí stejné průtokové, tepelné nebo dimenzační podmínky. Nejprve porovnáme úplné složení, výkon, rozsah velikostí, požadavky na průtok a způsob čištění. Samostatné nástroje nebo samostatná hlava mohou být bezpečnější výrobní volbou.
Rovná se průměr průvlaku konečnému průměru trubky?
Obvykle ne. Horká trubice se po opuštění matrice mění, protože tavenina bobtná, stahuje se, vstupuje do kalibrátoru a ochlazuje se. Požadované rozměry matrice a trnu musí být navrženy s materiálem, výkonem, rychlostí linky, vakuovým dimenzováním a chladicím systémem, spíše než přímo zkopírovány z jmenovité velikosti trubky.
Může samotná závitořezná hlava zaručit tloušťku a oválnost stěny trubky?
Ne. Vytlačovací hlava určuje prstencovou distribuci taveniny, ale konečná tloušťka stěny a oválnost také závisí na stabilitě taveniny, centrování, teplotní rovnováze, stavu kalibrátoru, vakuu, chlazení, vyrovnání odtahu a rychlosti linky. Převzetí by mělo otestovat celou provozní linku.
Jaký materiál používá Nanhaiya pro vytlačovací hlavy?
Na stránce obecné vytlačovací hlavy extruderu Nanhaiya je uveden 38CrMoAl s nitridací a povrchovou tvrdostí HV950 až HV1000. Speciální vytlačovací hlava trubek je popsána jako legovaná ocel s kalenými povrchy. Požadavky na konečný materiál, tepelné zpracování a smáčený povrch by měly být potvrzeny pro pryskyřici, přísady a metodu čištění ve schválené specifikaci.
Mám si koupit jednu závitořeznou hlavu s mnoha velikostmi vložek nebo několik kompletních hlav?
Vyměňte díly, pokud rozsah velikostí, výstup a čištění umožňují jedno tělo pokrýt úlohu bez nadměrného seřizování. Samostatné hlavy mohou mít smysl, když se produkty výrazně liší v průměru, polymeru, výkonu, struktuře vrstev nebo přepínací frekvenci. Porovnejte celkovou dobu přechodu a výrobní riziko, nikoli samotnou cenu nástrojů.
Jak by měla být přijata vytlačovací hlava?
Začněte s výkresem, materiálem, úpravou, topením, senzorem, přírubou a kontrolou průtoku. Poté spusťte dohodnutý výrobní materiál při specifikované velikosti potrubí, výkonu a rychlosti linky. Zaznamenávejte teploty, tlak taveniny, údaje o stěnách po obvodu, vnější průměr, oválnost, stav povrchu, hmotnost na délku a jakékoli testy požadované normou cílového potrubí.
Co způsobuje, že jedna strana stěny extrudované trubky je silnější?
Možné příčiny zahrnují nesprávné vystředění matrice nebo trnu, nerovnováhu obvodové teploty, nerovnoměrný tok taveniny, usazeniny nebo poškození v cestě toku, nestabilní výstup extrudéru, nesprávné vyrovnání kalibrátoru, nerovnoměrné vakuum nebo chlazení a nesprávné seřízení odtahu. Před použitím centrovacích šroubů zkontrolujte trend, abyste skryli problém po proudu.
Technický obsah připravený z aktuálních informací o produktech, vybavení a službách Nanhaiya, podporovaný pouze oficiálními normami ISO potrubí. Konečná geometrie nástroje, materiál, úprava, rozměry a kritéria přijatelnosti jsou definovány schválenou specifikací projektu.