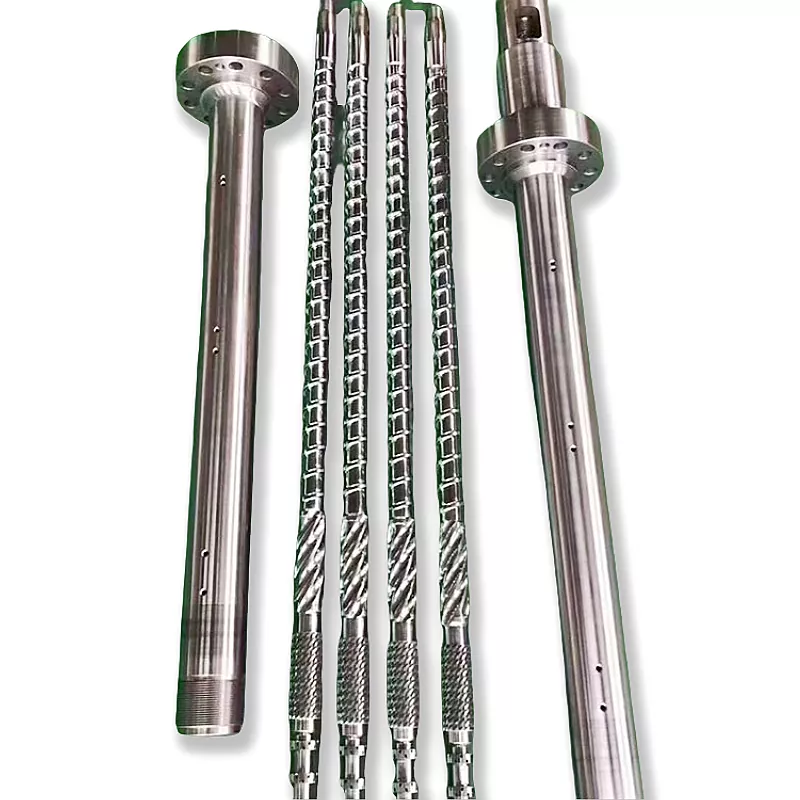
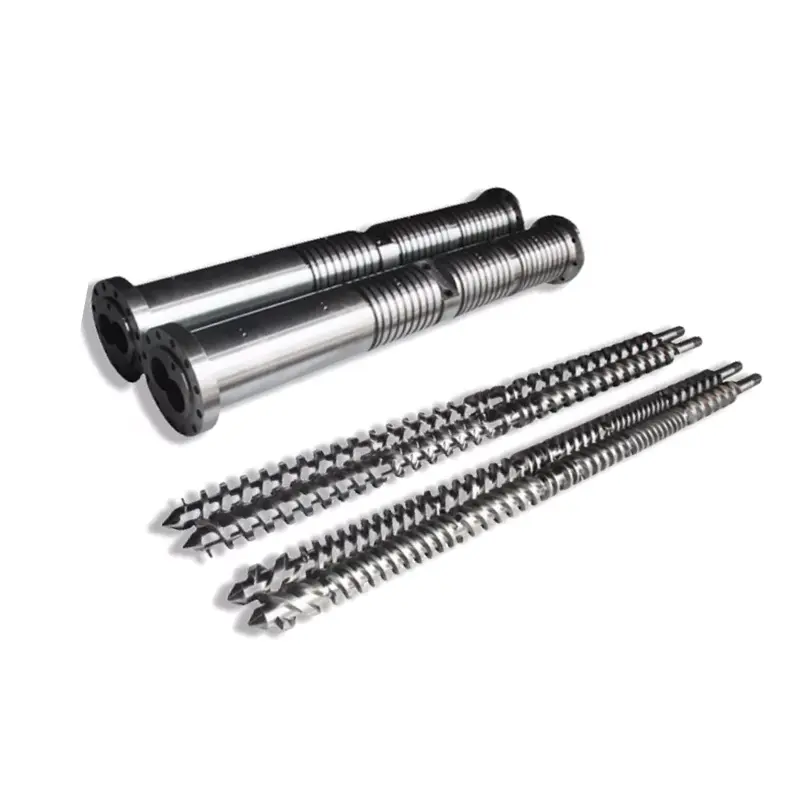
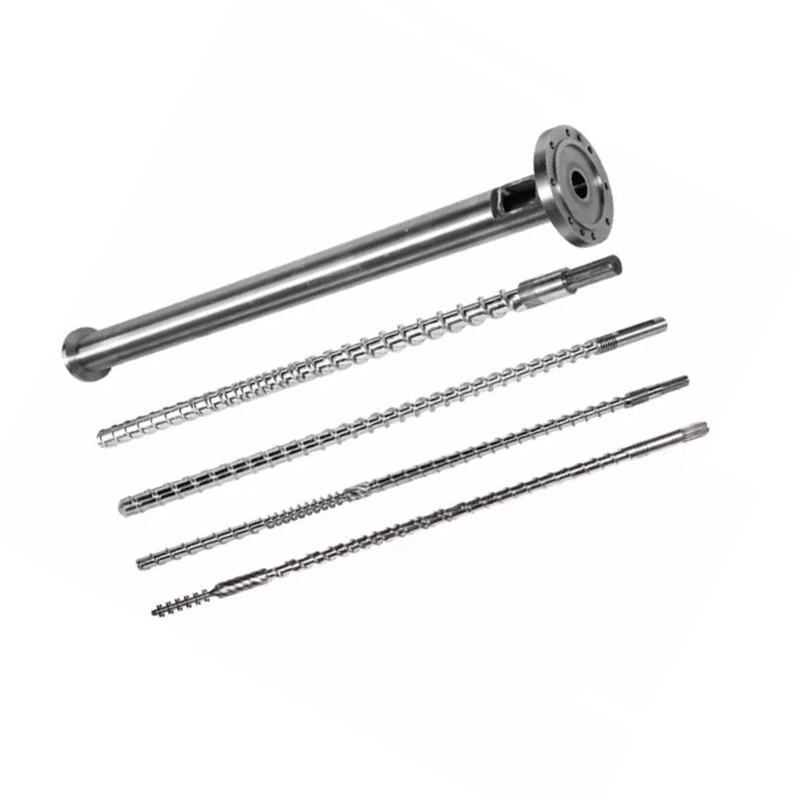
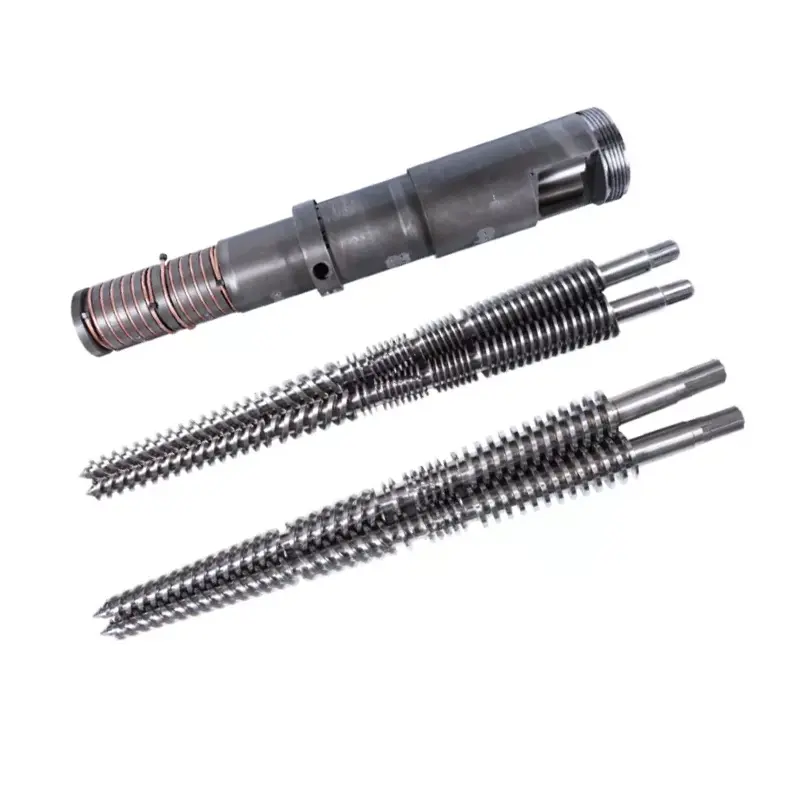
Sada dvou šroubů má více než jednu pracovní mezeru. Chcete-li učinit správné rozhodnutí o opravě nebo výměně, zmapujte každý šroub, každý lalok hlavně, vzájemný záběr a rozhraní stroje pod jednu kontrolovanou referenci.
Změřte opotřebení paralelního dvojitého šroubu a válce jako sladěný systém. Zaznamenejte oba šrouby na pojmenovaných axiálních stanicích, oba laloky osmičkového vrtání v definovaných směrech, vůli mezi šrouby, středovou vzdálenost, fázování a axiální uložení. Porovnejte mapu se schváleným výkresem. Příznaky mohou vyvolat kontrolu, ale o výměně šroubů, hlavně nebo celé sady rozhodují měření.

Paralelní dvojitý šroub nemá jednu univerzální vůli
U běžného jednoduchého šneku je průměrová vůle často vyjádřena jako vnitřní průměr válce mínus vnější průměr šneku. Radiální vůle je polovina tohoto rozdílu. Nášprůvodce měřením opotřebení jednoho šroubuvysvětluje, proč se axiální stanice a definice musí stále shodovat.
Lokální vztah průměru = odpovídající rozměr válce mínus odpovídající vnější průměr šroubu
Lokální radiální vztah = lokální diametrální vztah dělený 2
Tato aritmetika nepopisuje úplnou geometrii sady dvou do sebe zabírajících šroubů.
Paralelní dvojitý šroub přidává druhý šroub, oblast záběru, středovou vzdálenost a časovaný úhlový vztah. Hlaveň má obvykle profil osmičky spíše než jeden kruhový vývrt. Opotřebení může být také různé v levém a pravém laloku a na protilehlých plochách letů.
Soubor měření by proto měl oddělovat alespoň pět vztahů:
- Vnější profil každého šroubu k jeho odpovídajícímu válcovému laloku.
- Vůle mezi šrouby v oblasti záběru.
- Středová vzdálenost a poloha obou sudových laloků.
- Rotační fázování, ruční a levá nebo pravá identita šroubu.
- Příslušné axiální vůle, přítlačné plochy, rozpěrky a koncové polohy.
Pohled na naši továrnu:kupující, který požaduje „vůli 0,3 mm“ bez pojmenování povrchů, nám nedal splnitelný požadavek. Ptáme se, zda je toto číslo diametrální, radiální, meziletová, boční, vrcholová nebo axiální vůle, kde se měří a za jakých podmínek. Hádání zde může vytvořit kovový kontakt nebo nechat novou sadu volně.


Před vytažením šroubů zachovejte identitu sestavy
Měření ztrácejí hodnotu, pokud dojde k záměně levého a pravého šroubu nebo pokud při odstraňování zmizí referenční fáze. Před uvolněním sestavy vyfotografujte konec pohonu a konec výtlaku. Označte směr pohledu použitý k popisu rotace a poté označte oba šrouby, hřídele, rozpěrky a značky časování.
Zaznamenejte, zda stroj používásouběžně se otáčející šroubyneboprotiběžné šrouby. Zaznamenejte také, zda jsou šrouby jednodílné nebo sestavené z prvků. Nepředpokládejte, že dva šrouby s podobnými vnějšími rozměry sdílejí stejnou ruku, drážku, pořadí nebo načasování.
Použijte pokyny pro demontáž od výrobce stroje a zachovejte všechny funkce zamykání a časování. Pokud po opětovném sestavení nelze pár otočit podle schváleného postupu, zastavte. Použití krouticího momentu pohonu k překonání neznámého rušení může změnit identifikační chybu v poškození.

Sestavte jeden souřadnicový systém pro oba šrouby a oba laloky
Vyčistěte součásti, aniž byste odstranili známky poškrábání, ztráty povlaku nebo důlků. Nechte díly dosáhnout stabilní kontrolní teploty. Stanovte nulový bod na pojmenovaném konci a označte axiální stanice, které lze opakovat na páru šroubů a hlavni.
Přidejte stanice před a po změnách geometrie, přívodní a odvzdušňovací otvory, oblasti míchání a konec vytváření tlaku. Na každé stanici identifikujte levý šroub, pravý šroub, levý lalok a pravý lalok. Zaznamenávejte více úhlových směrů, pokud to metoda umožňuje, protože jeden průměr může skrýt oválnost nebo jednostranné opotřebení.
| Pole | Jak to identifikovat | Co odhaluje |
|---|---|---|
| Axiální stanice | Vzdálenost od definovaného počátku posuvu nebo výtlaku | Kde se opotřebení koncentruje podél procesní části |
| Identita šroubu | Vlevo nebo vpravo, s uvedeným koncem zobrazení | Asymetrické letové opotřebení a integrita páru |
| Šroubový profil | Hodnota vnějšího průměru, kořene, špičky nebo boku s metodou a úhlovou polohou | Ztráta kovu na pracovních plochách |
| Sudový lalok | Levý nebo pravý lalok, směr a rovina měření | Zvětšení, oválnost a lokální vymývání |
| Prolínající se vztah | Pojmenované plochy, úhlová poloha, fázová podmínka a metoda | Nebezpečí nadměrné mezery nebo mechanické interference |
| Stav povrchu | Číslovaná fotografie přivázaná k mapě nádraží | Bodování, důlková místa, ztráta povlaku, usazeniny a kontaktní značky |
| Referenční hodnota | Schválený výkres, zpráva o novém dílu nebo dohodnutá základní linie návrhu | Jak moc se změnila geometrie |
Coperionova publikovaná sudová diagnostická metodavyžaduje, aby jeho sudy byly čisté a chladné, pak používá měření vývrtu a video inspekci s vysokým rozlišením u určitých velikostí ZSK a STS. Váš stroj a kontrolní nástroje se mohou lišit, ale tento přístup ukazuje, proč rozměrové a vizuální důkazy patří do stejné zprávy.
Nevymýšlejte rozlišení přidáváním desetinných míst nad rámec nástroje a metody. Zaznamenejte přístroj, stav kalibrace, stav podpory, teplotu kontroly a záznam obsluhy nebo kontroly. Opakovatelná mapa s poctivou nejistotou je užitečnější než působivá tabulka sestavená z nejednoznačných bodů.



Máte vyjmutou sadu dvou šroubů připravenou ke kontrole?Pošlete montážní výkres, levou a pravou identifikaci, mapu stanice, fotografie a provozní historii. Můžeme diskutovat o tom, co musí být zachováno a které oblasti potřebují bližší měření.
Pošlete mapu opotřebeníProhlédněte si produkty se dvěma paralelními šroubyPoužijte chování linky k výběru místa kontroly, nikoli k prohlášení selhání
Klesající výstup při stejné rychlosti šneku, nestabilní tlak, měnící se zatížení, špatná disperze, neroztavený materiál a opakující se vady produktu mohou odůvodnit kontrolu. Mohou také pocházet z krmení, formulace, ohřívačů, senzorů, odvětrávání, omezené formy nebo problému s pohonem.
Před změnou několika nastavení najednou si uložte provozní základní linii. Zaznamenávejte aktuální rychlost posuvu, rychlost šneku, indikaci zatížení nebo krouticího momentu, tlak, nastavení zón, naměřenou teplotu taveniny, pokud je k dispozici, a kontroly hotového výrobku. Porovnejte stejné složení a následné nastavení.
Japan Steel Works poznamenává, že opotřebované dvoušnekové prvky mohou snížit propustnost a rozptyl a mohou přispět k vážnému selhání šroubového hřídele nebo převodovky. To je dobrý důvod k včasné kontrole, ale příznak stále musí souviset s fyzickým stavem vašeho stroje.
Pokud se vedení vrátí do normálu po opravě kalibrace podavače nebo ucpané ventilaci, neprodávali bychom opotřebení jako diagnózu. Pokud proces zůstává nestabilní a mapa měření ukazuje odpovídající místní zvýšení vůle, náhradní pouzdro je mnohem silnější. Cílem je vyřešit problém výroby, ne vyhrát zakázku na největší sadu.
| Pozorovaný vzor | Zpracovat kontroly před odsouzením | Fyzické důkazy k hledání |
|---|---|---|
| Výstup klesá při nezměněné rychlosti | Přesnost podávání, objemová hustota, receptura a omezení matrice | Místní zvětšení otvoru, opotřebení letu a změna vůle |
| Tlak nebo zatížení se stanou nestabilními | Krmení, regulace teploty, odvětrávání a omezení po proudu | Nerovnoměrné levé/pravé opotřebení, usazeniny, poškození nebo kontaktní stopy |
| Kvalita disperze nebo taveniny klesá | Šarže materiálu, dávkování aditiva, konfigurace míchání a historie teplot | Opotřebení na zamýšlených míchacích plochách nebo nesprávně nainstalovaných prvcích |
| Kovový hluk nebo náhlý nárůst točivého momentu | Zastavte při postupu stroje a zkontrolujte pohon a vyrovnání | Čerstvé kontaktní stopy, ohnuté části, chyba fáze nebo cizí materiál |
| Rychlé opakované opotřebení po výměně | Znečištění materiálu, vyrovnání, montáž, provozní limity a výběr povrchu | Opakované místo a směr poškození |
Rozhodněte se, co se má nahradit ze shodného přehledu
Výměna pouze šrouby je rozumná, když oba laloky hlavně zůstávají ve schválené geometrii, střed je v pořádku a je pochopena příčina opotřebení. Výměna pouze za hlaveň může být také oprávněná, když pár šroubů zůstane přijatelný a kompatibilní s obnovenou geometrií otvoru.
Vyměňte odpovídající sadu, když jsou obě strany opotřebované, referenční geometrie je nejistá nebo nová součást stále naráží na poškozeného partnera. Pokud vzorek opotřebení ukazuje na nesouosost, chybu ve fázi nebo cizí materiál, před instalací nových dílů tuto příčinu odstraňte.
| Změřený stav | Pravděpodobný rozsah hodnocení | Požadovaná ochrana |
|---|---|---|
| Opotřebený pár šroubů; oba laloky ve schválených mezích | Opravte nebo vyměňte šrouby | Potvrďte přestavěnou nebo novou geometrii proti zadržené hlavni |
| Sudové laloky opotřebované; šrouby v rámci schválených limitů | Kvalifikovaná oprava nebo výměna hlavně | Ověřte kompatibilitu s oběma přidrženými šrouby a středovou vzdáleností |
| Opotřebené šrouby i hlaveň | Odpovídající výměna šroubu a hlavně | Schválit jednu řízenou sadu výkresů a kontrolní plán |
| Lokalizované bodování nebo jednostranný kontakt | Vyšetřování příčiny před výběrem komponentu | Zkontrolujte vyrovnání, ložiska, hřídele, fázování a znečištění |
| Geometrie přijatelná, ale povinnost se změnila | Kontrola procesu a geometrie | Definujte nový materiál, výkon, limity stroje a přijetí produktu |
Nepoužívejte obecný internetový multiplikátor jako limit automatické náhrady. Rozhodující je průměr, typ šroubu, konstrukce stroje, materiál a tolerance produktu. Rozhodnutí by mělo řídit původní konstrukční výkres a servisní kritéria výrobce stroje.
Širší příznaky a možnosti opravy najdete v našíprůvodce opotřebením válce šroubu a výměnou. Tato stránka specifická pro dva přidává informace o levé/pravé, laloku, středu a fázování, které konvenční inspekce s jedním vývrtem nepokrývá.
K určení povrchu použijte místo opotřebení
Nanhaiya'sparalelní dvoušroubové produktyzahrnují PVC, PE, PP, pryž, plasty, směsi a granulační aplikace. Materiální povinnost se v tomto rozsahu liší. Skleněné vlákno, minerální plnivo, pigment, recyklovaná kontaminace a korozivní složky by měly být uvedeny podle třídy a zatížení.
Naše souběžně se otáčející a protiběžné produktové stránky uvádějí stejné základní referenční hodnoty: 38CrMoAlA, tvrdost po tepelném zpracování HB260 až 320, nitridační tvrdost HV950 až 1000, hloubka nitridace 0,50 až 0,70 mm a nitridační křehkost stupně 1 nebo nižší. Dále uvádí Ra0,4 a přímost šroubu 0,015 mm.
Dostupné hodnoty produktu také zahrnují tvrdost chromu HV 950 nebo vyšší při tloušťce 0,05 až 0,10 mm a tvrdost bimetalu HRC60 až 65 při hloubce 2,0 až 3,0 mm. HV a HRC používají různá měřítka, takže největší vytištěné číslo neidentifikuje lepší variantu.
| Nález z mapy opotřebení | Co definovat v nové specifikaci | Co nepředpokládat |
|---|---|---|
| Letáky ztrácejí materiál v naplněné procesní zóně | Chráněná místa letu, úprava nebo slitina, hloubka vrstvy a konečná geometrie | Každá zóna potřebuje stejný upgrade |
| Jeden sudový lalok se opotřebovává více než druhý | Mapa laloku, kontrola zarovnání a středu, pak ochrana hlavně | Samotný tvrdší materiál napraví nesouosost |
| Pitting nebo ztráta povrchu | Chemie materiálu, historie čištění, postižená zóna a kompatibilní povrchový systém | Všechna poškození povrchu jsou abrazivní opotřebení |
| Kontaktní značky se opakují na jedné tváři | Kontrola fázování, přímosti, hřídele, ložisek a montáže | Jedinou příčinou je profil šroubu |
| Rovnoměrné opotřebení po dlouhém stabilním provozu | Původní geometrie, naměřená změna a požadovaný interval údržby | Redesign je automaticky nutný |
battenfeld-cincinnati doporučuje měření opotřebení jednou ročně nebo po 6 000 provozních hodináchve své servisní příručce pro jednoduché, kónické dvojité, paralelní dvojité a planetové extrudéry. Berte to jako plánovací referenci jednoho dodavatele. Linky zpracovávající silná plniva nebo vykazující trend rychlého opotřebení mohou vyžadovat jiný interval.


Přeměňte kontrolní soubor na vyrobitelnou zakázku
Balíček nabídky by měl obsahovat výrobce stroje a model, schválené výkresy, složení materiálu, provozní záznam a mapu opotřebení. Určete, zda chcete věrnou výměnu, vyhodnocení opravy nebo změnu geometrie. Pokud se výkon musí zlepšit, uveďte měřitelný cíl a omezení stroje.
Kontrola výkresu je důležitá stejně jako jmenovitá velikost. Nanhaiya'sstránka výrobního zařízeníuvádí CNC vrtání a frézování s přesností polohování 0,02 mm, CNC soustruhy pro obrobky do 6 metrů a pětiosé obrábění pro nepravidelné unášení a speciální příruby. Tyto schopnosti stále potřebují jednoznačný výkresový a kontrolní plán.
Zpochybníme výkres, když je specifikovaná vůle v konfliktu s opotřebovaným vzorkem nebo když chybí levá a pravá informace. To je součástí odpovědnosti výroby. Podepsaná revize výkresu je levnější než zjištění neshody při instalaci.


Potřebujete náhradní rozsah, než požádáte o ceny?Nejprve odešlete zprávu o staré části a provozní problém. Můžeme pomoci oddělit kreslicí otázky, důkazy opotřebení a výběr materiálu před zahájením komerčního srovnání.
Požádejte o kontrolu výměnyOtevřete stránku s dotazemNejprve ověřte lícování, poté ověřte výrobu
Vstupní kontrola by měla před instalací potvrdit identitu dílu, revizi výkresu, levé a pravé štítky, materiálové dokumenty, specifikované rozměry a chráněné povrchy. Uschovejte přepravní a kontrolní záznam provázaný se sériovou nebo párovou identifikací komponentu používané ve vašem závodě.
Dodržujte postupy montáže, vyrovnání, mazání, ohřevu a spouštění výrobce extruderu. Potvrďte požadovaný volný pohyb páru pouze schválenou metodou. Nepoužívejte pohon k vynucení nevysvětlitelné těsné polohy.
Provize s dohodnutým materiálem, uspořádáním krmiva a matricí. Zaznamenávejte výstup, otáčky šroubu, indikaci zatížení nebo krouticího momentu, tlak, teplotu, stav ventilace a kvalitu hotového produktu. Porovnejte s podmínkou přijetí, ne s krátkou rotací naprázdno nebo snadnější pryskyřicí.

Požádejte Nanhaiya, aby zkontrolovala váš pilník na opotřebení dvojitým šroubem
Odešlete výkres stroje, identifikaci levého a pravého šroubu, úhel natočení, informace o fázování, osovou vzdálenost, mapu opotřebení, recepturu materiálu a provozní záznam. Řekněte nám, který příznak vedl ke kontrole a zda je vaší prioritou obnova, delší životnost nebo nová procesní povinnost.
E-mailem výkresy a míryDiskutujte na WhatsAppProhlédněte si produkty se dvěma paralelními šrouby
Zhoushan Nanhaiya Plastic Machinery Co., Ltd.
Produkty:Souběžně se otáčející paralelní dvoušnekové válce | Protiběžné paralelní dvojité šroubové válce | PVC paralelní dvojité šroubové sudy | Gumové a plastové paralelní dvojité šrouby
E-mail:info@nhyscrew.com
Telefon:+86-13505809643| Mobilní:+86-13587082002
Blok C, č. 2 Západní sekce, Xingzhou Avenue, okres Dinghai, Zhoushan City, provincie Zhejiang, Čína.
Servisní informace | Výrobní zařízení | Profil společnosti | Kontaktujte nás
Často kladené otázky
Jaká je vůle mezi paralelními dvěma šrouby?
Je to soubor geometrických vztahů, nikoli jedna univerzální mezera. Užitečná specifikace rozlišuje vůli každého šroubu k jeho hlavňovému laloku, vůli mezi šrouby v oblasti záběru, středovou vzdálenost, fázování a jakoukoli relevantní axiální vůli. Schválený strojní výkres definuje cílové hodnoty a metody měření.
Mohu vypočítat vůli dvou šroubů jako vnitřní průměr válce mínus vnější průměr šroubu?
Toto odečítání může popsat lokální diametrální vztah pouze tehdy, když dvě hodnoty odkazují na odpovídající místa a definovanou geometrii vrtání. Nepopisuje vůli mezi šrouby, záběr, fázování, středovou vzdálenost nebo nekulatý osmičkový otvor. Nepoužívejte jej jako jedinou hodnotu pro přijetí dvou šroubů.
Kolik míst mám změřit na dvojitém šroubu a hlavni?
Univerzální počet neexistuje. Vytvořte dostatek axiálních stanic pro pokrytí oblastí podávání, tavení nebo stlačování, míchání, odvětrávání a vytváření tlaku a poté přidejte stanice kolem viditelných poškození nebo změn geometrie. Použijte stejné názvy stanic na obou šroubech a obou hlavových lalocích.
Co je třeba zaznamenat před odstraněním paralelních dvojitých šroubů?
Zaznamenejte nainstalovanou levou a pravou polohu, rotaci při pohledu z pojmenovaného konce, ruční, časové nebo fázovací značky, hřídelové spoje, rozpěrky a axiální pořadí. Vyfotografujte hnací a výtlačný konec, označte každý díl a zachovejte postup demontáže výrobce stroje.
Mohu vyměnit pouze dva šrouby a ponechat si starou hlaveň?
Ano, když vývrty hlavně, vztah středu a stav povrchu zůstanou ve schválených limitech a příčina opotřebení šroubu je pochopena. Pokud je hlaveň zvětšená, oválná, rýhovaná nebo špatně zarovnaná, mohou samotné nové šrouby zanechat nadměrnou nebo nerovnoměrnou vůli. Založte rozhodnutí na odpovídající zprávě o měření.
Jak často by se mělo měřit opotřebení sudu s paralelním dvojitým šroubem?
Nastavte interval z plánu údržby výrobce stroje, náročnost materiálu, provozní hodiny a vlastní trend opotřebení linky. Battenfeld-cincinnati vydává jeden rok nebo 6 000 provozních hodin jako své servisní doporučení, ale to je spíše orientační plán než univerzální limit výměny.
Zveřejňuje Nanhaiya jednu standardní pracovní vůli pro každý paralelní dvojitý šroub?
Žádná jednotlivá hodnota pracovní vůle nepokrývá celý rozsah. Nanhaiya zveřejňuje produktové hodnoty pro materiál, tepelné zpracování, tvrdost povrchu, hloubku vrstvy, drsnost a přímost šroubu. Funkční vůle musí být ještě definovány na schváleném výkresu pro konkrétní stroj a pár šroubů.
Co mám poslat za nabídku náhradního paralelního dvojitého šroubu?
Pošlete výrobce stroje a model, schválené výkresy, identifikaci levého a pravého šroubu, úhel natočení, středovou vzdálenost, detaily připojení a příruby, složení materiálu, výstupní a provozní záznam, mapu axiálního opotřebení, fotografie povrchu, historii poruch a požadované kontrolní dokumenty.
Pro výběr systému a principy fungování pokračujte našímparalelní dvoušnekové vedení extrudérunebo širšíprůvodce výběrem dvoušnekového extrudéru.