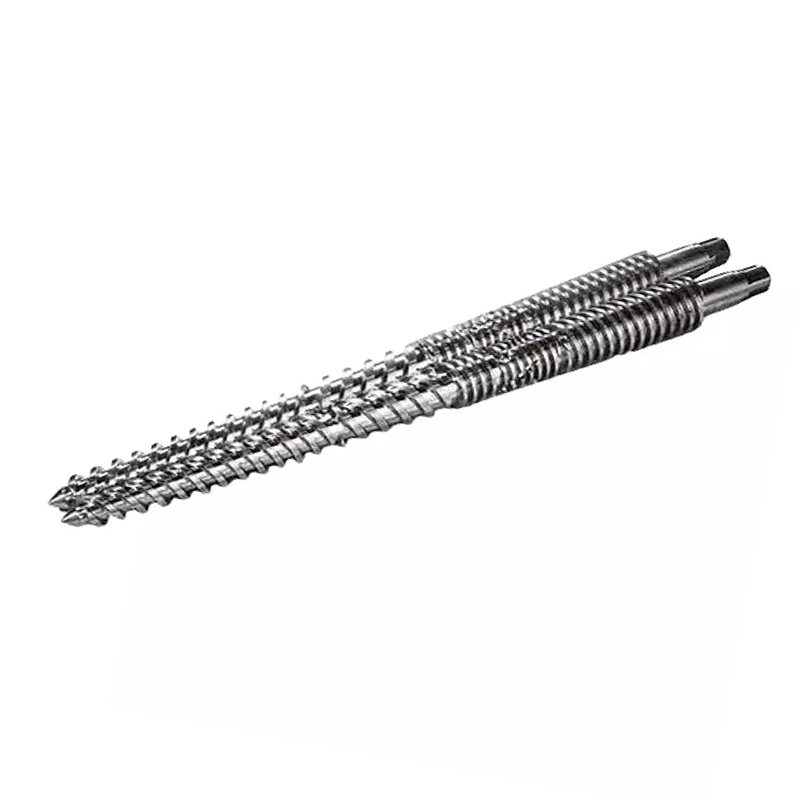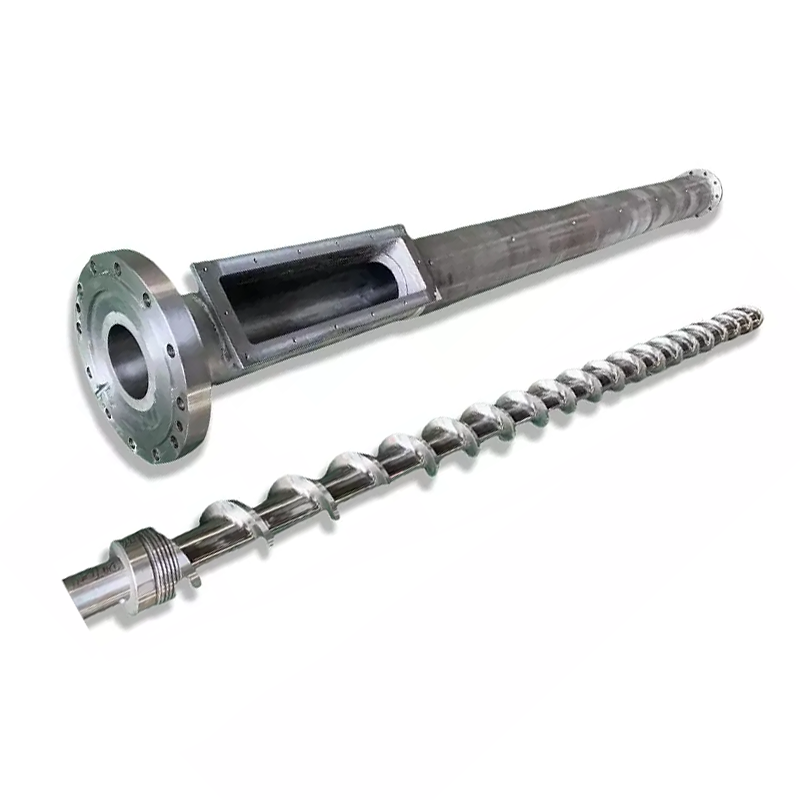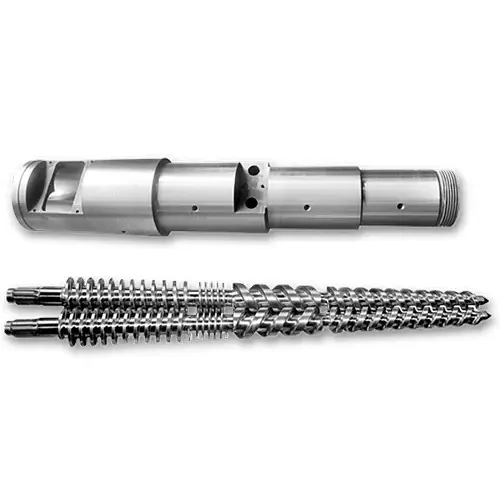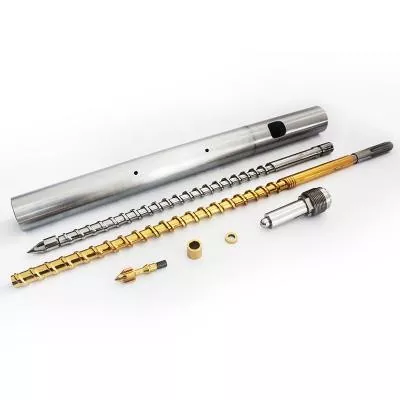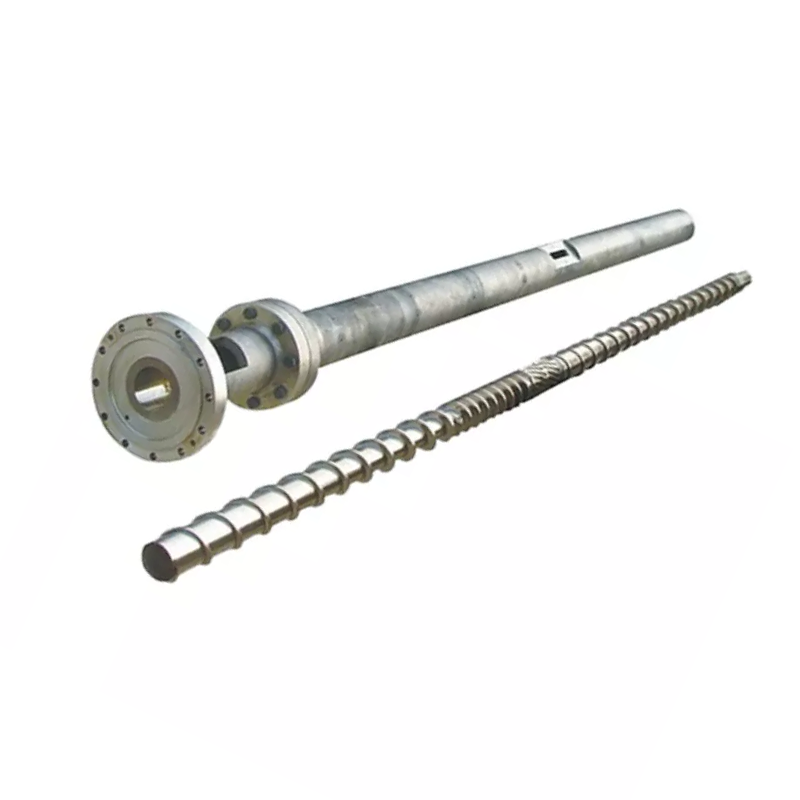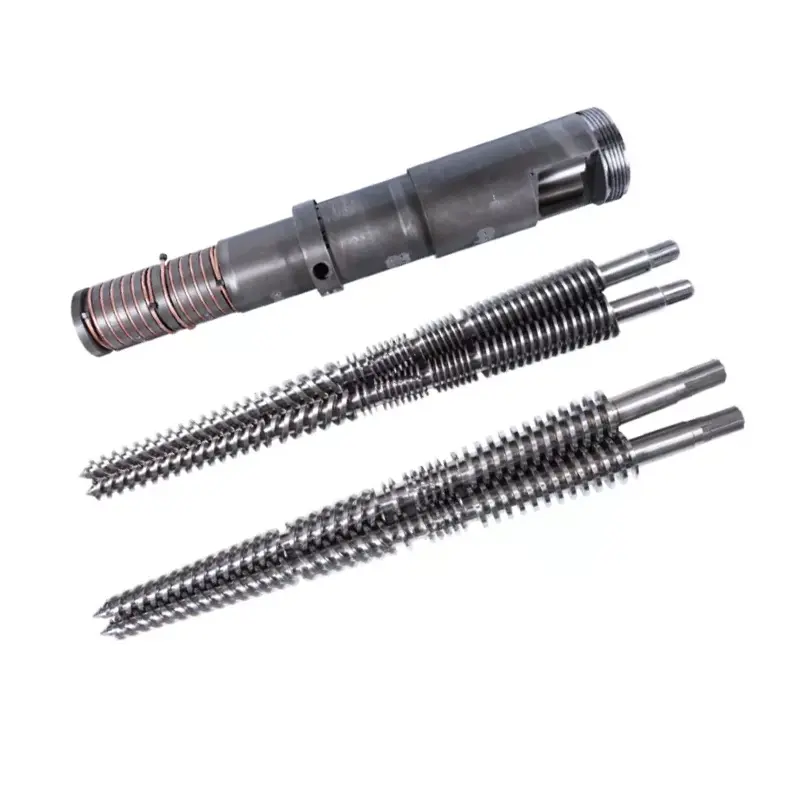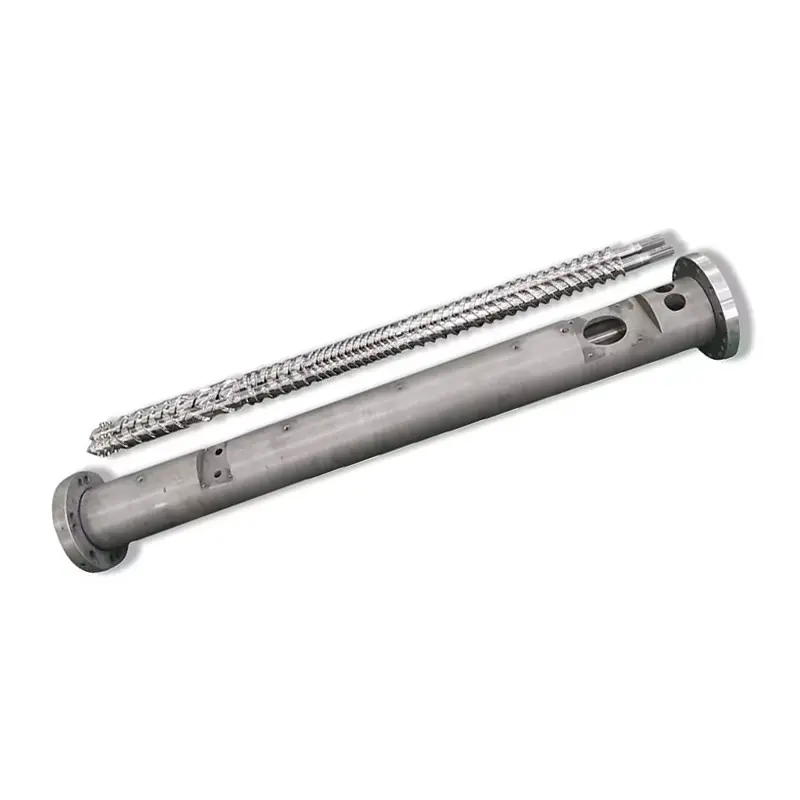
Vaševálec vstřikovacího šrouburozhoduje o kvalitě taveniny, konzistenci nástřiku a době cyklu. Níže: jak vybrat geometrii a povrchovou úpravu pro vaši pryskyřici, jak udržovat sadu a jak vysledovat vadu zpět ke šroubu, hlavni nebo kontrolnímu kroužku místo toho, abyste ji pronásledovali nastavením stroje. Naše nitridované vstřikovací šrouby 38CrMoAlA nesou 0,5–0,8 mm nitridovanou vrstvu při 950–1050 HV, vyhovují PE, PP, PS a ABS a zvládnou až 30 % skleněných vláken. Kromě toho, nebo na korozivní pryskyřici, otvor potřebuje nástřik z tvrdé slitiny na 62 HRC. Pokud výstup poklesne a cykly se prodlouží, přečtěte si tabulku odstraňování problémů, než se dotknete jiné nastavené hodnoty.

Co je to vstřikovací šroubová hlaveň?
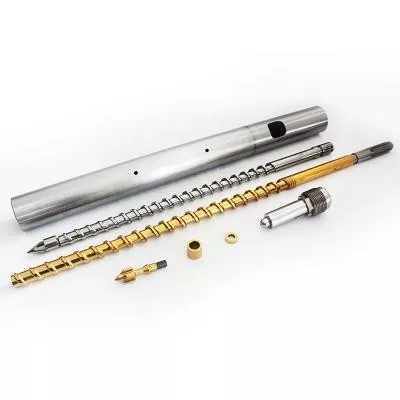
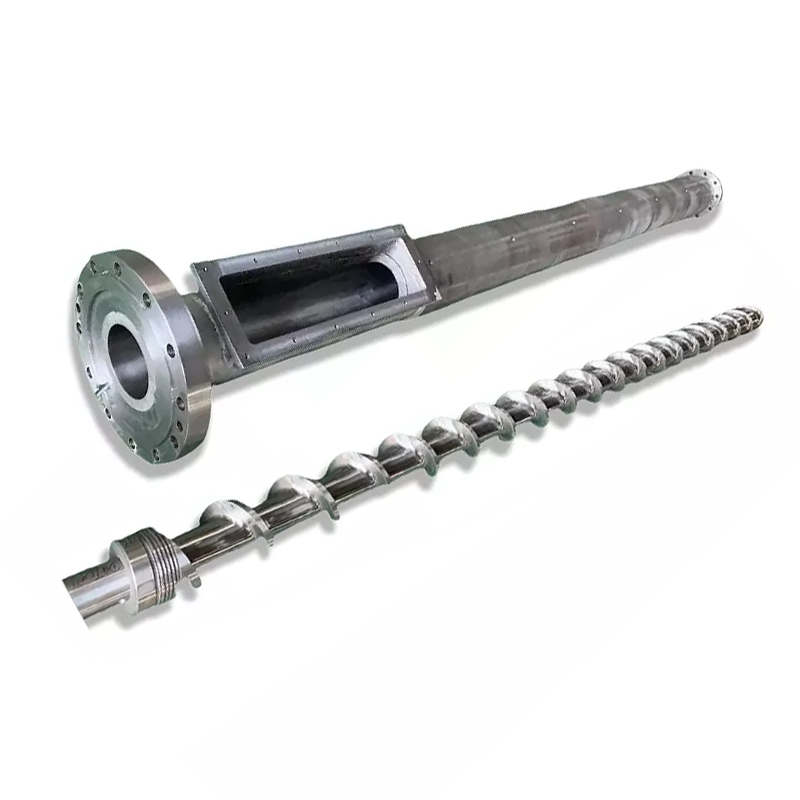
Šnek a válec tvoří plastifikační jednotku vstřikovacího stroje. Společně odebírají pevné pelety z násypky, roztaví je, smíchají do jednotné taveniny, odměří přesnou dávku a vstříknou ji do formy. Každý díl, který váš stroj vyrobí, prochází touto dvojicí.
Formovače vyměňují trysky, ladí formy a upravují teploty týdny, než se podívají na plastifikační jednotku. To pořadí je obrácené. Když se šroub nebo válec opotřebují, žádná požadovaná hodnota na ovladači nevrátí proces zpět.
Role šroubu v plastifikaci
Šroub dělá většinu tavení, a ne s topnými pásy. Sudové teplo přispívá, ale dominantním mechanismem tavení jesmykové teplo: šroub táhne polymer proti horké stěně válce a tření vytváří teplo uvnitř samotného materiálu. To je důvod, proč geometrie šroubu mění teplotu taveniny, i když se vaše nastavené hodnoty nepohybují.
Šroub také měří záběr. Otáčí se, aby plastifikoval, stahuje se, když se tavenina shromažďuje před špičkou, a poté se zastaví. Vzdálenost, ve které je zatažen, je velikost vaší střely. Jakákoli tavenina, která uniká zpět přes letky nebo za kontrolní kroužek, narušuje toto měření.
Nakonec se vstřikuje šroub. Přestane se otáčet a posouvá se vpřed jako píst a protlačuje taveninu tryskou. Tato dvojí role, rotující a vratná, odděluje vstřikovací šnek od vytlačovacího šneku.
Role sudu v přenosu tepla a zadržování
Hlaveň je přesná tlaková nádoba s vyhřívaným vývrtem. Obsahuje vstřikovací tlak, přenáší teplo z pásů do polymeru a vytváří tvrdou stěnu, o kterou šroub stříhá materiál.
Jeho vrtání musí zůstat kulaté, rovné a rozměrově těsné. Když se vývrt opotřebovává nadměrně, zvětšuje se vůle mezi unášečem šroubu a stěnou hlavně. Tavenina pak uniká zpět přes lopatky, místo aby se pohybovala vpřed, a rychlost plastifikace klesá.
Ohřev sudu je zónový, obvykle podávání, komprese a dávkování, každý s vlastním regulátorem a termočlánkem. Posunutý termočlánek v jedné zóně může vařit materiál celé měsíce, zatímco displej ukazuje normální.
Jak šroub a hlaveň spolupracují jako systém
Tyto dvě části fungují jako spárovaný pár a číslo, které pár popisuje, jeradiální vůle: poloviční rozdíl mezi průměrem hlavně a průměrem šroubu.
Světlost je designově malá. Oborové pravidlo pro novou sadu je zhruba 0,001 palce vůle na stranu na každý palec průměru šroubu. Na 60 mm (asi 2,36 palcovém) šroubu, který dosedá na stranu téměř 0,06 mm. Váš stavební výkres je autoritou a vždy by to mělo být číslo, proti kterému porovnáváte.
Ta malá mezera opravdu funguje. To nutí polymer, aby se otřel o stěnu hlavně, místo aby proklouzl. Dvojnásobná vůle a střih slábne, tavení se zpomaluje, výkon klesá a stroj se snaží kompenzovat teplem, které by neměl potřebovat.
Samotná výměna jednoho dílu jen zřídka opraví opotřebovaný pár. Nový šroub uvnitř opotřebovaného hlavně obnoví pouze polovinu ztracené vůle a nesoulad opotřebuje nový díl rychleji, než by měl.
Anatomie vstřikovacího šroubu
Standardní vstřikovací šroub se dělí na tři zóny plus sestava hrotu. Každá zóna má svou úlohu a každá selže způsobem, který poznáte.
| Zóna | Hloubka kanálu | Práce | Jak vypadá selhání |
|---|---|---|---|
| Krmivo | Hluboký | Vezměte pelety a dopravte je dopředu | Přemostění, hladovění, nestálé krmení, nekonzistentní zotavení |
| Komprese (přechod) | Mělký | Zhutněte a roztavte polymer proti stěně válce | Netaví se, špatné míchání, tato zóna se opotřebovává jako první |
| Měření | Mělký | Homogenizujte a pumpujte konzistentní taveninu | Variace výstřelu, teplotní špičky |
| Tip a kontrolní kroužek | — | Těsnění proti zpětnému toku při vstřikování | Posun velikosti střely, krátké střely, ztráta polštáře |
Zóna podávání
Hluboké kanály uchopí pelety z hrdla násypky a posunou je dopředu jako pevné látky. Tato zóna se moc nerozpouští. Přenáší.
Problémy s krmivem se maskují jako problémy s táním. Pokud pelety přerůstají v hrdle nebo je krmná část příliš horká a pelety měknou a ulpívají dříve, šnek hladoví. Doba zotavení se mění a následuje velikost střely. Než obviníte geometrii, zkontrolujte chlazení přívodu a hrdla.
Kompresní (přechodová) zóna
Kanál je v této části mělčí. Toto mělké stlačování polymeru proti horké stěně válce a generuje smykové teplo, které způsobuje tavení.
Kompresní zóna je místo, kde se koncentruje opotřebení. Tlak zde vrcholí a abrazivní plniva zde brousí nejtvrději. Když změříte opotřebovaný šroub, zde nejprve najdete čísla.
Zóna měření
Mělké kanály s konstantní hloubkou homogenizují taveninu a pumpují ji dopředu při stálém tlaku. Tato zóna určuje konzistenci záběrů.
Opotřebení měřicí zóny se projevuje jako kolísání výstřiku a rostoucí teplota taveniny při stejných nastavených hodnotách. Šroub pracuje silněji, aby přesunul stejný materiál.
Šroubovací hrot, zpětný kroužek a zpětný ventil
Sestava kontrolního kroužku, někdy nazývaná zpětný ventil, si zaslouží více pozornosti, než se jí dostává. Sedí na špičce šroubu a dělá jednu práci: během vstřikování těsní, takže tavenina jde do formy místo zpět přes šroub.
Když přestane těsnit, získáte variaci velikosti záběru, krátké záběry a mizející polštář. Formovači tráví týdny úpravou vstřikovacího tlaku, doby zdržení a teploty tím, že se za tím snaží. Nic z toho nefunguje, protože tavenina uniká zpět kolem opotřebovaného prstence.
Tři signály směřují konkrétně na kontrolní kroužek. Polštář se mění záběr od záběru, spíše než aby zůstal konstantní. Hmotnost střely se posunuje, zatímco stroj hlásí normální zotavení. A opakovatelný proces se náhle změní na nevyzpytatelný beze změny pryskyřice nebo tuhnutí.
Parametry geometrie klíčového šroubu
Čtyři čísla popisují vstřikovací šroub. Pochopte je a nabídka dodavatele přestane být černou skříňkou.
Poměr L/D: Definice, vzorec a doporučené hodnoty podle pryskyřice
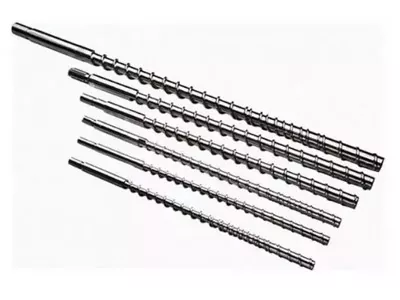
L/D poměrje pracovní délka šroubu dělená jeho vnějším průměrem. Šroub 22krát delší než je široký má L/D 22:1. Vzorec je jednoduše L děleno D a poměr měří s velikostí: 50 mm šroub v poměru 22:1 má pracovní délku 1 100 mm.
L/D řídí, jak velký prostor má šnek k roztavení, míchání a homogenizaci. Delší poskytuje větší kapacitu tavení a lepší míchání. Kratší poskytuje kratší dobu zdržení, což chrání pryskyřice citlivé na teplo.
Vstřikovací šrouby běží kratší než vytlačovací šrouby. Šnek připravuje jeden výstřel po druhém, místo aby pumpoval nepřetržitě, a materiál sedí v hlavni mezi výstřely. VVstřikování s poměrem L/DV praxi se většina strojů pohybuje mezi 18:1 a 25:1, přičemž poměr 20:1 až 22:1 je běžný u strojů pro všeobecné použití.
Pryskyřice citlivé na teplo, jako je PVC, upřednostňují kratší konec, takže materiál tráví méně času horkým. Technické plasty, které vyžadují důkladné roztavení, upřednostňují delší konec. Náš průvodce poměrem L/D do hloubky pokrývá kompromisy.
Kompresní poměr: Jak ovlivňuje smykové teplo a kvalitu taveniny
Kompresní poměrporovnává hloubku kanálu v zóně podávání s hloubkou kanálu v zóně dávkování. Šnek s podávacím kanálem třikrát hlubším než jeho dávkovací kanál má kompresní poměr 3:1.
Kompresní poměr určuje, jak tvrdě šroub pracuje s materiálem. Vyšší komprese znamená větší smyk, více mechanického tepla a agresivnější tavení. Nižší komprese zachází s polymerem jemně.
Přizpůsobte jej pryskyřici, ne preferujte větší číslo. Nízkoviskózní polyolefiny potřebují pozitivní smyk, aby se roztavily čistě. Pryskyřice citlivé na teplo, jako je PVC, PC a POM, degradují působením střihu, že by se PE srážel. Náš průvodce kompresním poměrem pracuje přes rozsahy.
Hloubka letu, šířka kanálu a jejich vliv na výstup
Kompresní poměr je poměr a dva šrouby se stejným poměrem se mohou chovat odlišně. Na absolutních hloubkách záleží.
Hluboký dávkovací kanál pohybuje více materiálu na otáčku, zvyšuje rychlost plastifikace, ale mísí se méně důkladně a poskytuje méně rovnoměrnou taveninu. Mělký dávkovací kanál se lépe mísí a poskytuje konzistentnější teplotu při nižším výkonu na otáčku.
Šířka letu a úhel šroubovice ovlivňují účinnost dopravy a smyk materiálu na letové ploše. Toto jsou detaily návrhu, které specifikujete popisem vašeho procesu konstruktérovi šroubů, nikoli čísla, která byste si měli vybrat z tabulky.
Vztah mezi průměrem šroubu a velikostí záběru
Průměr šneku nastavuje kapacitu výstřelu stroje. Větší šroub přemístí větší objem na milimetr pohybu vpřed, takže poskytuje větší záběr.
Praktickým pravidlem je pohodlný pásek, nikoli pevný limit. Spusťte výstřel, který využívá malý zlomek kapacity hlavně a materiál sedí v hlavni příliš dlouho, prochází teplem a degraduje. Běžte na téměř plnou kapacitu a ztratíte polštář potřebný pro konzistentní balení.
Většina formovačů cílí střelu někde uprostřed použitelného dostřelu hlavně. Pokud váš díl sedí mimo tento pásek, správnou fixací je jiný průměr šroubu, nikoli tvrdší nastavení stroje.
Zde je naše publikovaná tabulka rozměrů, která ukazuje, jak kapacita střely sleduje velikost šroubu a hlavně v celém sortimentu, který vyrábíme. Použijte jej k vyhledání vašeho stroje nebo ke kontrole průměru, který vám dodavatel nabízí.
| výstřel (g) | Ø šroubu × délka (mm) | Ø hlavně × délka (mm) |
|---|---|---|
| 30–90 | Φ30 × 900 | Φ85 × 860 |
| 60–125 | Φ35 × 910 | Φ85 × 860 |
| 100–150 | Φ38 × 935 | Φ95 × 900 |
| 125–160 | Φ40 × 980 | Φ95 × 910 |
| 125–300 | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 | Φ50 × 1300 | Φ125 × 1260 |
| 450–600 | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 | Φ80 × 2000 | Φ180 × 1805 |
| 125–200 | Φ85 × 2300 | Φ190 × 1900 |
| 200–300 | Φ90 × 2700 | Φ210 × 2000 |
| 250–500 | Φ100 × 2600 | Φ230 × 2405 |
| 300–600 | Φ110 × 2600 | Φ256 × 2590 |
| 400–1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600–800 | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300–2500 | Φ170 × 3415 | Φ317 × 3380 |
Dvě věci z toho vyčíst. Kapacita střely roste s průměrem, jak si fyzika žádá. A vnější průměr hlavně roste s ním, a proto větší šroub nikdy není upgradem zdarma: jde o jinou velikostní třídu stroje.
Typy vstřikovacích šroubů: Který z nich potřebujete?
Pět rodin šroubů pokrývá téměř každou injekční aplikaci. Ten správný závisí na vaší pryskyřici a na tom, co vaše součástka vyžaduje.
| Typ šroubu | Co to dělá | Nejlepší pro | Slabost |
|---|---|---|---|
| Všeobecný účel (GP) | Jeden let, tři standardní zóny | PE, PP, PS, ABS, většina komoditních pryskyřic | kompromisní geometrie; zápasí s náročnými pryskyřicemi |
| Bariéra | Druhá větev odděluje pevné lože od tavné lázně | Lepší tavení, vyšší výkon, části citlivé na tavení | Stojí více; overkill na easy resins |
| Míchání / mísení | Přidá Maddock nebo pin míchací sekce | Barevná předsměs, plněné směsi, díly citlivé na pruhy | Extra smyk; špatné pro pryskyřice citlivé na teplo |
| Odvětrávaný (dvoustupňový) | Dekompresní zóna plus ventilační port odvádí těkavé látky | Hygroskopické pryskyřice, kde je sušení nepraktické | Komplex; větrací otvor může slintat, pokud se neshoduje |
| Specifické pro PVC | Nízká komprese, leštěné povrchy, žádná hluchá místa | Pevné a pružné PVC | Účelově postavený; nejde o šroub pro všeobecné použití |
Šroub pro všeobecné použití (GP): Nejběžnější, nejlepší pro?
Šroub GP je kompromis a dobrý. Přijatelně používá PE, PP, PS a ABS, což pokrývá většinu lisování komodit. Výrobci strojů jej dodávají jako standard, protože je to nejbezpečnější výchozí nastavení, když nevědí, co spustíte.
Kompromis vás stojí, když je pryskyřice náročná. Šroub GP na nylonu plněném sklem se rychle opotřebovává. GP šroub na tvrdém PVC degraduje materiál. Šroub GP zatlačený pro maximální výkon na tenkostěnný díl zajišťuje neroztavení. Když některý z těchto popisů popisuje váš proces, účelově vyrobený šroub se sám zaplatí ve šrotu.
Bariérový šroub: Lepší oddělení taveniny a homogenita
Bariérový šroub přidává druhý průchod tavicí zónou. Tento let fyzicky odděluje zbývající pevné pelety od již vytvořené taveniny a udržuje pevné látky přitisknuté k horké stěně sudu, kde pokračují v tavení.
Bez bariéry se pevné částice schovávají uvnitř tavné lázně, izolují se od stěny a mohou přežívat do trysky jako neroztavené. S jedním končí tavení úplněji a důsledněji.
Odměnou je lepší rovnoměrnost taveniny při stejném nebo vyšším výkonu, což se projevuje menším počtem neroztavených látek, přísnější kontrolou nástřiku a širším procesním oknem. Formovače, kteří používají tenkostěnné obaly, optické části nebo cokoli, co není citlivé na roztavení, by si měli vyžádat jeden podle jména.
Míchací / míchací šroub: Pro plněné a barevné předsměsi
Míchací šrouby přidávají vyhrazenou míchací sekci, obvykle blízko špičky. Maddock (žlábkované) sekce tlačí taveninu úzkými mezerami a rozbijí neroztavené částice střihem. Kolíkové mixéry rozdělují a rekombinují tok, distribuují barvu a plnivo.
Použijte jej, když je pruhování barev problémem s kvalitou, když záleží na disperzi předsměsi nebo když distribuce plniva zvyšuje výkon součásti. Kompromisem je přidaný smyk, který činí mísící sekce špatnou volbou pro tepelně citlivé pryskyřice, které jsou již blízko své degradační hranici.
Odvzdušňovací / odplyňovací šroub: Pro hygroskopické pryskyřice
Odvzdušňovací šroub běží ve dvou fázích. První stupeň se roztaví, pak se kanál prudce prohloubí a tlak taveniny klesne téměř na nulu ve ventilačním otvoru vyříznutém do válce. Uniká tam vlhkost a těkavé látky, často ve vakuu. Druhý stupeň pak znovu natlakuje taveninu pro vstřikování.
To funguje u hygroskopických pryskyřic, kde je sušení nepraktické nebo nespolehlivé. Nese to také riziko: pokud se oba stupně neshodují, tavenina vytlačuje z ventilačního otvoru místo plynu. Odvzdušňovací šroub a odvzdušňovací hlaveň musí být navrženy společně, proto jsou specifikovány jako sada a nejsou náhodně dovybavovány.
Design šroubů specifický pro PVC: Proč standardní šrouby selhávají s PVC
Tuhé PVC trestá standardní šroub dvěma způsoby najednou. Při střihu degraduje a uvolňuje chlorovodík, který pak koroduje ocel, na které sedí. Poškození začíná dříve, než operátor vidí závadu.
Na obě hrozby odpovídá šroub z PVC. Nízká komprese udržuje jemný střih. Leštěné povrchy a geometrie bez mrtvých míst zabraňují stagnaci a vaření materiálu. Sada téměř vždy potřebuje v povrchové úpravě odolnost proti korozi, nejen odolnost proti opotřebení. NášPVC vedení šroubupokrývá chemii a našekónické dvoušroubové hlavněpodávejte PVC na straně vytlačování.
Jak vybrat správnou hlaveň se šroubem pro vaši pryskyřici
Výběr pryskyřice řídí každé další rozhodnutí na stránce: geometrii, ocel a povrch. Přečtěte si tabulku a pak si přečtěte poznámky pod ní, protože poznámky obsahují varování.
| Pryskyřice | Typické L/D | Typický kompresní poměr | Typ šroubu | Zvláštní poznámky |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP nebo bariéra | Odpouštějící. Pro čisté roztavení potřebuje pozitivní střih |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Nízká viskozita, snadno se taví. Jemné míchání na HIPS |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP nebo bariéra | Amorfní. Sledujte smykové teplo, pruhy se snadno projevují |
| PC a technické plasty | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Bariéra nebo GP, nízký střih | Vysoká teplota tání, úzké okno. Delší L/D, jemné stlačení |
| PVC tuhé | 18:1 – 20:1 | 1,6:1 – 2,5:1 | Specifické pro PVC | Odolnost proti korozi není volitelná. Krátká doba pobytu |
| PVC flexibilní | 18:1 – 20:1 | 2,0:1 – 2,8:1 | Specifické pro PVC | Více odpouštějící než tuhé, stále žíravé |
| PET (předlisek) | 20:1 – 24:1 | Nízké, přesné dávkování | Účelový PET | Vysušte nebo znehodnoťte. Nízký střih, minimální pobyt, leštěné povrchy |
| POM (acetal) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, nízký střih | Při přehřátí prudce degraduje. Přesná regulace teploty |
| Plněné sklem / abrazivní | Na základní pryskyřici | Na základní pryskyřici | Typ základny + tvrdý povrch | Geometrie sleduje základní pryskyřici. Thepovrchje to, co se mění: přejít na bimetalické |
Jak používat tuto tabulku:toto jsou typické publikované rozsahy a výchozí body, nikoli specifikace. Váš stroj, vaše třída, vaše součást a váš výstup posouvají čísla. Návrhář šroubů potvrdí konečnou geometrii proti vašemu skutečnému procesu. Nikdy neobjednávejte z obecné tabulky bez této konverzace.
PP a PE: semikrystalický, střední smyk
Polyolefiny jsou snadný případ. Snášejí smyk, rozplývají se nad širokým oknem a odpouštějí GP šroub. Střední až vyšší stlačení funguje dobře, protože tyto pryskyřice s nízkou viskozitou potřebují pozitivní smyk, aby se roztavily čistě, spíše než aby proklouzly napůl roztavenými.
Silně tlačte výstup na tenké stěny a bariérový šroub si vydělává na své náklady tím, že dodává úplnější taveninu při stejné rychlosti.
ABS a PS: Amorphous, Watch the Shear Heat
Amorfní pryskyřice v určitém rozsahu měknou, než aby se roztavily v ostrém bodě. PS běží při nízké kompresi, protože se tak snadno taví. ABS vyžaduje více péče: při degradaci se na něm objevují pruhy a trhliny a obvykle je důvodem smykové teplo.
Pokud se na dílech ABS objevují pruhy a vaše nastavené hodnoty vypadají správně, před podezřením na sušičku máte podezření na střih. Agresivní kompresní poměr na amorfní pryskyřici citlivé na teplo vytváří své vlastní vady.
PC a technické plasty: Vysoká teplota, delší L/D
PC, nylon, PBT a jejich příbuzné tají vysoko a těsně nad tím se rozkládají. Potřebují důkladné roztavení, což argumentuje pro delší L/D, ale také trestají dobu zdržení, což argumentuje proti držení taveniny ve velkém sudu.
Rozlišení je delší L/D s jemnou kompresí a správně dimenzovaným záběrem. Špatně velikost výstřelu na PC a materiál cykluje teplem, dokud nezežloutne, bez ohledu na to, jak dobrý je šroub.
PVC Pevné a flexibilní: Odolnost proti korozi kritická
Pro výběr platí vše výše uvedené o PVC. Pevné PVC sedí na spodním konci L/D i komprese, protože čas a smyk jsou oba nepřátelé. Povrchová úprava musí odolávat korozi, nejen otěru, a to mění volbu slitiny uvnitř bimetalového barelu.
PET a POM: Nízký smyk, přesné řízení teploty
PET je hygroskopický. Voda v tavenině hydrolyzuje polymerní řetězce, snižuje vnitřní viskozitu a zanechává předlisky křehké a zakalené, zatímco stroj vypadá, že běží dobře. Pryskyřici řádně vysušte, snižte smyk, udržujte krátkou dobu setrvání a specifikujte leštěné povrchy, aby se nevytvářely usazeniny.
POM toleruje běžnou kompresi, ale při přehřátí prudce degraduje a produkty jeho degradace jsou nebezpečné. Kontrola teploty a disciplína doby zdržení záleží více než chytrá geometrie.
Sklo plněné a abrazivní materiály: řada 30 %.
Zde je nejjasnější pravidlo na stránce, a to číslo, ne pocit.Skleněné vlákno až 30%: zvládá to nitridovaná sada 38CrMoAlA.Naše nitridované vstřikovací šrouby vyrábíme a hodnotíme přesně na to, kalíme a temperujeme a poté nitridujeme plynem na pouzdro 0,5–0,8 mm při 950–1050 HV.
Nad 30 % skla nebo s minerálním plnivem a zpomalovačem hoření nahoře se musí povrch změnit.Nitridované pouzdro je difúzní vrstva a abrazivní plnivo ji prořeže mnohem dříve, než si ocel pod ním zaslouží.
To je, když abimetalový šroubový válecpřestává být upgradem a stává se správnou specifikací: tvrdá slitina nastříkala celý kruh kolem zóny opotřebení vývrtu a zvýšila vnitřní tvrdost na 62 HRC. Geometrie stále kopíruje základní pryskyřici. Mění se pouze povrch. Nášbimetalické vs nitridované vedenífunguje pomocí nákladové logiky.
Typy sudů, materiály a povrchové úpravy
Hlaveň nijak dramaticky neselhává. Otevře se tiše a vezme s sebou váš výstup. O tom, jak dlouho to trvá, rozhoduje materiál a povrch.
Standardní nitridovaná ocelová hlaveň: Aplikace a limity
Nitridace difunduje dusík do ocelového povrchu a vytváří pevné pouzdro. Naše vstřikovací šrouby 38CrMoAlA nitridujeme plynem při 500–560 °C, čímž vzniká nitridovaná vrstva o tloušťce 0,5–0,8 mm při 950–1050 HV. To zvyšuje odolnost proti opotřebení o 30–40 % oproti neošetřené oceli.
Základní ocel je nejprve kalena a temperována, což samo o sobě zvyšuje odolnost proti smykovému opotřebení o 50 %. Tyto dva kroky dohromady poskytují životnost zhruba 10 000–20 000 hodin na nekorozivních pryskyřicích, jako jsou PE a PP.
Jeho limitem je hloubka pouzdra. Jakmile abraze prořízne nitridovanou vrstvu, měkčí jádro pod ní se rychle opotřebuje. Naše nitridované vstřikovací šneky pro směsi vyztužené skelnými vlákny hodnotíme do 30 % (například PA plus skleněné vlákno). Nad tím, nebo na korozivních pryskyřicích, je nitridované pouzdro překonáno a povrch se musí změnit.
Bimetalový sud: Konstrukce, cena a kdy se to vyplatí
Bimetalová hlaveň udržuje tělo z legované oceli a do vývrtu zatavuje samostatnou slitinu opotřebení. Na naše hlavně nastříkáme tvrdou slitinu kolem celého kruhu zóny opotřebení vývrtu, čímž se vnitřní tvrdost zvýší na 62 HRC.
To je jiný druh ochrany před nitridací. Nitridované pouzdro je difúzní vrstva měřená ve zlomcích milimetru. Vývrt stříkané nebo tavené slitiny je vrstva jiného kovu a abrazivní plnivo musí projít skrz to všechno.
Slitina je vybrána pro hrozbu. Povrchy bohaté na karbid a karbid wolframu odolávají oděru od skla a minerálních plniv. Slitiny obsahující nikl odolávají korozi způsobené PVC a sloučeninami zpomalujícími hoření. Vyberte si špatnou slitinu a zaplatili jste za bimetalovou hlaveň, která řeší špatný problém.
Vyplatí se to vždy, když je vaše krmivo abrazivní nebo žíravé. Aritmetika je jednoduchá: pokud bimetalová sada vydrží na vašem materiálu několikrát déle než nitridovaná, vyšší pořizovací cena se rozdělí na nižší náklady za rok, než spočítáte zmetkovitost a prostoje, kterým se vyhnete.
Segmentovaný vs monolitický sud: Flexibilita vs přesnost
Monolitická (jednodílná) hlaveň je obrobena z jednoho tělesa. Nejlépe drží přímost a soustřednost a je to norma pro vstřikování, kde přesnost řídí konzistenci výstřelu.
Segmentované hlavně se spojují ze sekcí, což umožňuje výměnu opotřebované části bez sešrotování celé hlavně a umožňuje flexibilní umístění ventilačních otvorů. Obchod je vyrovnávání: každý spoj je příležitostí k nesprávnému vyrovnání a vstřikovací stroje jsou v tom méně shovívavé než kompaundační extrudéry.
Základní ocel a možnosti povrchu, které na ni sedí
38CrMoAlAje základní ocel, ze které obrábíme naše vstřikovací šrouby, a z nějakého důvodu je v tomto odvětví standardem. Jeho chrom-molybden-hliníková chemie je určena pro nitridaci: hliník tvoří v pouzdře tvrdé, stabilní nitridy, zatímco jádro zůstává houževnaté.
Základní ocel nese mechanické zatížení. Povrch na jeho povrchu se opotřebovává, a to je místo, kde leží skutečná volba. Jako avýrobce šroubových sudůdodáváme celý povrchový sortiment a každý odpovídá na jinou hrozbu:
- Nitridace— 0,5–0,8 mm vrstva při 950–1050 HV. Čisté pryskyřice, skleněné vlákno do 30 %.
- Bimetalický povrch— tvrdá slitina natavená kolem zóny opotřebení vývrtu, vývrt do 62 HRC. Abrazivní a korozní působení.
- Nástřik karbidu wolframu— pro nejtvrdší případy oděru.
- Chromování— hladký povrch, který se snadno uvolňuje. Pomáhá při barevných změnách a lepení, ne při silném oděru.
- Nerez— když je požadavkem spíše odolnost proti korozi nebo čistota materiálu než opotřebení.
Náš průvodce materiály šroubového válce v plném rozsahu porovnává základní oceli.
Porovnání povrchových úprav
| Materiál / úprava | Tvrdost | Odolnost proti opotřebení | Odolnost proti korozi | Nejlepší pro |
|---|---|---|---|---|
| 38CrMoAlA, nitridovaný | 950–1050 HV, vrstva 0,5–0,8 mm | Dobrý | Mírný | PE, PP, PS, ABS; skleněné vlákno až 30 %. Ekonomický výchozí stav |
| Bimetalický povrch | Vrtání na 62 HRC | Vynikající | Dobrý | Plněno sklem nad 30%, plněno minerálem, přebroušené, brusné zatížení |
| Nástřik karbidu wolframu | Velmi vysoká | Vynikající | Dobrý | Nejtvrdší případy oděru |
| Povrchová úprava slitiny na bázi niklu | Vybírá se podle formulace | Dobrý | Vynikající | PVC, fluoropolymery, retardéry hoření |
| Tvrdé chromování | Tvrdé, velmi tenké | Mírný | Dobrý | Hladké uvolňování, snadnější změny barvy, antiadhezivní |
| Nerez | Za stupeň | Mírný | Vynikající | Aplikace vedené korozí nebo čistotou |
Určete povrch pro nejšpinavější krmivo, na kterém bude linka skutečně běžet, nikoli pro nejčistší. Určení čistého pouzdra je nejběžnějším způsobem, jak nová sada předčasně zemře.
Údržba: Jak získat každou hodinu, kterou může sada poskytnout
Údržba nezvrátí opotřebení. Zabrání vám to přidat zbytečné opotřebení k nevyhnutelnému druhu a poskytne vám data pro plánování výměny, místo abyste na ni reagovali.
Kontrolní seznam rutinních kontrol
| Frekvence | Co zkontrolovat | Proč |
|---|---|---|
| Každá směna | Teplota taveniny vs normální, doba zotavení, konzistence polštáře, zatížení motoru | Ty se posunou dříve, než se objeví defekty |
| Každá změna materiálu nebo barvy | Plně vyčistěte; zkontrolujte proplachování, zda neobsahuje černé skvrny nebo degradovaný materiál | Skvrny znamenají mrtvá místa nebo někde degradaci |
| Měsíční | Zkontrolujte termočlánky a topné pásy; zkontrolujte chlazení přívodního hrdla | Posunutý senzor vaří materiál měsíce bez povšimnutí |
| Kdykoli je šroub venku | Změřte vnější průměr letu a vnitřní průměr hlavně na vyznačených místech; zkontrolovat kontrolní kroužek | Šroub je již venku. Deset minut měření jsou data zdarma |
| Minimálně ročně (abrazivní nebo korozivní zatížení) | Plánovaný tah: úplné měření opotřebení, kontrola vyrovnání, protokolování naměřených hodnot | Plněné, PVC a přebroušené opotřebení tuhne mnohem rychleji než čistá pryskyřice |
Správný postup čištění při výměně pryskyřic nebo barev
Čištění před každou zastávkou a každým přestupem, bez výjimek pro rušné dny. Materiál ponechaný vychladnout uvnitř sudu degraduje, připeče se na povrchy a později se vrátí jako černé skvrny v části zákazníka.
Pro změny barvy, pro vypnutí a před přechodem na tepelně citlivý polymer použijte komerční čisticí směs. Virgin PE nebo PP zvládá rutinní přechody mezi kompatibilními materiály. Vysokoteplotní pryskyřice, jako je PC a PMMA, drží pevněji a vyžadují agresivnější čištění.
Vyčistěte před vypnutím, nejen před spuštěním. To, co necháte v chladícím sudu, se stane problémem, se kterým budete bojovat při příštím spuštění.
Jak změřit vůli mezi šroubem a sudem
Toto je měření, které mění názor ve skutečnost a většina obchodů ho přeskakuje.
- Vytáhněte a vyčistěte šroub.Horké, s mosaznými nebo měděnými nástroji. Nikdy ne ocelové škrabky, které řežou ošetřovaný povrch, na kterém šroub závisí.
- Označte polohy měřenípo pracovní délce: posuv, přechod a dávkování minimálně.
- Změřte vnější průměr letus vnějším mikrometrem na každé pozici, který měří na několika místech po obvodu, aby se zachytilo nerovnoměrné opotřebení.
- Změřte ID vývrtu hlavněs vrtoměrem v odpovídajících polohách a hloubkách.
- Vypočítejte radiální vůli:odečtěte vnější průměr letu od ID vrtání a vydělte dvěma.
- Porovnejte s výkresem stavbya zaznamenat každé čtení s datem a hodinami běhu.
Interpretujte výsledek proti původnímu povolení, nikoli proti univerzálnímu číslu. Užitečné dílenské pravidlo: když se vůle zvětší na zhruba dvojnásobek stavební hodnoty nebo když výkon při stejné rychlosti šroubu znatelně poklesne, začněte plánovat výměnu. Náš průvodce měřením krok za krokem popisuje metodu do všech podrobností.
Plán čištění a typy čisticích směsí
Přiřaďte směs k úkolu. Mechanický (bez abrazivních) čistící peeling s vysokou viskozitou. Chemické proplachy napadají degradovaný materiál a uhlík. Pěnivé výplachy expandují, aby dosáhly mrtvých míst, která laminární proudění míjí.
Intervaly hlubokého čištění závisí na pryskyřici. Vysokoteplotní polymery vytvářejí uhlík rychleji a vyžadují častější hloubkové čištění. Ať už spustíte cokoli, udržujte interval podle plánu a nečekejte, až to za vás naplánují černé tečky.
Kdy opravit vs kdy vyměnit
Porovnejte náklady na rok služby, nikoli dvě cenovky. Přestavba, která stojí polovinu, ale vrátí se třetinu let, je v přestrojení drahá varianta.
Oprava se naklání dopravakdyž je opotřebení rozměrné a mírné, základní kov je zdravý, toto je první přestavba a geometrie stále vyhovuje vaší pryskyřici.
Výměna se naklání dopravakdyž je koroze hluboká, když byl šroub již předělán, když se váš materiál změnil a stará geometrie již nesedí, nebo když má sada běžnou velikost, jejíž cena výměny se blíží ceně opravy.
Náš průvodce opravami vs. výměnou uvádí úplnou tabulku rozhodování.
Správné skladování a manipulace s sudy s náhradními šrouby
Náhradní sada je užitečná pouze v případě, že je rovná a čistá, když ji potřebujete. Šrouby skladujte vodorovně s podpěrou po celé délce, nikdy se neopírejte o špičku. Natřete je proti rzi, zakryjte je a ponechte si technický list a naměřené hodnoty tvrdosti u součásti.
Strategie rotace náhradní sadymá větší hodnotu než jakýkoli urychlený poplatek a téměř žádný dodavatel vám to neřekne. Kupte si náhradní před selháním aktuální sady. Spusťte novou sadu, odešlete starou k přestavbě, zatímco výroba pokračuje, a přestavěnou sadu mějte na polici jako náhradní.
Nyní vlastníte rotaci s nulovými neplánovanými prostoji a každá budoucí výměna proběhne podle vašeho plánu namísto v sobotu ve 2 hodiny ráno. Strategie stojí jednu sadu provozního kapitálu a splácí ji, jakmile poprvé nenastane porucha.
Je to proces nebo stroj? Rozhodovací brána
Zde je část, kterou žádný konkurent nenapíše, a ušetří vám více času než zbytek této příručky dohromady.
Když se objeví vada výlisku, většina týmů sáhne po nastavení stroje. Teplota, protitlak, rychlost vstřikování, doba výdrže. Někdy je to správné. Když se však plastifikační jednotka opotřebuje, žádné nastavení proces neobnoví a týdny zmizí v hledání, které nikdy nemohlo uspět.
Spusťte tuto bránu, než se dotknete jiné nastavené hodnoty.
1. Změnilo se něco?Nová šarže pryskyřice, nové barvivo, nový poměr přebroušení, nová forma, nastavení někdo upravil? Pokud ano, snažte se o změnu. Toto je problém procesu, dokud se neprokáže opak.
2. Objevila se vada náhle nebo se vloudila během několika týdnů?Náhlé body na změnu nebo rozbitou součást. Postupné body při opotřebení. Opotřebení se nedostaví přes noc.
3. Je polštář konzistentní střela od střely?Nekonzistentní polštář je kontrolní kroužek mluvící. Prohlédněte si to před čímkoli jiným.
4. Snížil se výkon při stejné rychlosti šroubu nebo se prodloužila doba zotavení?Oba míří na vůli, což znamená opotřebení šroubu nebo hlavně. Nastavení nelze obnovit ztracené povolení.
5. Stoupá teplota taveniny při nezměněných nastavených hodnotách?Šroub generuje dodatečné smykové teplo, obvykle proto, že pracuje silněji proti opotřebované vůli.
6. Vracejí se černé skvrny po každém čištění?Materiál leží na mrtvém místě. Na starší sadě je toto hluché místo často opotřebované a obsahuje degradovanou taveninu.
Tři nebo více odpovědí „ano“ na otázky 3 až 6 znamenají, že vám stroj říká, že plastifikační jednotka je opotřebovaná. Přestaňte ladit. Vytáhněte šroub a změřte jej.
Měření trvá hodinu. Hledání mechanické závady přes nastavení trvá týdny a nikdy se nesblíží, protože odpověď nikdy nebyla v ovladači.
Průvodce odstraňováním problémů s tabulkou hlavních příčin
Každá níže uvedená vada může pocházet z procesu nebo z mechanického opotřebení. Tabulka pojmenovávášroub a hlaveňhlavní příčina, protože to je polovina, kterou všichni ostatní vynechávají.
| Problém | Příznak | Hlavní příčina šroubu / hlavně | Nápravné opatření |
|---|---|---|---|
| Černé pruhy / stopy po popáleninách | Tmavé skvrny nebo pruhy v dílu; horší po zastavení | Degradovaný materiál usazený v opotřebované vůli nebo mrtvém místě; rýhovaný vývrt; poškozený povrch šroubu | Hluboké čištění. Pokud se skvrny vrátí, zatáhněte a zkontrolujte. Zkontrolujte rýhování a opotřebovanou vůli. Vyměňte, pokud sada obsahuje materiál |
| Nekonzistentní velikost záběru / krátké záběry | Unášení hmotnosti střely; polštář se mění záběr od záběru | Zkontrolujte, zda kroužek netěsní(nejběžnější); opotřebované lopatky, které nechávají taveninu unikat dozadu; nadměrný vývrt hlavně | Nejprve zkontrolujte kontrolní kroužek. Poté změřte vůli. Nastavení nevyřeší netěsný zpětný ventil |
| Nárůst teploty taveniny | Skutečná teplota tání nad nastavenými hodnotami; odbarvování materiálu | Nadměrný smyk z nesprávného kompresního poměru; opotřebovaná vůle, která způsobuje, že šroub pracuje tvrději; driftovaný termočlánek | Zkontrolujte termočlánky. Zkontrolujte rychlost šroubu a protitlak. Pokud je geometrie pryskyřice špatná, opravou je šroub |
| Pomalé zotavení / dlouhé plastifikování | Doba zotavení se prodlužuje; doba cyklu roste | Opotřebená vůle snižující účinnost čerpání; vydání sekce krmiva; špatná geometrie pryskyřice | Nejprve zkontrolujte chlazení vstupního hrdla a podávání pelet. Poté změřte vůli proti výkresu |
| Rostoucí zatížení motoru / protitlak | Zesilovač motoru stoupá při konstantním výkonu; alarmy točivého momentu | Tažení šroubu v otvoru (nesouosost, ohnutý šroub); nadměrný střih; degradovaná stavební odolnost materiálu | Zkontrolujte vyrovnání a přímost šroubu. Ohnutý šroub opotřebuje jednu stranu vývrtu a zničí i novou hlaveň |
| Degradace materiálu / změna barvy | Žloutnutí, rozevření, lámavost, zápach | Příliš dlouhá doba setrvání (příliš malý výstřel pro hlaveň); střih příliš agresivní; mrtvá místa držící materiál | Zkontrolujte poměr velikosti výstřelu ke kapacitě hlavně. Snižte smyk. U pryskyřic citlivých na teplo může být jedinou skutečnou opravou šroub s nižší kompresí |
| Částečně neroztaví / pevné částice | Tvrdé skvrny; vady podobné čočce; slabá místa | Nedostatečná kapacita tavení: L/D je příliš krátký, komprese je špatná, výstup je posunut za hranici, kterou může šroub roztavit, nebo opotřebovaná vůle | Snižte výkon nebo upgradujte na bariérový šroub. Pokud je sada opotřebovaná, žádné nastavení neobnoví tavení |
| Barevné pruhy / špatná disperze | nerovnoměrná barva; předsměs se nerozptyluje | Žádná míchací sekce; opotřebovaný šnek špatně promíchává; špatný šroub pro plněnou nebo barevnou směs | Určete sekci míchání (Maddock nebo pin). Ujistěte se, že šroub není pouze opotřebovaný |
Černé pruhy nebo spáleniny
Degradovaný polymer někde uléhá a uvolňuje se na kusy. Klasickými úkryty jsou opotřebovaná vůle, rýhovaný vývrt, poškozený kontrolní kroužek a jakékoli hluché místo, kde průtok stagnuje.
Nejprve se hluboce pročistí. Pokud se skvrny po důkladném propláchnutí vrátí, není materiál pouhým zbytkem. Vyrábí se nepřetržitě na místě ve vašem stroji a musíte vytáhnout šroub a najít ho.
Nekonzistentní velikost záběru nebo krátké záběry
Než se dotknete nastavení, zkontrolujte prstenec. Když zpětný ventil přestane těsnit, tavenina uniká zpět během vstřikování a výstřel, o kterém si stroj myslel, že jej změřil, není výstřel, který forma dostane.
Dárek je polštář. Konzistentní proces drží stabilní polštář. Když polštář putuje střela k střele, tavenina míří někam, kam by neměla.
Nárůst teploty taveniny nebo příliš vysoká teplota
Spíše než důvěřovat nastaveným hodnotám měřte skutečnou teplotu tání sondou. Pokud skutečná tavenina probíhá vysoko nad zónami, další teplo pochází ze smyku, nikoli z pásů.
Smykové teplo stoupá, když je lisování pro pryskyřici příliš agresivní, když je rychlost šneku příliš vysoká, když je zpětný tlak nadměrný a když se opotřebovaný šroub musí více snažit, aby pohnul stejným materiálem.
Pomalé zotavení šroubu / dlouhá doba plastifikace
Začněte u zásobníku. Přemosťovací pelety, přehřáté krmné hrdlo a nedostatečné chlazení krmení, to vše vede k hladovění šneku a regeneraci protažení a žádný z nich není vadou šneku.
Pokud je krmivo zdravé a zotavení je stále pomalé, změřte vůli. Šneku, který ztratil svou účinnost čerpání, aby se opotřeboval, trvá naplnění stejného záběru déle a doba cyklu to odráží.
Rostoucí zatížení motoru nebo zpětný tlak
Rostoucí zesilovače při konstantním výkonu znamenají, že něco vzdoruje. Ohnutý šroub táhnoucí se ve vývrtu je nebezpečný případ: opotřebovává jednu stranu hlavně a nový šroub nainstalovaný proti této nesouososti se opotřebovává stejným způsobem podle stejného plánu.
Než něco objednáte, zkontrolujte přímost a zarovnání. Jednostranné opotřebení otvoru je otisk prstu.
Degradace materiálu nebo změna barvy
Dominují dvě příčiny: materiál je příliš horký nebo byl horký příliš dlouho. Druhý je ten, který lidem chybí.
Výstřel, který je pro sud příliš malý, zanechává taveninu v průběhu cyklu za cyklem a jemně vaří, dokud nezežloutne. Žádný šroubový design neřeší podměrečný výstřel v nadrozměrné hlavni. Upravte průměr šroubu nebo přesuňte úlohu na menší stroj.
Jak si objednat náhradní sud se šroubem
Žádný konkurent to nepokrývá a je to součást, kterou kupující skutečně potřebují. Ať už objednáváte od OEM nebo od nezávisléhotovárna na šroubovací sudy, stejná informace řídí nabídku.
Rozměry a specifikace, které musíte poskytnout
- Značka a model stroje.K potvrzení montážních a hnacích rozměrů stačí fotografie na typovém štítku.
- Průměr šroubu a poměr L/D,z výkresu nebo přímo měřeno.
- Pryskyřice s obsahem plniva.To řídí základní ocel a povrchovou úpravu více než cokoli jiného na seznamu.
- Velikost záběru a cílový cyklus,takže geometrii lze spíše optimalizovat než kopírovat.
- Kresba nebo opotřebovaný vzorek.Buď funguje. Opotřebenou část lze změřit a rekonstruovat plnou geometrii.
- Co se minule pokazilo.Odešlete vzor opotřebení spolu s dílem. Hladký úbytek rozměrů říká otěr. Pitting říká koroze. Jednostranné opotřebení říká vyrovnání, které nový šroub nespraví.
Tato poslední položka je ta, na kterou kupující zapomínají, a je to ta, která vás zastaví v nákupu věrné kopie selhání.
OEM-Match vs Custom Design: Klady a zápory
OEM zápasreprodukuje původní geometrii. Je to správné volání, když původní šroub vyhovoval vašemu procesu a jednoduše se opotřeboval. Předvídatelné, ověřitelné pomocí výkresu, bez revalidace procesu.
Vlastní designzmění geometrii tak, aby odpovídala tomu, co dnes skutečně běháte. Je to správné volání, když se proces pohnul a šroub ne: přidali jste přebroušení, přešli na plněnou třídu, změnili výstupní cíle nebo původní šroub nikdy nezvládl vaši pryskyřici dobře.
Objednání OEM shody, když se proces změnil, reprodukuje problém v nové oceli. Objednání vlastního designu, když byl originál v pořádku, zvyšuje náklady a revalidaci za nic. Vzor nošení vám napoví, v jaké situaci se nacházíte.
Co očekávat při nákupu z Číny
Doba realizace závisí na geometrii, povrchové úpravě a na tom, zda existuje výkres. Požádejte o to písemně spolu s cenovou nabídkou a zeptejte se, na čem hodiny začínají: potvrzení výkresu nebo objednávky. Nejsou to stejné datum a rozdíl je často týden.
Než se zavážete, stojí za to si ujasnit tři věci:
- Když začne výroba.Reverzní inženýrství opotřebovaného vzorku prodlužuje čas, než se uřízne jedna tříska. Kresba tento krok odstraní.
- Co dodává povrchová úprava.Bimetalické navařování a nástřik karbidu jsou samostatné procesní kroky s vlastní frontou.
- Námořní doprava, samostatně.Není ve výrobní lhůtě a je to číslo, které překvapuje první kupující.
Naše vlastní cenová nabídka je transparentní, protože poskytujeme odhadované náklady na produkt, dopravu a průběžnou údržbu, takže není co objevovat později. Cenu dostanete do 12 hodin.
Naplánujte si dobu přípravy s rotací náhradní sady popsaným výše. Sada objednaná z deníku opotřebení bude odeslána podle vašeho plánu. Souprava objednaná z havárie lodí proti času, letecky, za cenu, kterou nikdo nebaví vysvětlovat.
Kritéria přijetí kvality a kontrolní body
To jsou kontroly, které oddělují skutečného dodavatele od levného. Požádejte o ně písemně před zadáním objednávky a ověřte je, až sada dorazí:
- Vnější průměr ve více bodech podél každého letu
- Průměr otvoru a válcovitost
- Tvrdost povrchu jako anaměřená hodnota(HV nebo HRC), není katalogová specifikace
- Hloubka nitridovaného pouzdra nebo hloubka vrstvy slitiny na bimetalovém otvoru
- Soustřednost a přímost
- Drsnost povrchu (Ra)
- Základní třída oceli, potvrzeno
Tvrdost a hloubka pouzdra jsou dvě, na kterých záleží nejvíce, a dvě se nejčastěji tiše snižují. Nitridovaná vrstva o 950–1050 HV a hloubce 0,5–0,8 mm je specifikací, které můžete držet dodavatele. „Nitridovaný“ sám o sobě není.
Pokud citát přistane dramaticky pod ostatními, zeptejte se, co je to za ocel a jak hluboko probíhá úprava. To je téměř vždy místo, kde se rozdíl skrývá a vrátíte ho předčasným opotřebením.
Náš úplný návod k získávání zdrojů se nachází v průvodci zakázkovým objednávkovým válcem šroubů.
Potřebujete výměnu nebo vlastní válec vstřikovacího šroubu? Pošlete svůj model stroje, výkres nebo opotřebovaný vzorek. Citujeme do 12 hodin.
Získejte cenovou nabídku na šroubovací sudČasto kladené otázky
Otázka: Jak dlouho vydrží válec vstřikovacího šroubu?
Odpověď: Na nekorozivních pryskyřicích, jako jsou PE a PP, běží naše nitridované 38CrMoAlA vstřikovací šrouby zhruba 10 000–20 000 hodin. Směsi plněné sklem, PVC a těžké přebroušení to snižují a jak dalece závisí na obsahu plniva a výkonu. Neběhejte hodiny a doufejte: měřte. Alespoň jednou ročně zkontrolujte vnější průměr letu a ID vrtání proti stavebnímu výkresu při abrazivním zatížení a zaznamenejte trend. Trend, nikoli počet hodin, vám říká, kdy si objednat další sadu.
Otázka: Jaká je standardní vůle mezi šroubem a hlavní?
A: Neexistuje žádný jediný údaj, protože vůle se měří s průměrem šroubu. Oborové pravidlo pro novou sadu je zhruba 0,001 palce radiální vůle na stranu na každý palec průměru šroubu, takže šroub o průměru 60 mm dosedne na stranu přibližně 0,06 mm. Autoritou je váš stavební výkres. Jako praktický servisní limit naplánujte výměnu, když naměřená vůle naroste zhruba na dvojnásobek hodnoty sestavení nebo výkon znatelně poklesne při stejné rychlosti šroubu.
Otázka: Mohu použít jeden šroub pro více různých pryskyřic?
A: V rámci rodiny ano. Univerzální šroub zvládá PE, PP, PS a ABS přijatelně, a proto jej výrobci strojů standardně dodávají. Napříč rodinami ne. GP šroub na tvrdém PVC degraduje materiál a koroduje ocel. Šroub GP na nylonu plněném sklem se rychle opotřebuje. A šnek dimenzovaný na jeden objem výstřelu nemůže sloužit práci, která využívá malý zlomek hlavně bez vaření materiálu. Pokud vaše pryskyřice překlenují tyto mezery, potřebujete více než jeden šroub nebo šroub určený pro nejtvrdší případ.
Otázka: Jak mohu zjistit, zda je můj vstřikovací šroub opotřebovaný?
A: Stroj vám to řekne jako první a mikrometr to potvrdí. Sledujte pokles výkonu při stejné rychlosti šroubu, prodloužení doby zotavení, nárůst teploty taveniny při nezměněných nastavených hodnotách, černé skvrny, které se vracejí po čištění, a posun velikosti střely. Cokoli z toho ospravedlňuje vytažení šroubu. Poté změřte vnější průměr letu pomocí mikrometru a vnitřní průměr díry pomocí měřiče díry v odpovídajících polohách a porovnejte radiální vůli s výkresem. Symptomy naznačují; měření potvrzuje.
Otázka: Co je to bimetalový šroubovací válec a kdy ho potřebuji?
Odpověď: Bimetalová hlaveň udržuje tělo z legované oceli a zatavuje do vývrtu slitinu tvrdší opotřebení. Na naše hlavně nastříkáme tvrdou slitinu po celém kruhu kolem zóny opotřebení vývrtu, čímž se vnitřní tvrdost zvýší na 62 HRC. Čára se kreslí snadno:skleněné vlákno až do 30 % běží dobře na nitridované sadě 38CrMoAlA. Nad 30 % skla, s minerálním plnivem nebo retardérem hoření nebo na korozivní pryskyřici, přejděte na bimetal. Nitridované pouzdro je 0,5–0,8 mm difúzní vrstva a těžké plnivo ji prořízne dlouho před dokončením oceli pod ní.
Otázka: Ovlivňuje konstrukce šroubů kvalitu dílů při vstřikování?
Odpověď: Přímo a více než většina procesních nastavení. Geometrie šroubu určuje, jak dokonale se materiál roztaví, jak rovnoměrná je teplota taveniny, jak dobře se rozptyluje barva a plnivo a jak konzistentní je výstřel. Roztavení, šmouhy, rozevření, degradace a odchylky výstřelu – to vše má původ v konstrukci šroubu nebo opotřebení šroubu alespoň tak často, jako je to v ovladači. Když defekt odolává každé změně nastavení, kterou provedete, je obvykle důvodem geometrie nebo opotřebení.
Otázka: Jaký je rozdíl mezi vstřikovacím šnekem a vytlačovacím šnekem?
A: Vytlačovací šnek se nepřetržitě otáčí a pumpuje taveninu dopředu bez zastavení. Vstřikovací šroub dělá dvě práce: otáčí se, aby změkčil brok, pak se přestane otáčet a pojede dopředu jako píst, aby jej vstříkl. Tento vratný pohyb je důvodem, proč mají vstřikovací šrouby na špičce kontrolní kroužek a proč mají kratší poměr L/D, obvykle 18:1 až 25:1, než vytlačovací šrouby. Materiál také sedí ve vstřikovacím bubnu mezi výstřely, což činí dobu zdržení a velikost výstřelu kritickými.
Otázka: Může výrobce válcových šroubů zkopírovat můj šroub bez výkresu?
A: Ano. Odešlete opotřebovaný díl a lze změřit a zrekonstruovat geometrii: průměr, poměr stran, hloubku kanálu a lícované rozměry na konci pohonu. Vstřikovací šrouby držíme na ±0,001 mm. Jedno upozornění, které stojí za zmínku: opotřebený šroub měří menší, než opustil továrnu, takže náhrada by měla být vyrobena podle původního konstrukčního záměru spíše než s opotřebovanými rozměry. Odešlete vzorek opotřebení spolu se součástí a nový šroub bude specifikován proti selhání, místo aby jej zdědil.
Závěr
Tři myšlenky nesou celý návod.
Selekce následuje pryskyřici.Geometrie (L/D, kompresní poměr, typ šroubu) odpovídá tomu, jak se váš polymer taví. Povrchová úprava odpovídá znečištění vašeho krmiva. Čisté pryskyřice vesele běží na nitridovaném 38CrMoAlA. Abrazivní a korozivní posuvy potřebují bimetalový vývrt a specifikace čistého pouzdra je nejběžnějším způsobem, jak nová sada zemře brzy.
Údržba kupuje roky a data plánování.Před každým zastavením očistěte, vyčistěte mosazí spíše než ocelí a změřte vůli pokaždé, když je šroub venku. Log opotřebení se otočí "je to opotřebované?" do „kdy překročí hranici?“, což je rozdíl mezi plánovaným přechodem na euro a odstávkou.
Před vyladěním procesu proveďte diagnostiku stroje.Když výkon klesne, cykly se natáhnou, polštář se toulá nebo se po čištění vrátí skvrny, plastifikační jednotka mluví. Nastavení nemůže obnovit ztracenou vůli nebo znovu utěsnit opotřebovaný kontrolní kroužek. Vytáhněte šroub a změřte jej.
Nanhaiya vyrábí šrouby a sudy více než dvacet let a slouží více než 500 klientům po celém světě. Naše vstřikovací šrouby jsou obrobeny z 38CrMoAlA, kaleny a temperovány, poté nitridovány plynem při 500–560 °C na pouzdro 0,5–0,8 mm při 950–1050 HV, udržovány v toleranci ±0,001 mm a jsou dimenzovány na 10 000 hodin na nerezové pryskyřici. Tam, kde je posuv tvrdší, nastříkáme tvrdou slitinu po celém kruhu kolem zóny opotřebení vývrtu a vnitřní tvrdost zvýšíme na 62 HRC.
Než si objednáte, naši inženýři s vámi proberou parametry: průměr, poměr stran, hloubku kanálu šroubu a volbu materiálu mezi 38CrMoAlA a duplexní slitinou. Tato konzultace je bezplatná a následující nabídka zahrnuje produkt, dopravu a očekávané náklady na údržbu, takže se později neobjeví nic, co na stránce nebylo.
Po dodání naši technici podpoří instalaci a uvedení do provozu, záruka běží podle smlouvy (obvykle jeden až dva roky) a jakýkoli poprodejní problém dostane odpověď do 24 hodin a řešení do 48 hodin.
Pošlete nám svůj model stroje, pryskyřici a problém, který se snažíte vyřešit. Do dvanácti hodin budete mít specifikaci a cenovou nabídku.
Řekněte nám svůj stroj, pryskyřici a co se minule pokazilo. Uvedeme sadu, která to opraví, ne tu, která to opakuje.
Kontaktujte Nanhaiya pro cenovou nabídku